 DİL


Ev / Haberler / Sektör haberleri / A357 Alüminyum Alaşım Bileşimi: Silikon, Magnezyum ve Isıl İşlem Açıklaması
Çizimde A357-T6 belirtiliyorsa ve tedarikçi A356-T6'yı gönderiyorsa parçalar yine de cıvatalanacaktır. CMM'de yine de doğru ölçüm yapacaklardır. Hatta bir tezgah testini bile geçebilirler. Yapamayacakları şey, tasarımın varsaydığı akma dayanımına ulaşmaktır ve bu eksiklik, aylar sonra çatlak bir muhafaza, sızıntılı bir conta yüzeyi veya bir cıvata başlığındaki yorulma arızası olarak ortaya çıkma eğilimindedir. Kimya farkı kağıt üzerinde küçüktür, bu da tam olarak bu yüzden gelen incelemeden kaçar.
A357 alüminyum alaşım bileşimi ağırlıkça şu şekildedir: Yüzde 6,5 ila 7,5 silikon, yüzde 0,40 ila 0,70 magnezyum, maksimum yüzde 0,20 demir, maksimum yüzde 0,20 bakır, maksimum yüzde 0,10 manganez, maksimum yüzde 0,10 çinko ve maksimum yüzde 0,20 titanyum . Alüminyum dengeyi sağlar. A356 ile karşılaştırıldığında hem magnezyum tabanı hem de magnezyum tavanı yukarı doğru hareket ediyor ve demir sınırı daha sıkı tutuluyor. Bu iki değişim, uygun bir T6 ısıl işleminden sonra kabaca yüzde 15 daha fazla akma dayanımı sağlayan şeydir.
Kısa cevap budur. Bu makalenin geri kalanı kimyayı element element parçalara ayırıyor, gerçek sayılar üzerinden A357'yi A356 ve 356 ile karşılaştırıyor ve ardından döküm rotası ve eskime döngüsünün bu kimyanın güvenilir bir yapısal parça mı yoksa pahalı bir hurda yığını mı olacağına nasıl karar verdiğini açıklıyor.
A357 Alüminyum Alaşım Bileşimi: Tam Kimya, Öğe Element
Aşağıdaki tablo, A357.0 döküm tanımı için yayınlanmış bileşim sınırlarını, dökümhanelerin bu sınırlar dahilinde hedeflediği pratik bir hedef aralığıyla birlikte listelemektedir. Sınırlar, sektörde kullanılan standart alüminyum döküm spesifikasyonlarından gelmektedir ve aynı sayılar, Alüminyum Birliği tanımlama sayfalarında ve alüminyum döküm metalurjisi için standart referans olmaya devam eden ASM El Kitabı, Cilt 15: Döküm'de de görülmektedir.
| Element | Belirtilen Aralık (ağırlıkça%) | Pratik Dökümhane Hedefi | Parçadaki İşlev |
|---|---|---|---|
| Silikon | 6,5 - 7,5 | 6.9 - 7.2 | Akışkanlık, sıcak yırtılma direnci, dökülebilirlik |
| Magnezyum | 0,40 - 0,70 | 0,55 - 0,62 | Mg2Si çökelmesi yoluyla yaşlandırma sertleşmesi |
| Demir | maksimum 0,20 | 0,10 - 0,14 | Safsızlık; süneklik kaybını kontrol eder |
| Titanyum | maksimum 0,20 | 0,10 - 0,15 | Tahıl inceltme, beslenme davranışı |
| Bakır | maksimum 0,20 | 0,05'in altında | Safsızlık; korozyon direncini azaltır |
| Manganez | maksimum 0,10 | 0,05'in altında | Demir fazı morfolojisini değiştirir |
| Çinko | maksimum 0,10 | 0,05'in altında | Hurda taşınmasından kaynaklanan kirlilik |
| Diğerleri, her biri | maksimum 0,05 | Yalnızca izleme | Belirtilmemiş kalıntılar |
| Diğerleri, toplam | maksimum 0,15 | Yalnızca izleme | Kümülatif kirlilik tavanı |
| Alüminyum | Bakiye | Bakiye | Matris |
Alıcıları hazırlıksız yakalayan bir ayrıntı: Bazı A357 çeşitleri, demir içeren trombositleri tamamlamak için yüzde 0,04 ila 0,07 aralığında çok küçük bir berilyum ilavesine izin veriyor. Diğerleri berilyumu yüzde 0,0007 ile sınırlandırıyor ve bunu pratikte yasaklıyor. Bir parça, düzenlenmiş bir ortama veya sıkı hava işleme kurallarına sahip bir işleme hücresine gönderilecekse, teknik özellik sayfasındaki o tek satır, hangi çelikhanenin size teklif verebileceğini değiştirir.
Her Bir Elemanın Bir Döküm İçinde Gerçekte Ne Yaptığı
Yüzde 6,5 ila 7,5 Silikon
Bu alaşımın dökülebilmesinin nedeni silikondur. Erime aralığını düşürür ve alaşımı 577 santigrat dereceye yakın olan alüminyum-silikon ötektiğine doğru iter. Yaklaşık yüzde 7 oranında silikon içeren alaşım, ötektik dışıdır, dolayısıyla katılaşmış yapı, ince bir ötektik ağ ile çevrelenmiş alüminyum dendritlerin bir karışımıdır. Bu ağ size ince duvar akışkanlığı, sıcak yırtılmaya karşı direnç ve oldukça düşük bir büzülme gerilimi sağlayan şeydir.
Silikonu aralığın altına düşürürseniz yanlış çalıştırmalar ve sıcak yırtılmalar rutin hale gelir. Aralığın üzerine ittiğinizde ötektik silikon, iç çentikler gibi davranan iğnemsi plakalar halinde kabalaşır. Bir A357 dökümünde değiştirilmemiş ötektik silikon, uygun şekilde değiştirilmiş bir eriyik ile karşılaştırıldığında uzamayı yüzde 40 veya daha fazla azaltabilir; bu nedenle yaklaşık yüzde 0,010 ila 0,020 oranında bir stronsiyum ilavesi veya sodyum bazlı bir değiştirici standart uygulamadır.
Yüzde 0,40 ila 0,70 Magnezyum
Magnezyum sertleştirici elementtir ve A357'nin ayrı bir alaşım olarak varlığının ana nedenidir. Yapay yaşlandırma sırasında, ince magnezyum silisit, alüminyum matris boyunca çekirdekleri çökeltir ve dislokasyon hareketini bloke eder. A356 magnezyumu yüzde 0,45 ile sınırlandırıyor; A357 yüzde 0,70’e kadar izin veriyor. Bu ekstra magnezyum, diğer her şey eşit olduğunda, tepe yaşlı akma mukavemetini kabaca 20 ila 30 MPa artırır.
Takas, süreç duyarlılığıdır. A357, çözünürlük sınırının sınırına daha yakın olduğundan, kısa bir çözelti işlemi veya düzensiz bir söndürme, çözünmemiş magnezyum silisidi geride bırakır ve parça, gelen külçe üzerinde bir spektro kontrolünden geçerken, spesifikasyonunun altında performans gösterir.
Maksimum Yüzde 0,20'de Ütüleyin
Demir, sünekliğin sessiz katilidir. Yüzde 7'lik bir silikon alaşımında kabaca yüzde 0,25'in üzerinde demir, kırılgan, plaka benzeri ve yük altında çatlamaya eğilimli beta fazlı Al5FeSi trombositleri oluşturur. Demiri yüzde 0,20 veya daha düşük bir seviyede tutmak ve birinci sınıf kalitede işler için tercihen yüzde 0,15'i tutmak, trombositleri küçük ve daha az zararlı tutar. Magnezyumdan daha fazla olan bu daha sıkı demir sınırı, birinci sınıf A357 eriyiğini sıradan bir ikincil alaşımdan ayıran şeydir.
Titanyum ve Tahıl İnceltme
Normalde bir Al-5Ti-1B ana alaşımı yoluyla uygulanan yüzde 0,10 ila 0,15 oranındaki titanyum, katılaşma sırasında tane büyümesini kısıtlar. İnce eş eksenli taneler beslemeyi iyileştirir, büzülme gözenekliliğini daha küçük ve daha iyi dağıtılmış gözeneklere yayar ve hem çekme mukavemetini hem de uzamayı artırır. Gazdan arındırılmış ve değiştirilmiş ancak tanecikleri rafine edilmemiş bir eriyik, mekanik test sonuçlarında iri sütunsal taneler ve daha geniş bir dağılım gösterecektir.
Bakır, Manganez, Çinko ve İz Kovası
Bakır, ıslak veya tuz yüklü ortamlarda korozyon performansını düşürdüğü için yüzde 0,20 ile sınırlandırılmıştır. Maksimum yüzde 0,10'luk manganez, demir fazını hafifçe değiştirir ancak zaten demir açısından ağır olan eriyiği kurtaramaz. Maksimum yüzde 0,10'luk çinko büyük ölçüde bir hurda kontrol parametresidir. Belirtilmemiş herhangi bir element için yüzde 0,05 ve toplamda yüzde 0,15 olan tüm yakalama sınırları, bilinmeyen kalıntıların alaşımın katılaşma davranışını değiştirmesini engellemek için mevcuttur.
A357 vs A356 vs 356: Sayıların Ayrıldığı Yer
Bu üç alaşım sıklıkla birbirinin yerine kullanılır ve bir çizim revizyonunda resmi değişkenler gibi görünebilirler. Değiller. Aşağıdaki tablo, yayınlanan tipik T6 değerlerini göstermektedir; gerçek sayılar döküm işlemine, kesit kalınlığına ve kuponun kesildiği konuma göre değişir.
| karakteristik | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Magnezyum range (wt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Demir limit (wt%) | 0,20 - 0,35 | maksimum 0,20 | maksimum 0,20, often 0.15 |
| Çekme mukavemeti | Yaklaşık 230 MPa | Yaklaşık 275 MPa | Yaklaşık 310 MPa |
| Verim gücü | Yaklaşık 165 MPa | Yaklaşık 205 MPa | Yaklaşık 255 MPa |
| Uzama | Yüzde 3 - 5 | Yüzde 5-7 | Yüzde 4-6 |
| Tipik kullanım | Genel muhafazalar, kapaklar | Yapısal braketler, tekerlekler | Yüksek yük muhafazaları, havacılık parçaları |
Pratik okuma: Eğer stres analiziniz A357'nin akma dayanımını varsaydı ve A356 aldıysanız, sessizce yaklaşık 50 MPa marj kaybettiniz. Güvenlik faktörü 3 olan bir parçada bu görünmez. 1,4 güvenlik faktörüne göre boyutlandırılan bir parçada, geçen yorulma testi ile yeniden tasarım arasındaki farktır.
Isıl İşlem: Neden Kimya Tek Başına Yeterli Değil?
Tablo 1'deki her sayıya ulaştığınızda yine de yumuşak bir parça üretebilirsiniz. Alaşım ancak üç aşamalı bir T6 döngüsünden sonra belirlenen mukavemetine ulaşır ve her aşamanın dar bir pratik aralığı vardır.
- Yaklaşık 540 santigrat derecede 6 ila 12 saat süreyle çözelti işlemi, magnezyum açısından zengin fazların tekrar katı çözelti halinde çözülmesine yetecek kadar uzun.
- Genellikle ılık su veya polimer banyosunda, aşırı doymuş bir katı çözeltiyi hapsedecek kadar hızlı, ancak ince kesitlerin bükülmesini önleyecek kadar yavaş olan söndürme.
- Gerçek güçlendirmeyi sağlayan ince magnezyum silisit parçacıklarını çökeltmek için 4 ila 8 saat boyunca yaklaşık 155 ila 170 santigrat derecede yapay yaşlandırma.
Klasik arıza modu, alaşımın tolere edebileceğinden daha uzun bir söndürme gecikmesidir. A357 burada A356'ya göre daha hassastır çünkü daha yüksek magnezyum yükü, çözeltide daha fazla çözünen maddenin tutulması gerektiği anlamına gelir. Yükün çekilmesi ile söndürme tankına çarpma arasındaki birkaç dakikalık gecikme, akma mukavemetini belirtilen minimum değerin oldukça altına düşürebilir ve çekme mukavemetini yalnızca çok az etkilenebilir, bu da sorunun tek bir sertlik kontrolü ile tespit edilmesini zorlaştırır.
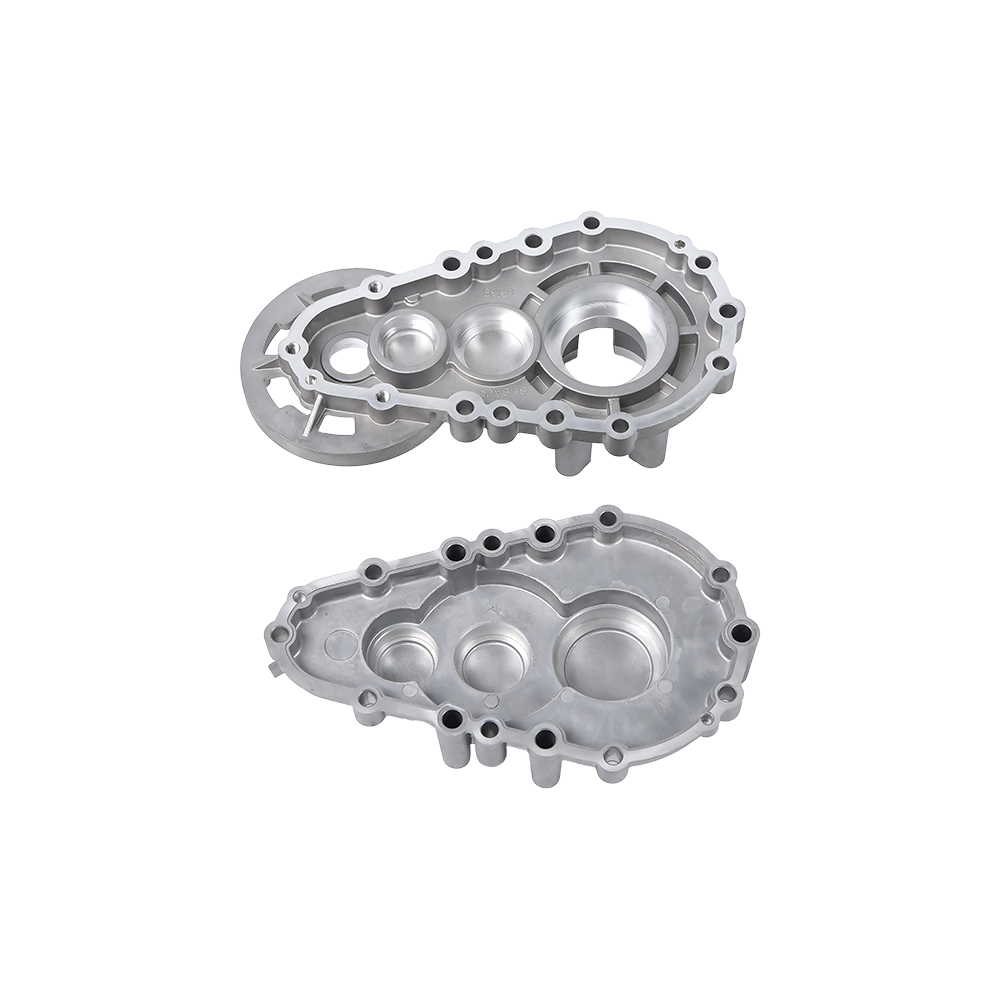
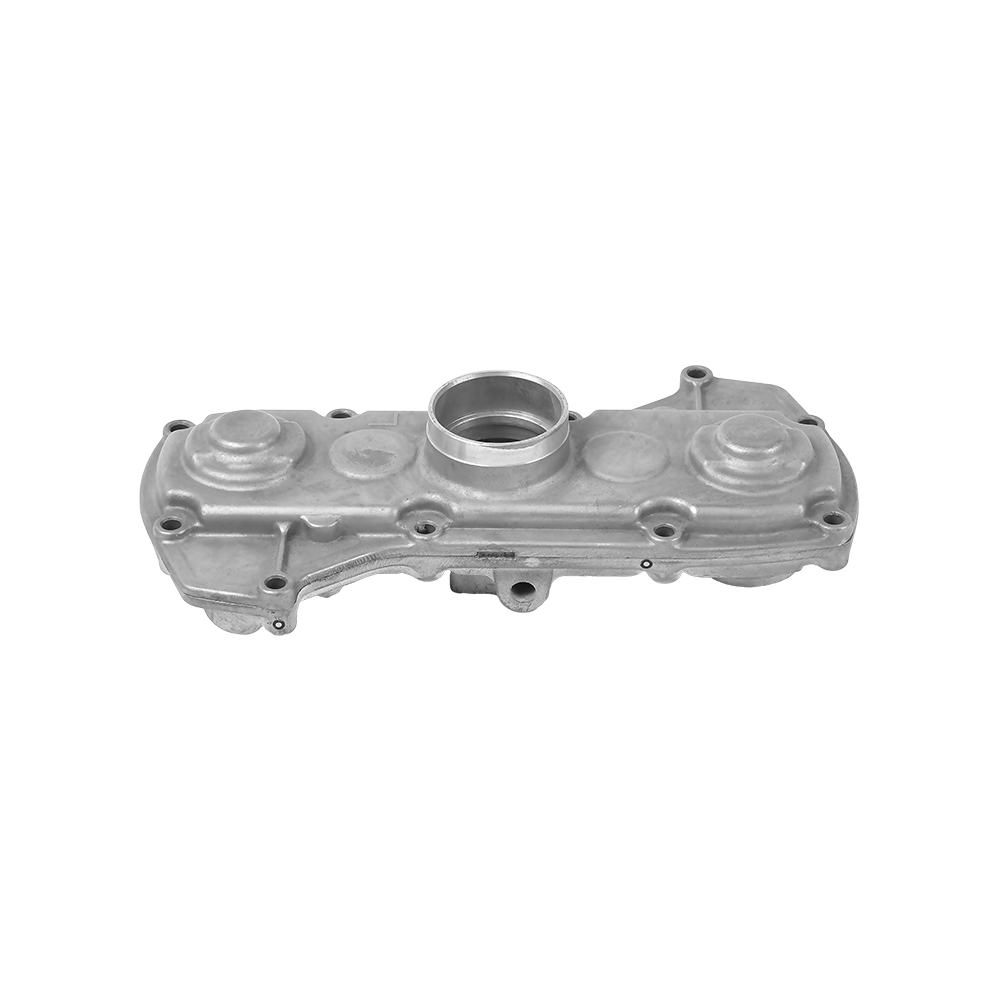
Isıl işlem görmüş alüminyum motor silindiri parçaları ve benzer yapısal dökümler, getirisinin iyi bir örneğidir. Aynı eriyikten dökülen aynı geometri, tamamen söndürmenin nasıl yönetildiğine bağlı olarak fırından 250 MPa veya 290 MPa akma mukavemetinde çıkabilir.
 Alüminyum Auto Engine Cylinder Parts Pirinç Ekim Makinesi Yedek Parçaları Ürünü Görüntüle →
Döküm Rotası Aynı Kimyanın Sunduklarını Değiştiriyor
A357 büyük ölçüde yerçekimi ailesinden bir alaşımdır. Kum kalıplara, hassas kalıplara, kalıcı çelik kalıplara ve düşük basınçlı döküm kalıplarına dökülür. Geleneksel yüksek basınçlı döküm için doğal bir uyum değildir ve bunun nedeni kimya değil gazdır.
Yüksek basınçlı döküm, bir kalıbı milisaniyeler içinde doldurur ve havayı ve kalıp yağlayıcı ayrışma ürünlerini metalin içinde hapseder. Bu boşluklar, parça 540 santigrat derecedeki çözelti işleme fırınına girene kadar görünmez; bu noktada iç basınç yükselir ve yüzey kabarır. A357, gücüne ulaşmak için T6'ya bağımlı olduğundan süreç ve alaşım zıt yönlere doğru çekilir. A357 kimyasının yüksek basınçlı bir parçada olmasını istiyorsanız, genellikle döküm veya düşük sıcaklıkta eskitilmiş durumu ve buna bağlı olarak daha düşük bir mukavemeti kabul etmeniz gerekir.
Düşük basınçlı döküm, kullanışlı bir orta zeminde yer alır. Doldurma yavaş ve kontrollüdür, yükseltici boru katılaşma yoluyla metali basınç altında besler ve gaz sıkışması yüksek basınçlı püskürtmeye göre çok daha düşüktür. Bu, düşük basınçlı A357'yi hem duvar kalınlığı kontrolüne hem de tam T6 özelliklerine ihtiyaç duyan parçalar için gerçekçi bir rota haline getirir. Sürecin bir boşluğu nasıl doldurduğuna dair arka plan bilgisi istiyorsanız, alüminyum dökümün nasıl çalıştığına dair bu açıklama doldurma sırasını adım adım gösterir.
A357 tipi çalışmalara yönelik üç rotanın pratik bir karşılaştırması:
- Kum dökümü en büyük tasarım özgürlüğünü ve en yavaş katılaşmayı sağlar; bu da mikro yapıyı kabalaştırır ve soğutma kullanılmadığı sürece uzamayı azaltır.
- Kalıcı kalıba döküm soğutmayı hızlandırır, tane yapısını iyileştirir ve aynı alaşım için genellikle kuma 20 ila 30 MPa çekme dayanımı ekler.
- Düşük basınçlı döküm, kalıcı bir kalıbı kontrollü doldurmayla birleştirerek kalın duvarlı parçalarda gaz gözenekliliğini tam bir T6 döngüsü için yeterince düşük tutar.
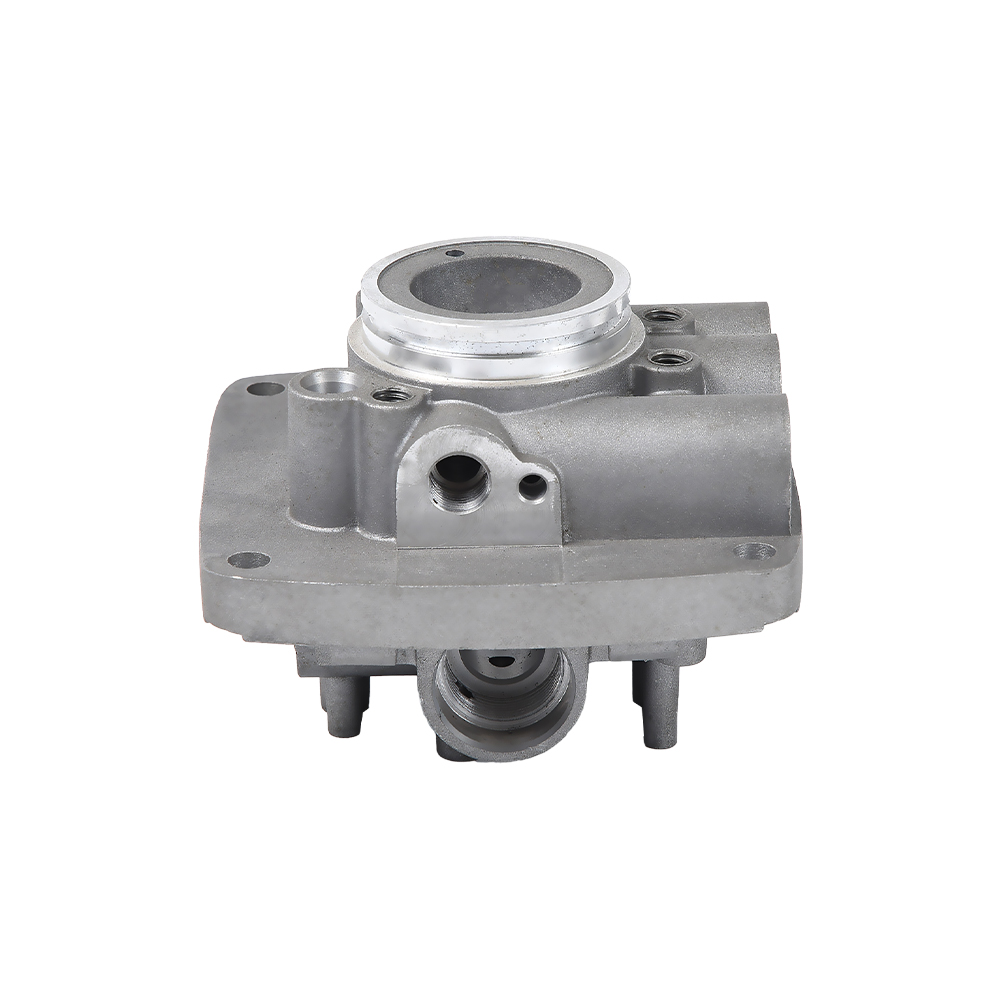
 Otomobil Silindir Gövde Parçaları Alüminyum Die Casting Gasoline Engine Case Ürünü Görüntüle →
Bileşimden veya Eriyik İşlemeden Kaynaklanan Kusurlar
Çoğu A357 reddi alaşımın yanlış olmasından kaynaklanmıyor. Bunlar eriyiğin yanlış işlenmesinden kaynaklanır. Tekrarlanan beş sorun şunlardır:
Gaz gözenekliliği. Hidrojenin sıvı alüminyumdaki çözünürlüğü, katı alüminyumdaki çözünürlüğünün kabaca yirmi katıdır. Gaz giderme sonrasında eriyik içinde kalan hidrojen, metal donduğunda yuvarlak gözenekler haline gelir. Çözüm, argon veya nitrojen artı temiz, kuru yük ile döner gaz giderme ve yapısal çalışma için 100 g alüminyum başına yaklaşık 0,15 ml'nin altında ölçülen hidrojen seviyesidir.
Büzülme gözenekliliği. A357 katılaşma sırasında hacimce kabaca yüzde 6 ila 7 oranında büzülüyor. Besleme yolları, yükselticiler ve soğutucular, donacak son sıvının cıvata başlığı yerine yükselticide yer alacağı şekilde tasarlanmalıdır. Bunun ilk ortaya çıktığı yer kalın-ince geçişlerdir.
Oksit kalıntıları. Alüminyum oksit, bozulmuş bir eriyik yüzeyinde saniyeler içinde oluşur. Türbülanslı dökme, filmi dökümün içine katlar ve işlenmiş bir yüzeyde cilalanmayacak koyu bir çizgi olarak ortaya çıkan doğrusal bir kusur üretir.
Sıcak yırtılma. A357'nin silikon içeriği ona iyi bir direnç sağlar, ancak düşük silikonlu veya kötü tanecikli eriyik, soğumanın ilk dakikalarında keskin iç köşelerden yırtılır. Köşeleri yarıçaplayın ve titanyumu menzilinin ortasında tutun.
T6 sırasında kabarcıklanma. Bu, kimya hatasından ziyade süreç seçimi hatasıdır ve bir alıcının, seçtikleri döküm yolunun belirtilen sıcaklığı sağlayamadığını keşfetmesinin en yaygın nedenidir.
A357 Parçalarının Geçimini Sağladığı Yer
A357, bir dökümün yük taşıması, titreşime dayanması ve yine de işlenmiş toleransı koruması gereken her yerde ortaya çıkar. Aşağıdaki uygulamaların tümü bu modeli paylaşıyor.
- Ağırlığın kritik olduğu ve yorulma ömrünün önemli tasarım durumu olduğu uçak ve rotorlu taşıt yapısal dökümleri.
- Kontrol kolları, mafsallar ve alt şasi braketleri dahil olmak üzere otomotiv süspansiyon ve şasi düğümleri.
- Dahili basıncı ve döngüsel yüklemeyi gören pompa, kompresör ve hidrolik muhafazalar.
- Alaşımın termal döngü yoluyla yatak deliklerini yuvarlak tutması gereken motor muhafazaları ve uç kapakları.
- Güç ve uzama arasındaki dengenin patlama marjını belirlediği pervaneler ve dönen bileşenler.
- Sertlik ve ısı yolu kombinasyonunun ham çekme mukavemetinden daha önemli olduğu elektrikli güç aktarma organlarındaki termal yönetim bileşenleri.
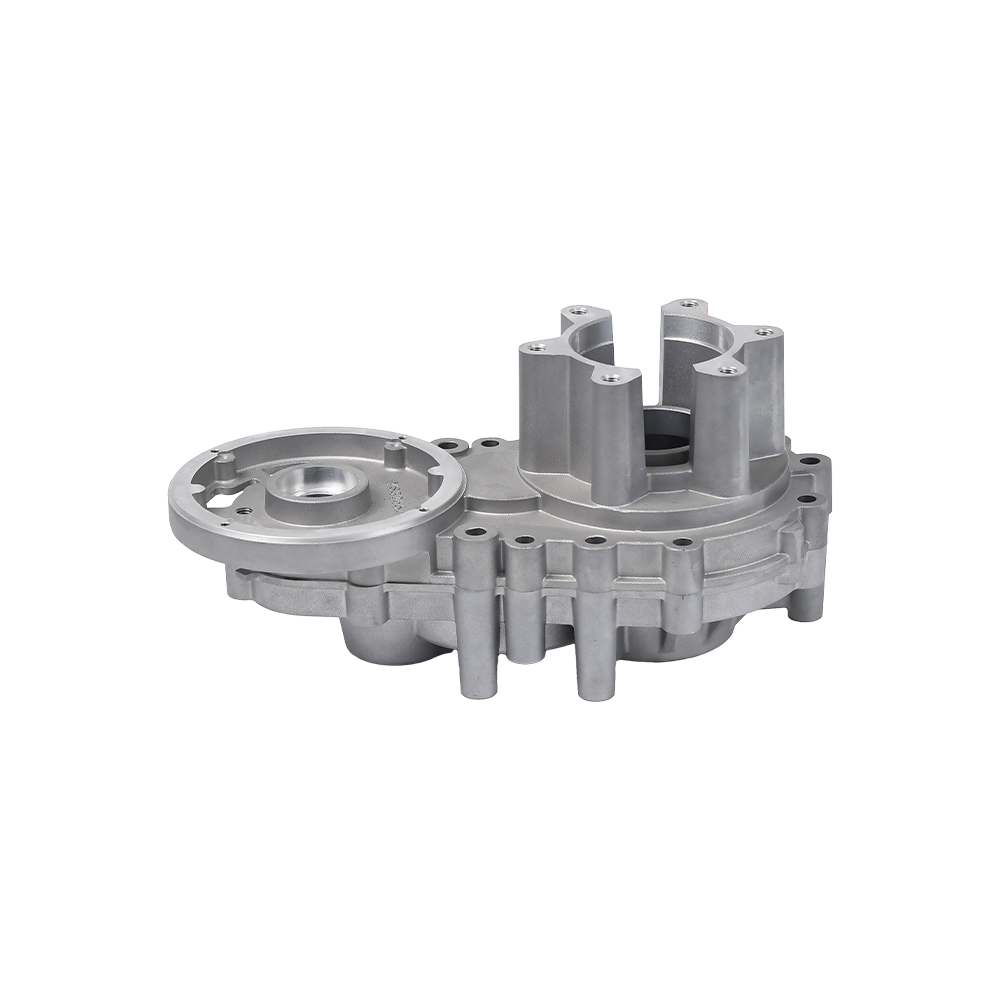
Pres döküm motor muhafazası temsili bir örnek olay çalışmasıdır. Parça genellikle ince silindirik bir duvara, kalın bir montaj flanşına ve her iki uçta işlenmiş yatak yuvalarına sahiptir. Bu üç özellik katılaşma davranışını aynı anda üç farklı yöne çeker: Duvar hızlı soğutma ister, flanş besleme ister ve delikler ısıl işlemden sonra boyutsal stabilite ister. Üçünü de tek bir alaşımdan elde etmek, silikonun akışkanlık açısından orta aralıkta, magnezyumun dayanıklılık açısından orta aralıkta ve demirin işlenebilirlik açısından düşük uçta tutulması anlamına gelir.
 Alüminyum Die Cast Motor Housing 375 Alüminyum Die Casting Gearbox Housing Ürünü Görüntüle →
Bir Satınalma Siparişini Vermeden Önce Tedarik Kontrol Listesi
Başlangıçtaki birkaç soru, A357 siparişindeki risklerin çoğunu ortadan kaldırır. Bunları bu sırayla çalışın ve teknik konuşma kısalsın.
- Sadece alaşımı değil, sertliği de onaylayın. A357-F, A357-T5 ve A357-T6 farklı güç seviyelerine sahip farklı ürünlerdir ve çizimde hangisinin olduğu belirtilmelidir.
- Yalnızca sınırları değil, magnezyum ve demir hedeflerini de sorun. Yüzde 0,45 magnezyum hedefleyen bir tedarikçi, A356'yı etkili bir şekilde A357 etiketiyle teslim ediyor.
- Mekanik test kuponunun nereden kesileceğini belirtin. Yükselticiden kesilen kupon her zaman parçadan kesilen kupondan daha iyi görünecektir.
- Isıl işlem kaydı üzerinde anlaşın. Çözüm süresi, söndürme gecikmesi ve yaşlandırma sıcaklığı sonucu belirleyen üç sayıdır.
- Radyografik ve kesit sonuçları takım değişikliklerini tetiklediğinden, ilk üründen önce iç sağlamlık için kabul kriterlerine karar verin.
- İşleme payını onaylayın. A357 temiz bir şekilde işliyor, ancak ayrışmadan veya kaba ötektikten kaynaklanan sert noktalar, aynı zamanda karbür ucu ve zamanında teslimat programını yok edecek.
Geometrinizin A357'ye mi yoksa farklı bir alaşıma mı uygun olduğu konusunda net bir cevap istiyorsanız, çizimi ve alaşım çağrısını mühendislik ekibimize gönderin ve tek yanıtta proses rotası, ulaşılabilir temper ve işleme toleransı ile geri döneceğiz.
A357 Alüminyum Alaşım Bileşimi Hakkında Sıkça Sorulan Sorular
A357, 357.0 ile aynı mıdır?
Aynı aileye atıfta bulunuyorlar. A357, alüminyum döküm standartlarında kullanılan döküm tanımıdır ve 357.0, aynı bileşim için Alüminyum Birliği tanımıdır. Bir çizimde 357.0-T6 veya A357-T6'yı gördüğünüzde, bunları aynı malzeme olarak okuyun ve emin olmak için magnezyum ve demir sınırlarını kontrol edin, çünkü eski çizimler bazen mevcut uygulamaya göre daha gevşek demir payları taşır.
A357 yüksek basınçlı döküm olabilir mi?
Yüksek basınçlı döküm makinesinde dökülebilir, ancak daha sonra kolayca tam bir T6 işlemi uygulanamaz çünkü sıkışan gaz çözelti sıcaklığında genleşir ve yüzeyi kabartır. Uygulamada, yüksek basınçlı A357 parçaları, döküm halinde veya kasıtlı olarak eskimiş durumda tedarik edilir. Çizim A357-T6 gerektiriyorsa parça düşük basınçlı döküme, kalıcı kalıba, kuma veya hassas döküme yönlendirilmelidir.
A357 neden A356'dan daha pahalı?
Üç neden. Daha sıkı demir sınırı, daha temiz besleme malzemesi ve daha iyi eriyik kontrolü gerektirir; bu da bir dökümhanenin kullanabileceği düşük maliyetli hurda miktarını azaltır. Daha yüksek magnezyum yüklemesi, çözelti arıtımı sırasında daha sıkı proses kontrolü anlamına gelir. Ve düşük basınç veya kalıcı kalıp gibi gerçek bir T6 sonucu sunabilen proses rotaları, yüksek basınçlı atışa göre daha uzun çevrim sürelerine sahiptir.
Gelen partideki magnezyum içeriğini nasıl doğrularım?
Dökme işleminden alınan soğutulmuş bir numune üzerinde optik emisyon spektrometrisi standart yöntemdir ve numunenin hazırlanmasından sonra bu işlem yalnızca birkaç dakika sürer. Magnezyum rakamının geniş bir pencerede başarılı veya başarısız olarak değil bir sayı olarak rapor edilmesini isteyin ve magnezyum yavaş katılaşma sırasında ayrışabileceğinden büyük dökümlerde birden fazla yerden numune alın.
A357'nin berilyuma ihtiyacı var mı?
Hayır ve birçok spesifikasyon bunu yasaklıyor. Yüzde 0,04 ila 0,07 oranında berilyum ilavesi, demir içeren fazların morfolojisini iyileştirir ve oksit yüzey davranışına yardımcı olabilir, ancak çelikhanede ve işlemede kullanım gerekliliklerini ortaya çıkarır. Yapısal işlerin çoğu berilyum içermeyen A357 ve bunun yerine sıkı bir demir limiti ile yapılır.
A357 parçaları kaynak yapılabilir mi?
Doğru dolgu maddesi ve proses kontrolü ile bunu yapabilirler, ancak bir T6 parçasının kaynaklanması, mukavemetini kaybeden yerel bir ısıdan etkilenen bölge oluşturur. Kaynağın yapısal olmadığı durumlarda bu bir sorun değildir. Kaynağın bir yük yolunda bulunduğu yerde, tasarım o bölgedeki yerel mukavemette bir azalma olduğunu varsaymalı ve bunu hesaba katmalıdır.
Nasıl bir yüzey kalitesi ve tolerans bekleyebilirim?
Kalıcı bir kalıptan veya düşük basınçlı bir kalıptan dökülen yüzeyler, kalıbın kaplamasına ve duvar kalınlığına bağlı olarak tipik olarak 3,2 ila 6,3 mikrometre Ra arasına ulaşır. İşlenmiş yüzler alaşımdan ziyade takımlama ve fikstürleme ile sınırlıdır ve kritik delikler ve yüzeylerde artı veya eksi 0,05 mm'lik genel işleme toleransları stabil bir dökümde rutindir.
A357 ince duvarlı parçalar için uygun mudur?
Evet, sınırlar dahilinde. Yüzde 7'lik silikon içeriği iyi bir akışkanlık sağlar ve yaklaşık 3 mm'ye kadar olan duvarlara kalıcı kalıp veya düşük basınçlı döküm ile ulaşılabilir. Bunun altında zorluk akışkanlıktan katılaşma hızına kayıyor: ince kesitler o kadar hızlı soğuyor ki, magnezyum silisit tam bir çözelti işleminden sonra bile kısmen çözünmeden kalabiliyor ve parça kimyasının önerdiği özelliklere ulaşamıyor.
Döngüyü kapatmak için: A357 alüminyum alaşım bileşimi yüzde 6,5 ila 7,5 silikon, yüzde 0,40 ila 0,70 magnezyum ve maksimum yüzde 0,20 demir ile tanımlanır; geri kalan elementler eser seviyede tutulur ve alüminyum dengeyi oluşturur. Magnezyum aralığı, onu A356'dan ayıran özelliktir ve T6 durumunda kabaca 50 MPa ekstra akma dayanımı sağlar. Sünekliği koruyan şey demir sınırıdır. Ve döküm rotası artı söndürme disiplini, bu avantajlardan herhangi birinin bitmiş parçada gerçekten ortaya çıkıp çıkmayacağını belirler.
A357-T6 için verilen teklif diğerlerinden gözle görülür derecede daha ucuz görünüyorsa, cevap genellikle üç yerden birindedir: magnezyum hedef, demir tavan veya fiili olarak verilen tavlama. Numaraları isteyin ve tartışma hızla sona ersin.