 DİL


Ev / Haberler / Sektör haberleri / Alüminyum Döküm Kalıp Satın Alma Rehberi: Takım Çeliği, Takım Ömrü, Maliyet ve Kusurlar
Alüminyum döküm kalıbı, basınçlı döküm projesinde en pahalı tek karardır. Her dökümü şekillendiren, çevrim süresini ayarlayan, kusur oranını kontrol eden ve parçanın ne kadar son işlem gerektireceğini belirleyen sertleştirilmiş çelik takımdır. Kalıp, toleransların doğduğu, gaz gözenekliliğinin kazanıldığı veya kaybedildiği ve ucuz bir teklifin pahalı bir gerçekliğe dönüşebildiği yerdir. Alüminyum basınçlı döküm tedarikçilerini değerlendiren alıcılar ve mühendisler için kalıp, pres boyutundan, alaşım fiyatından ve hatta parça ağırlığından daha fazla ilgiyi hak ediyor.
Bu kılavuzda genel işleme değil, özellikle kalıba odaklanıyoruz. Alüminyum kalıplar için kullanılan çelik kalitelerini, gerçekçi takım ömrü rakamlarını, kalıp teklifinin arkasındaki maliyet yapısını, boşluk içinde başlayan kusurları ve takımları ve üretim bütçelerini kontrol altında tutan tasarım kurallarını bulacaksınız. Amaç, bir sonraki takım teklifinin karşılaştırılmasını kolaylaştırmak ve yanlış okunmasını çok daha zorlaştırmaktır.
Alüminyum Döküm Kalıbı Aslında Nedir?
Kalıp sadece boş boşluğu olan bir kalıp değildir. Çeşitli çelik plakalardan, değiştirilebilir uçlardan, kayar göbeklerden, ejektör pimlerinden, taşma kuyularından, kapaklardan ve dahili soğutma kanallarından oluşan eksiksiz bir alet sistemidir. Kalıbın sabit yarısı, soğuk odalı basınçlı döküm makinesinin sabit plakasına monte edilir; hareketli yarım, her atışta kalıbı açıp kapatan sıkıştırma plakasına monte edilir. Erimiş alüminyum, yüksek basınç altında boşluğa girer, birkaç saniye içinde katılaşır ve hareketli yarım, ejektör sisteminin dökümü dışarı itebilmesi için geri çekilir.
Alüminyum parçalar için neredeyse tüm üretimde soğuk oda işlemi kullanılıyor çünkü alaşıma bağlı olarak yaklaşık 620-700°C olan erimiş metal sıcaklığı, sıcak oda makinesi için çok yüksek. Bu nedenle kalıbın her çevrimde hem yüksek enjeksiyon basıncına hem de termal şoka dayanması gerekir. Bu nedenle kalıp çeliği, ısıl işlem, soğutma tasarımı ve yüzey bitirme işlemleri alüminyumda çinko veya plastik enjeksiyon kalıplarına göre çok daha fazla önem taşır.
Kalıp bileşenleri işlevlerine göre gruplandırılabilir. Aşağıdaki tablo, bir takımlama teklifinde gerçekte ne için ödeme yaptıklarını anlamak isteyen alıcılar için pratik bir kontrol listesidir.
| Bileşen | İşlev | Değiştirildi / bakımı yapıldı |
|---|---|---|
| Kalıp plakaları | Boşluk ek parçalarını tutun ve hareketli yarımı yönlendirin | Aletin bakımdan veya çarpışma hasarından sonra |
| Boşluk uçları | Döküm yüzeyini oluşturan işlenmiş çelik bloklar | Isı kontrolü veya erozyon çekme sınırlarını aştığında |
| Slaytlar ve kaldırıcılar | Yan delikler, alttan kesmeler ve karmaşık serbest bırakma açıları oluşturun | Planlı bakım sırasında kontrol edilen aşınan parçalar |
| İtici pimler | Katılaşmış dökümü hareketli yarıdan dışarı doğru itin | Binlerce atıştan sonra rutin olarak değiştirilir |
| Yolluk, kapı, taşma kuyuları | Erimiş metali boşluğa yönlendirin ve soğuk veya kirli malzemeyi yakalayın | Akış sorunları ortaya çıkarsa örnekleme sırasında değiştirilir |
| Soğutma kanalları | Isıyı kalıptan kontrollü bir şekilde uzaklaştırın | Alet bakımında temizlendi ve akış testi yapıldı |
Daha geniş üretim yönteminde yeniyseniz, öncelikle aşağıdakileri anlamanıza yardımcı olur: alüminyum döküm işlemi ve ardından takım ayrıntılarına geri dönün. Uygulamada kalıp, istikrarlı, tekrarlanabilir bir üretim sürecini her denetimde sürprizler yaratan bir üretim akışından ayıran sürecin bir parçasıdır.
Kalıp, Döküm Kalitesini Presten Daha Fazla Yönetir
Birçok satın alma görüşmesi pres tonajına, enjeksiyon hızına ve atış ağırlığına odaklanır. Bu parametreler önemlidir, ancak bunlar kalıbın etrafında ayarlanır. Kalıp, metalin boşluğu ne kadar iyi dolduracağına, ne kadar hızlı soğuyacağına, son malzemenin nerede katılaşacağına ve gazın kaçma yolu olup olmadığına karar verir. Yepyeni bir 900 tonluk pres bile kötü tasarlanmış bir kalıptan sağlam bir döküm üretemez.
Kalıp kontrollü üç faktör kalite üzerinde en büyük etkiye sahiptir:
- Doldurma deseni. Kapı konumu ve yolluk geometrisi, erimiş alüminyumun boşluktan nasıl geçeceğini kontrol eder. Doldurulan bir kalıp, havayı metalin ilerisinden taşma kuyularına doğru iter; Düzensiz bir şekilde dolan kalıp, soğuk kapanmalara, buğulanmalara ve sıkışmış gaza neden olur.
- Soğutma hızı. Kalıbın içindeki su hatları dökümün ilk olarak nerede katılaşacağını belirler. Yönlü katılaşma, son sıvı metali parça duvarının içine değil, taşma alanlarına veya yükselticilere doğru itmelidir. Soğutma düzeni yanlışsa her atışta aynı yerde büzülme gözenekliliği ortaya çıkar.
- Kalıp yüzey durumu. İyi işlenmiş, doğru şekilde serbest bırakılmış bir boşluk, tutarlı yüzey dokusuna ve daha az yapışma sorununa sahip dökümler üretir. Kalıp yüzeyi ısı kontrolüne veya aşınmaya başladığında, basit boyut kontrollerinde kusur görünür hale gelmeden döküm yüzeyi kalitesi düşer.
Üretim ortamında kalıp aynı zamanda tekrarlanabilirliği de kontrol eder. Belgelenmiş bir süreç penceresi altında çalıştırılan stabil bir kalıp, binlerce atışta aynı boyutu ve aynı yüzey kalitesini sağlamalıdır. Müşteri teslim edilen parçalarda boyutsal sapmalar gördüğünde ilk soru her zaman alüminyum alaşımıyla değil kalıbın durumuyla ilgili olmalıdır. Kusur kategorileri ve bunların üretim alanında ne anlama geldiği konusunda faydalı bir referans için NADCA hata sınıflandırma sistemi, yaygın olarak kullanılan bir endüstriyel başlangıç noktasıdır.
Alüminyum Kalıplar için Çelik Kaliteleri ve Beklenen Takım Ömrü
Aynı parça için iki kalıp teklifini karşılaştırırken kontrol edilecek ilk şey çelik kalitesidir. İki tedarikçi benzer bir kalıp fiyatı teklif edebilir, ancak biri standart H13 vakumla sertleştirilmiş çelik kullanırken diğeri daha iyi termal yorulma direncine sahip daha yüksek maliyetli birinci sınıf kalite kullanabilir. Kalıp fiyatı yalnızca ısı kontrolünün ilk ortaya çıkışına kadar benzerdir.
| Çelik kalitesi | Al kalıpları için ortak sertlik | Al dökümler için beklenen kalıp ömrü | Şunlar için en uygun: |
|---|---|---|---|
| H13 | 46–52 HRC | 100.000–150.000 çekim | Çoğu alüminyum döküm için üretim standardı |
| H11 | 44–52 HRC | 80.000–120.000 çekim | Karmaşık çekirdekler, derin kaburgalar, zor çıkarma geometrileri |
| Premium H13 / ESR sınıfı | 48–54 HRC | 150.000–200.000 çekim | Uzun ömürlü otomotiv ve yüksek bütünlüğe sahip parçalar |
Dökülen alaşım aynı zamanda kalıp ömrünü de değiştirir. Alüminyum aralığın ortasında yer alır. Çinko alaşımları daha düşük sıcaklıklarda dökülür ve çok daha az termal yorgunluk yaratır; magnezyum ve bakır bazlı alaşımlar kalıp yüzeyine daha agresif bir şekilde saldırır. Aşağıdaki tablo gerçekçi bir karşılaştırma sunmaktadır.
| Alaşım ailesi | Tipik erime sıcaklığı | Tipik kalıp ömrü | Kalıp aşınmasının ana nedeni |
|---|---|---|---|
| Çinko alaşımları | 380–450°C | 500.000 çekim | Aşındırıcı aşınma, düşük termal şok |
| Alüminyum alaşımları | 620–700°C | 100.000–200.000 çekim | Termal yorulma ve lehimleme |
| Magnezyum alaşımları | 620–680°C | 80.000–120.000 çekim | Çeliğe daha yüksek kimyasal saldırı |
| Bakır / pirinç alaşımları | 900–1000°C | 20.000–50.000 çekim | Şiddetli termal çatlama ve erozyon |
Yukarıdaki kalıp ömrü sayıları makul bir bakımın varlığını varsaymaktadır: kontrollü kalıp sıcaklığı, düzenli temizlik, çatlak denetimi ve ağır yüklü takımlarda zaman zaman gerilim giderme işlemleri. Bakım olmadan birinci sınıf bir çelik kalıp bile erken arızalanır. Kalıp ömrünü çeliğin sabit bir özelliği olarak görmeyin; çelik, takım tasarımı, proses kontrolü ve bakımın birlikte yürütülmesinin bir sonucudur.
Alüminyum Döküm Kalıbının Fiyatını Ne Etkiler?
Bir kalıp teklifi yalnızca bir boşluğun işlenmesinin fiyatı değildir. Çelik blok toplam maliyetin küçük bir kısmıdır. Gerçek para mühendisliğe, elektrot imalatına, CNC programlamaya, cilalamaya, montaja ve deneme çekimlerine gidiyor. Bir tedarikçi çok düşük bir kalıp fiyatı teklif ederse, anlaşmayı kutlamak yerine neyin hariç olduğunu sorun.
Tipik bir alüminyum döküm kalıbının basitleştirilmiş maliyet dökümü şuna benzer:
- Tasarım ve kalıp akışı simülasyonu: Takım fiyatının %5-10'u. Bu maliyet, daha sonra pahalı düzeltmelerin yapılmasını önlediği için korunmaya değerdir.
- Çelik kalıp ve ısıl işlem: %12–18. Vakumla sertleştirme, temperleme ve gerilim giderme işlemlerini içerir.
- CNC işleme ve EDM: %40–50. Bu, kalıp imalat işinin özüdür.
- Montaj, cilalama ve montaj: %15–20. Belirtilen yüzey kalitesine ve fırlatma sistemi tepkisine ulaşmayı içerir.
- Deneme çekimleri ve örnekleme: %3–5. Üretime sunulmadan önce boyutları, yüzey kalitesini ve proses parametrelerini doğrulamak için kullanılır.
En büyük stratejik karar boşlukların sayısıdır. Tek boşluklu kalıp daha ucuzdur, daha basittir ve değiştirilmesi daha kolaydır. Çok boşluklu bir kalıp, bir makine döngüsünde birden fazla parça üretir ve parça başına maliyeti düşürür, ancak takımlama riskini artırır. Bir boşlukta hafif bir boyut kayması varsa, o boşluk onarılırken tüm üretim işleminin durdurulması gerekir.
| Boşluk numarası | Bağıl kalıp maliyeti | Döngü başına parça | En uygun hacim |
|---|---|---|---|
| 1 boşluk | 1,0x | 1 | Prototipleme, çok düşük hacim, karmaşık geometri |
| 2 boşluk | 1,6–1,8x | 2 | Onbinlerden yukarıya doğru yıllık hacimler |
| 4 boşluk | 2,5–3,0x | 4 | Yüksek hacimli otomotiv ve cihaz parçaları |
| 8 boşluk | 4,5–5,5x | 8 | Güvenilir tahminlere sahip istikrarlı, çok yüksek hacimli programlar |
Deneyimli alıcıların çoğu, tek gözlü veya iki gözlü bir aletle başlar, süreci doğrular ve ardından daha fazla boşluk ekler veya ikinci bir kalıp oluşturur. Bu yaklaşım, yüksek hacimli üretime giden yolu hızlandırmaya devam ederken, bir tasarım hatasının finansal riskini azaltır.
Kalıpla İlgili Döküm Kusurları ve Bunların Önlenmesi
Çoğu basınçlı döküm hatası, denetçinin bitmiş parçada gördüğü şeyden sonra adlandırılır, ancak çoğu kalıbın içinde başlar. Kusur-ölüm ilişkisini anlamak, alıcıların numune alma ve PPAP tartışmaları sırasında doğru soruları sormasına yardımcı olur. Aşağıdaki tablo, kalıpla ilgili en yaygın kusurları ve basınçlı döküm mühendisleri tarafından kullanılan pratik karşı önlemleri özetlemektedir.
| Kusur | Ölümle ilgili neden | Önleme |
|---|---|---|
| Gaz gözenekliliği | Kötü havalandırma, uzun akış yolları, yanlış yerleştirilmiş taşma kuyuları | Kapıları ve havalandırma deliklerini yeniden tasarlayın, vakum desteği ekleyin |
| Soğuk kapanma | Kalıp sıcaklığı çok düşük, boşluk dolmadan metal donuyor | Kalıp sıcaklığını artırın, dolum süresini dengeleyin, kapı hızını ayarlayın |
| Lehimleme / yapıştırma | Alüminyum korumasız bir kalıp yüzeyine kimyasal olarak bağlanır | Boşluk yüzeylerinin nitrürleme veya PVD kaplaması |
| Isı kontrolü | Kalıp yüzünün tekrarlanan termal genleşmesi ve daralması | H13 veya birinci sınıf çelik, kontrollü soğutma, periyodik gerilim giderme kullanın |
| Flaş | Kalıp sapması, aşınmış ayırma hattı, yanlış sıkma kuvveti | Ayırma hattını onarın, merdane paralelliğini koruyun, kelepçe tonajını ayarlayın |
| Fırlatma işaretleri | Yetersiz taslak, çok az sayıda ejektör pimi, yüksek ejeksiyon kuvveti | Taslak açısını artırın, itici pimler ekleyin, boşluk yüzeyini parlatın |
İyi tasarlanmış bir kalıp tek başına tüm kusurları ortadan kaldırmayacaktır. Erime sıcaklığı, enjeksiyon profili, sprey uygulaması ve çevrim zamanlaması gibi proses parametreleri kalıp tasarımıyla eşleşmelidir. Ancak kalıp düzeltildiyse ve kusur hala her atışta görünüyorsa, muhtemelen kalıp tasarımı değil, süreç penceresi ihlal ediliyordur.
Kalıbı ve Alt Hurdayı Koruyan Tasarım Kuralları
Parça tasarımcıları bazen kalıba sanki herhangi bir CAD modelini yeniden üretebilecekmiş gibi davranırlar. Yapamaz. Kalıbın taslak açılarına, düzgün duvarlara, yuvarlatılmış köşelere ve metalin akması için alana ihtiyacı vardır. Parçanın bu kuralları ihlal etmesi durumunda üretimde kalite sorunları ortaya çıkar ve kalıp bakım maliyetleri artar. İyi haber şu ki çoğu kural basit ve ölçülebilir.
| Tasarım özelliği | Önerilen aralık | Sebep |
|---|---|---|
| Dış taslak açısı | 1–2 derece | Yüzeye zarar vermeden temiz çıkarma sağlar |
| İç taslak açısı | 2–3 derece | Dökümün hareketli yarıdan ayrılmasına yardımcı olur |
| Nominal duvar kalınlığı | 2,5–6,0 mm | Doldurma, dayanıklılık ve soğuma davranışını dengeler |
| Duvar bütünlüğü | Bölümleri mümkün olduğunca eşit tutun | Büzülme gözenekliliğini ve çökme izlerini önler |
| Kaburga tabanı kalınlığı | Bitişik duvarın 0,6–1,0 katı | Kalın bölümler oluşturmadan parçayı sertleştirir |
| İç köşe yarıçapı | Mümkün olduğunda 1,0 mm veya daha büyük | Stres konsantrasyonunu azaltır ve metal akışını iyileştirir |
Bunlar başlangıç noktalarıdır, mutlak yasalar değil. Büyük parçalar, ince duvarlı muhafazalar, yapısal braketler ve basınca dayanıklı valf gövdelerinin her biri farklı yönlere sapacaktır. Amaç körü körüne masayı takip etmek değil; tasarım incelemesini, kalıp çeliği kesilmeden önce neden belirli bir duvarın, nervürün veya yarıçapın var olduğunu sormaya zorlamaktır.
Alüminyum Alaşım Seçimi ve Takım Ömrü ve Toleranslara Etkisi
Alüminyum alaşımı yalnızca son parçanın mekanik özelliklerine karar vermez. Ayrıca erimiş metalin kalıba ne kadar agresif bir şekilde saldırdığını, ince bölümleri ne kadar iyi doldurduğunu ve ne kadar boyutsal tolerans bekleyebileceğinizi de etkiler. Kalıp yapıldıktan sonra alaşımları değiştiren alıcılar sonuç karşısında şaşırabilirler.
| Alaşım | Temel özellikler | Tipik uygulamalar |
|---|---|---|
| A380 / ADC12 | Dengeli güç, dolgu ve maliyet | Genel yapı, otomotiv gövdeleri, motor braketleri |
| A383 | Sıcak yırtılmaya karşı daha iyi direnç, iyi doldurma | İnce kaburgalar, karmaşık ince duvarlı parçalar |
| A360 | Daha iyi korozyon direnci, daha düşük bakır içeriği | Açıkta kalan parçalar, deniz veya aşındırıcı ortamlar |
| A413 | Mükemmel akışkanlık ve basınç sızdırmazlığı | Valf gövdeleri, basınca dayanıklı bileşenler |
| B390 | Yüksek sertlik, iyi aşınma direnci, daha sert işleme | Motor blokları, silindir varilleri, aşınma açısından kritik yüzeyler |
Kalıp açısından bakıldığında, alaşımın silikon içeriği ve bakır içeriği lehimleme ve erozyon davranışını etkiler. A383 veya B390 gibi daha yüksek silikonlu alaşımlar iyi akar ancak çelik yüzeyde daha aşındırıcı olabilir. Daha düşük demir içeriğine sahip alaşımlar lehimlemeyi arttırabilir, bu nedenle nitrürleme gibi bir yüzey işlemi genellikle alaşım kararıyla birlikte belirtilir. Doğru kombinasyon alaşım, kalıp kaplama, soğutma düzeni ve proses ayarlarıdır; tek bir öğe değil.
Döküm ve İşleme: Kalıbın Tamamlanmış Bir Parça Olduğu Yer
Bir alüminyum döküm kalıbı bitmiş bir bileşen değil, ağa yakın bir şekil üretir. Deliklerin hâlâ işlenmesi gerekiyor, sızdırmazlık yüzeylerinin düz olması gerekiyor, dişlerin kesilmesi gerekiyor ve kritik boyutlar bir CNC işleminin sağlayabileceği daha sıkı toleransa ihtiyaç duyuyor. Bu nedenle basınçlı döküm tedarikçisinin işleme kapasitesi kalıbın kendisi kadar önemlidir.
Aynı fabrikada hem basınçlı döküm hem de CNC işlemeyi çalıştıran bir tedarikçi tüm iş akışını kontrol edebilir: kalıp dökümü oluşturur, CNC makinesi bunu bitirir ve son inceleme aynı binada aynı parçayı görür. Bu düzenleme lojistik süresini kısaltır, taşıma sırasındaki hasarları önler ve operasyonlar arasında ölçüm verilerini sabit tutar.
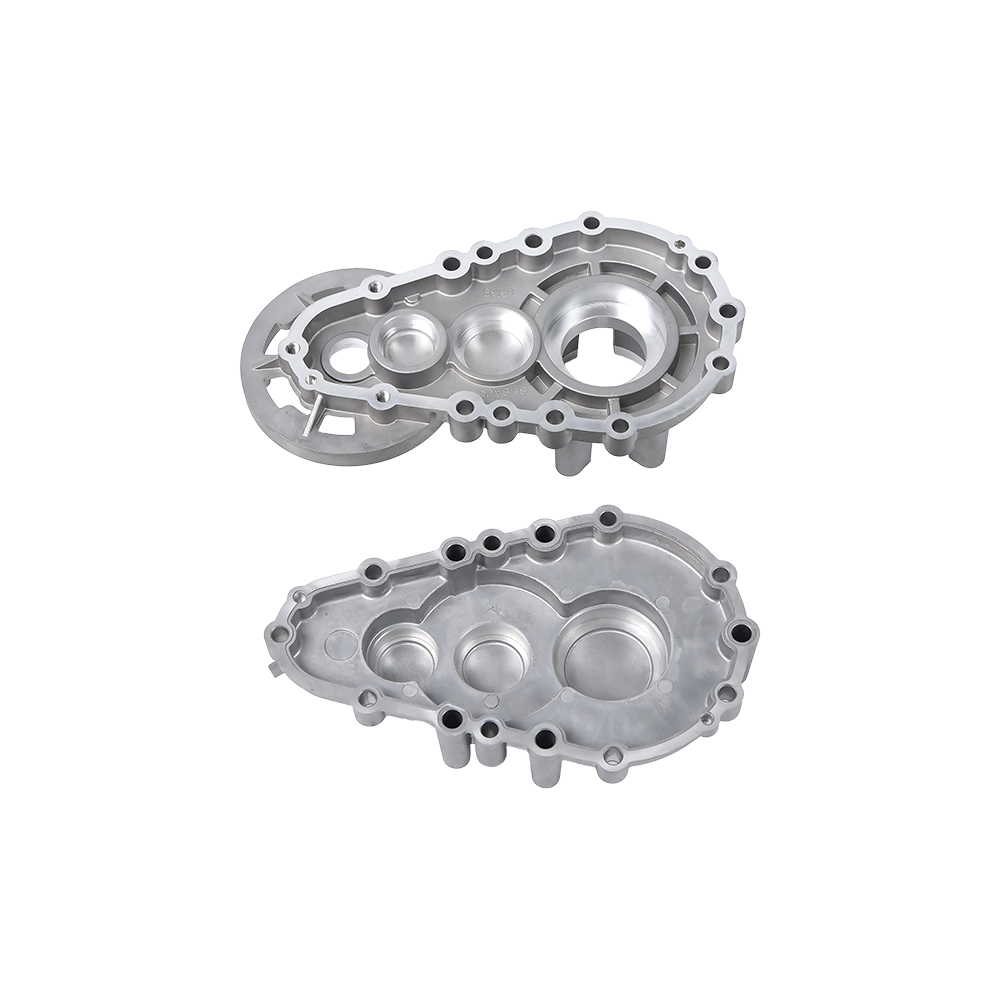
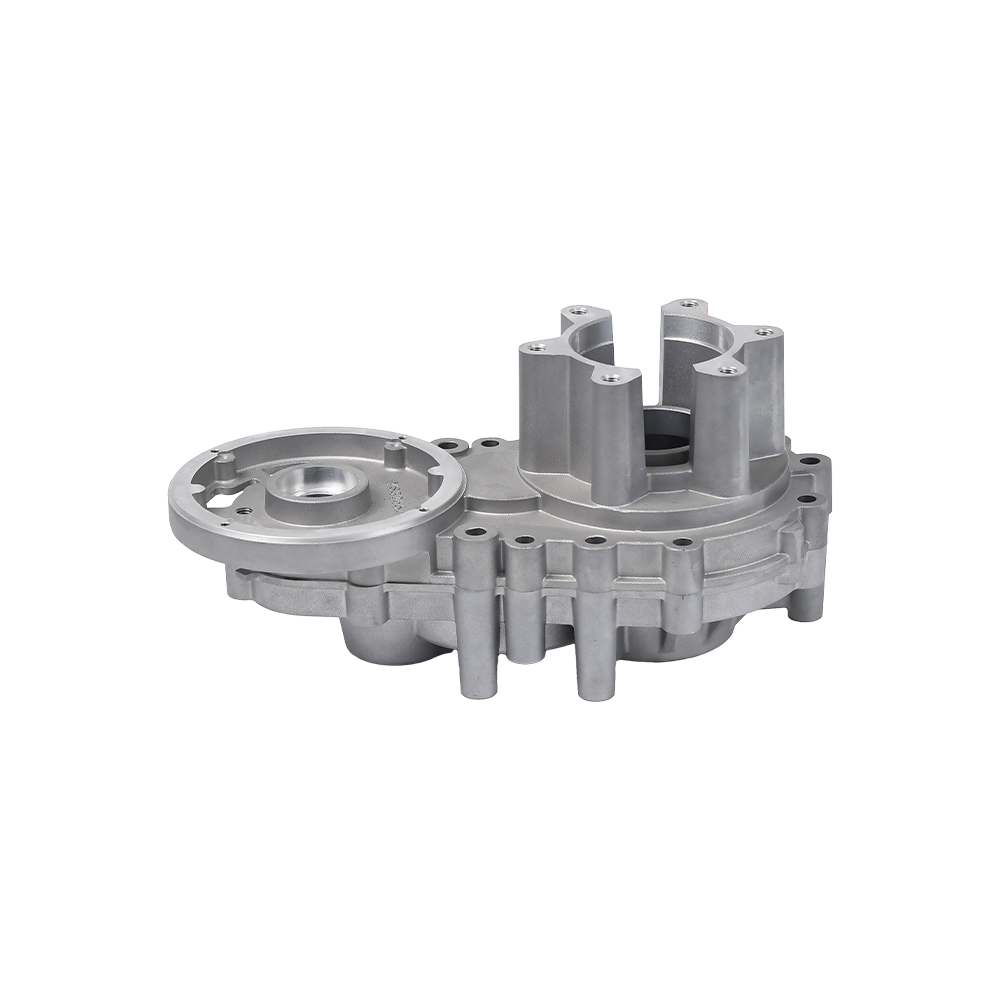
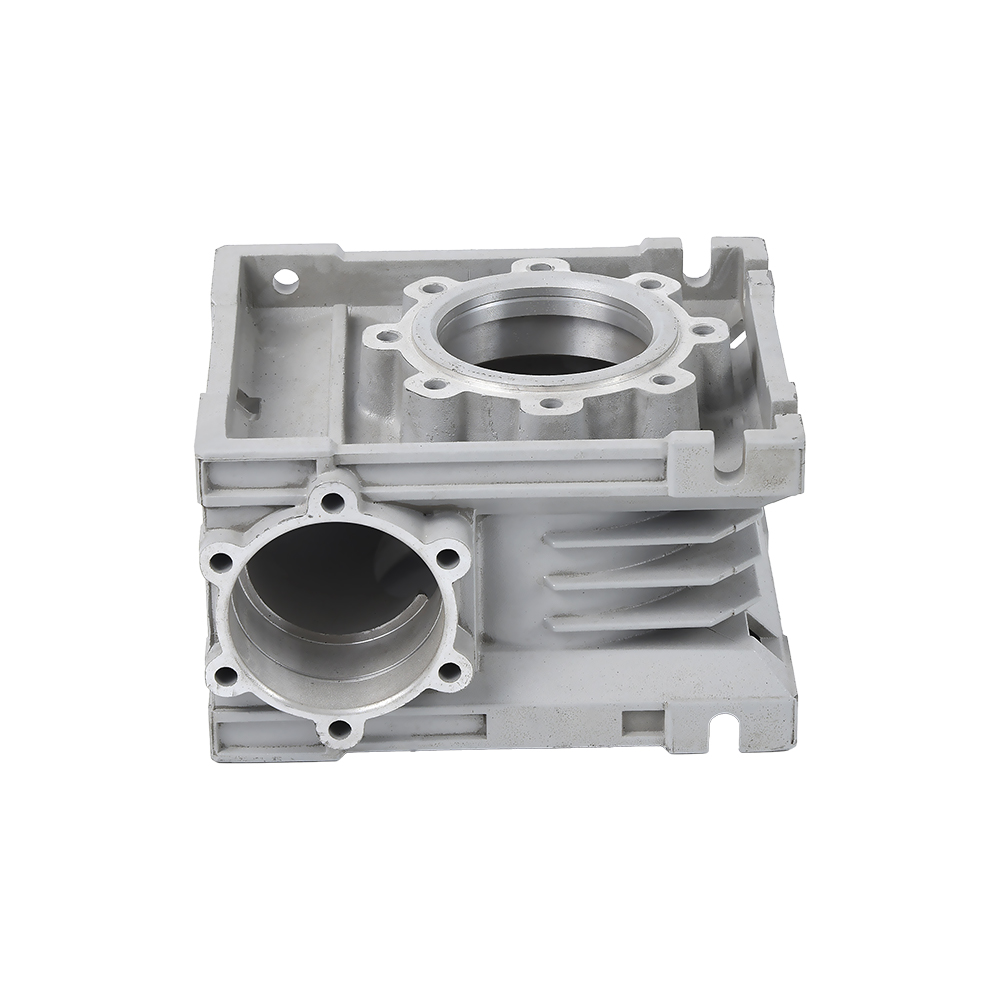
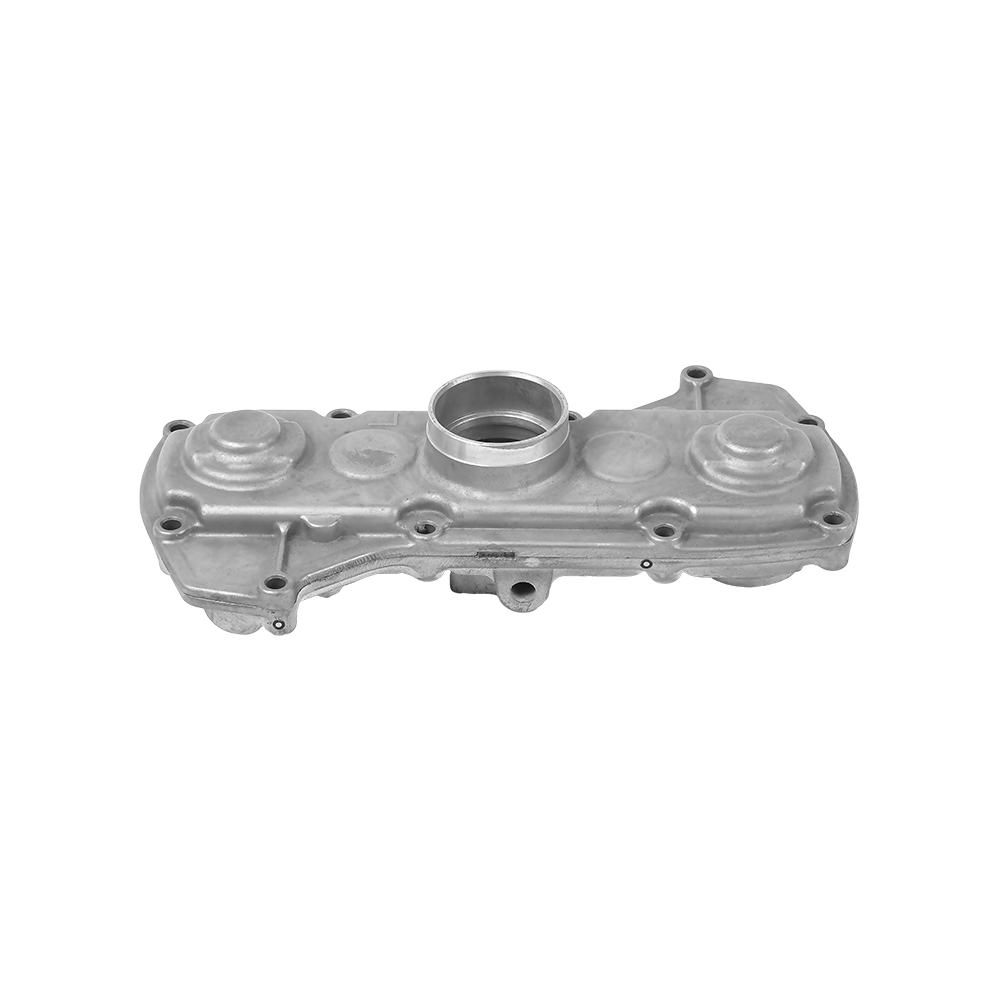
 Hassas Montaj için Alüminyum Döküm Şanzıman Muhafazası Bu dişli kutusu muhafazası, basınçlı dökümün genel geometriyi nasıl oluşturduğunu gösterirken sonraki CNC işleme, dişli montajı ve yağ sızdırmazlığı için gereken sıkı toleranslara ulaşır ve bu da onu entegre döküm ve işleme iş akışının açık bir örneği haline getirir. Ürünü Görüntüle →
Dişli kutusu muhafazası tipik bir örnektir. Kalıp genel geometriyi, yatak ceplerini ve montaj çıkıntılarını oluşturur, ancak sızdırmazlık yüzeyleri ve yatak delikleri genellikle dökümden sonra işleme gerektirir. İşleme olmadan, mahfaza ham döküm olarak hala işlevseldir ancak dişli montajı ve yağ sızdırmazlığı için gereken toleransları karşılayamaz.
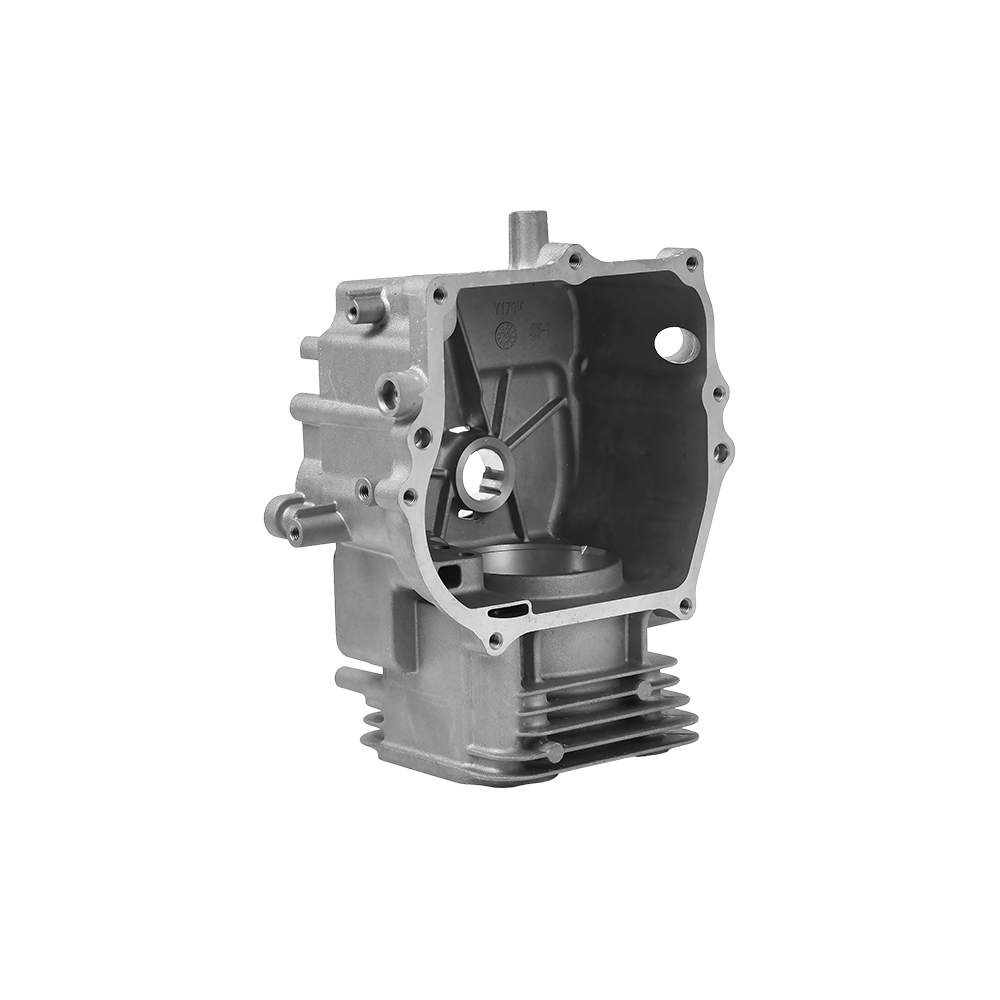
 İkincil İşleme Gerektiren Fırçasız Motor Aksesuarları Motor muhafazaları ve uç korumaları, ince duvarlar ve karmaşık kanatçık ayrıntıları için basınçlı döküme dayanır, ancak delik yuvarlaklığı ve stator montaj yüzeyleri için dişli kutusu muhafazalarıyla aynı mantığı takip ederek hassas işleme gerektirir. Ürünü Görüntüle →
Elektrik motoru bileşenleri de aynı mantığı izler. Motor muhafazaları, uç korumaları ve fırçasız motor aksesuarları, hassas delik yuvarlaklığına, iyi termal uyumluluğa ve stator tertibatı için temiz bir yüzeye ihtiyaç duyar. Döküm kalıbı ince duvarlar ve karmaşık kanatçık detayları sağlar; ikincil işleme son yerleştirme özelliklerini oluşturur.
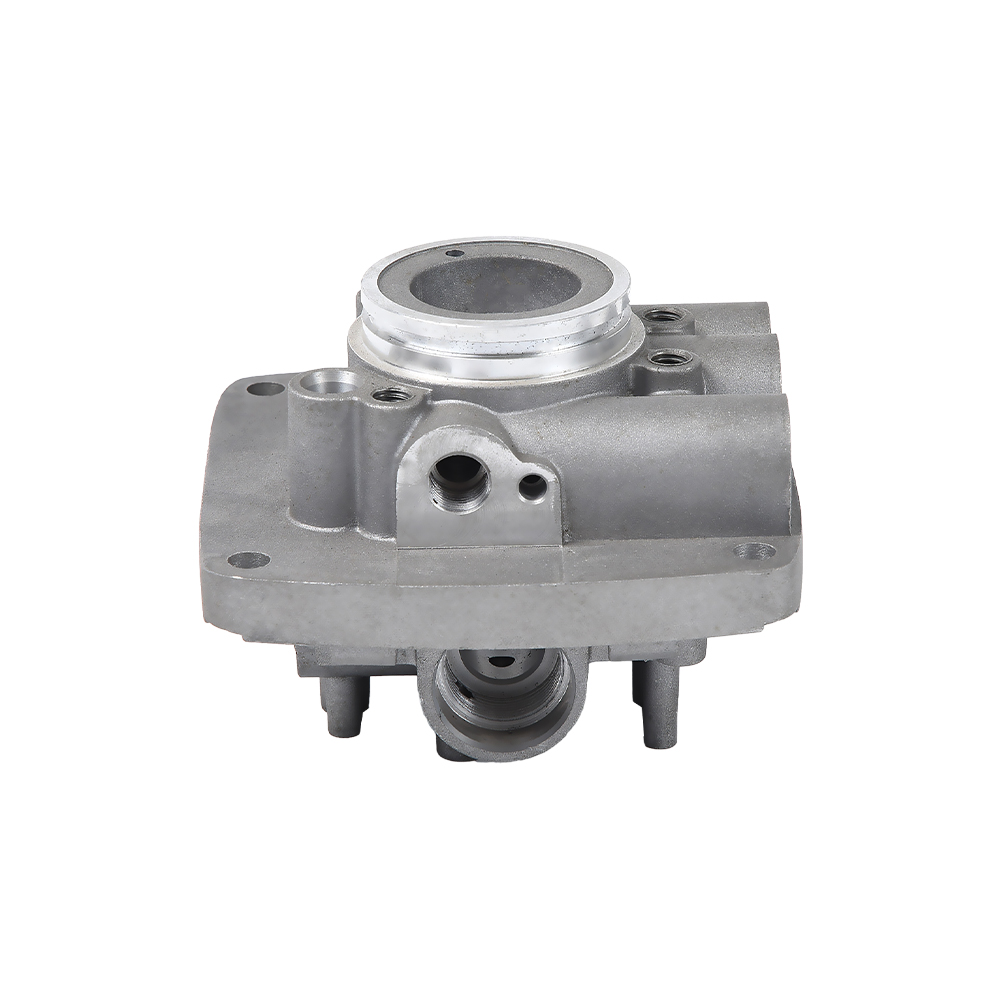
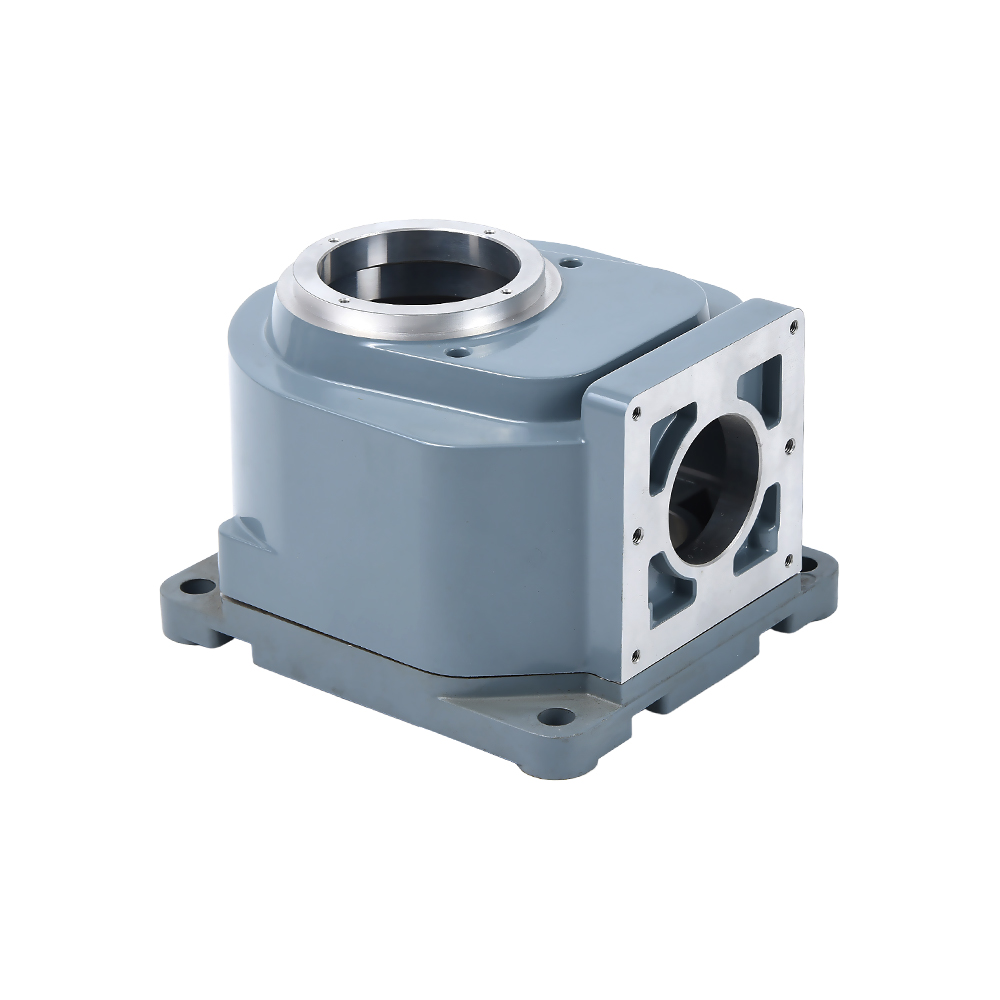
 Entegre İşleme ile Alüminyum Döküm Hidrolik Valf Hidrolik valf gövdeleri, basınca dayanıklı duvarlar ve doğru valf delikleri, port dişleri ve sızdırmazlık yüzeyleri sağlamak için kurum içi döküm ve CNC işlemeden yararlanırken kalıp boşluğuna daha hızlı boyutsal geri bildirim sağlar. Ürünü Görüntüle →
Hidrolik valf gövdeleri farklı bir nedenden dolayı entegre döküm ve işlemeden yararlanır. Kalıp, basınca dayanıklı duvarlar ve iç geçiş geometrisi sağlarken CNC işleme, valf deliğini, bağlantı noktası dişlerini ve sızdırmazlık yüzeylerini nihai boyutlarına getirir. Her ikisini de kendi bünyesinde yapabilen bir tedarikçi, boyutsal geri bildirim kalıp boşluğuna işaret ettiğinde daha kısa bir iletişim döngüsüne sahip olur.
Alıcı açısından bakıldığında pratik soru, tedarikçinin bir CNC atölyesinin olup olmadığı değildir. Neredeyse hepsi öyle. Daha önemli soru, kalıba, döküm parametrelerine ve işleme fikstürlerine aynı ekibin sahip olup olmadığıdır. Üçü de tek bir tesiste olduğunda sorunlar taşeronlar arasında ileri geri aktarılmak yerine kaynağında çözülür.
Aletleri Onaylamadan Önce Basınçlı Döküm Tedarikçisine Sorulacak Sorular
Her iki tedarikçi de aynı teknik soruları yanıtladığında takım tekliflerini karşılaştırmak daha kolay olur. Aşağıdaki listeyi başlangıç noktası olarak kullanın. Yalnızca kalıp fiyatını değil, kalıp kalitesini karşılaştırmak için gereken bilgileri kapsar.
- Kalıpta hangi çelik kalitesi, ısıl işlem ve yüzey kaplaması kullanılacak? Cevap, sadece "çelik" değil, H13 vakumla sertleştirilmiş artı nitrürleme gibi spesifik olmalıdır.
- Çeliği kesmeden önce kalıp akışı simülasyonunu çalıştıracak mısınız? Simülasyon raporları beklenen dolgu modelini, hava tuzaklarını ve katılaşma davranışını gösterir. Raporu görmeyi isteyin.
- Teklif edilen kalıp fiyatına kaç tane boşluk dahildir? Tek gözlü bir kalıbın fiyatı, parça başına çıktıyı ayarlamadan iki gözlü bir kalıbın fiyatıyla karşılaştırılamaz.
- Döküm, işlemeden önce hangi boyut toleransına sahip olacak? Bu, tedarikçinin kalıbın durumu ile boyutsal sapma arasındaki bağlantıyı anlayıp anlamadığını ortaya çıkarır.
- Kaç tane deneme çekimi dahil? Numune alma maliyeti ve numune sayısı takım sözleşmesinin bir parçasıdır.
- Beklenen kalıp ömrü nedir ve hangi bakım programını önerirsiniz? Kalıp ömrü, ilk takım fiyatını değil, parça başına uzun vadeli maliyeti etkiler.
- Dökümden sonra CNC bitirme işlemini aynı fabrika mı yapacak? Şirket içi döküm artı işleme, aktarım riskini azaltır ve tolerans sahipliğini tek bir yerde tutar.
- Teklif garantisi kapsamında hangi kalıp onarımları ve kaç atış için kapsam dahilindedir? Bu, ucuz bir kalıbın ilk bin parçadan sonra pahalı hale gelmesini önler.
Bu soruların cevapları gösterişli satış konuşmasından daha önemlidir. Kalıplama aşamasında açık ve dürüst teknik yanıtlar veren bir tedarikçinin, seri üretim sırasında da aynı şekilde davranma olasılığı çok daha yüksektir.
Alüminyum Döküm Kalıpları Hakkında Sıkça Sorulan Sorular
Kalıp ve kalıp arasındaki fark nedir?
Kalıp, malzemeyi şekillendirmek için kullanılan içi boş bir form için genel bir terimdir. Kalıp, basınçlı dökümde kullanılan özel bir araçtır: çok yüksek enjeksiyon basıncı altında çalışır, kızaklar ve ejektörler gibi hareketli parçalara sahiptir ve tipik bir kum kalıbından çok daha hızlı döngü yapar. Alüminyum basınçlı dökümde kalıp kelimesi doğru terimdir.
Alüminyum döküm kalıbından kaç atış yapabilirsiniz?
H13 çeliği ve uygun bakım ile alüminyum parçalara yönelik bir üretim kalıbının ömrü genellikle 100.000 ila 200.000 atış arasındadır. Daha yüksek dereceli ESR çelikleri ve korumalı yüzey işlemleri bunu en üst noktaya doğru itebilir. Kalıp geometrisinin karmaşıklığı ve dökülen alaşım en büyük iki değişkendir.
Alüminyum basınçlı döküm kalıbı için hangi çelik kalitesi en iyisidir?
H13, alüminyum kalıp üretimi için endüstri standardıdır. İyi bir sertlik, tokluk ve termal yorgunluğa karşı direnç dengesi sağlar. H11, daha fazla tokluğa ihtiyaç duyan çok karmaşık çekirdekler için seçilebilirken birinci sınıf H13 ESR kaliteleri, daha yüksek takım maliyetinin daha düşük parça başına maliyetle haklı çıkarıldığı uzun vadeli projeler için kullanılır.
Bir kalıp birkaç farklı parça yapmak için kullanılabilir mi?
Tek bir sabit boşlukla değil. Bir kalıp tek bir boşluk geometrisi oluşturur, ancak değiştirilebilir kesici uçlar aynı kalıp tabanını kullanan benzer parçalardan oluşan bir aileye izin verebilir. Parça şeklindeki her değişiklik, boşluk geometrisinde, yolluk düzeninde veya her ikisinde de bir değişiklik gerektirir. Tek bir kalıbın tamamen farklı parça tasarımlarını kapsamasını beklemeyin.
Çok boşluklu kalıp parça başına maliyeti azaltır mı?
Evet, çünkü aynı makine döngüsünden daha fazla parça çıkıyor. Ancak kalıbın maliyeti daha yüksek olur, kurulum daha karmaşık hale gelir ve bir boşluktaki kusur tüm aleti bozabilir. Yıllık hacmin yüksek ve parça tasarımının stabil olduğu durumlarda çok gözlü kalıplar doğru seçimdir.
Kalıp yeni olsa bile neden gözeneklilik ortaya çıkıyor?
Alüminyum basınçlı dökümlerdeki gözeneklilik genellikle sıkışan gazdan veya katılaşma sırasındaki büzülmeden kaynaklanır. Kalıp bunu havalandırma, taşma yerleşimi, kapı tasarımı ve soğutma hattı düzeni yoluyla kontrol eder. Kalıp tasarımı doğruysa ancak gözeneklilik hala görünüyorsa proses parametreleri önerilen pencerenin dışında olabilir.
Alüminyum döküm parçaların dökümden sonra her zaman işlenmesi gerekir mi?
Çoğu işlevsel parça bunu yapar. Kalıp neredeyse net bir şekil oluşturur ancak delikler, sızdırmazlık yüzeyleri, dişler ve sıkı toleranslar CNC işleme gerektirir. Hem basınçlı döküm hem de işleme kapasitesine sahip bir tedarikçi, toleransları tek bir çatı altında tutabilir ve nakliye ve taşıma hasarlarını azaltabilir.
Alüminyum döküm kalıbının yapımı ne kadar sürer?
Orta karmaşıklıktaki bir kalıp için tipik teslim süresi, boşluk derinliğine, slayt sayısına ve kalıp akışı simülasyonunun dahil edilip edilmediğine bağlı olarak altı ila on iki haftadır. Numune alma ve onay aşamasına birkaç hafta daha eklenir. Bir tedarikçi çok kısa bir teslimat süresi vaat ediyorsa, kaç saatlik tasarım doğrulama süresinin dahil olduğunu sorun.
Isı kontrolü nedir ve neden önemlidir?
Isı kontrolü, tekrarlanan ısıtma ve soğutma döngülerinden sonra kalıp yüzeyinde görünen ince çatlakların ağıdır. İşaretleri döküm üzerine aktarır, lehimleme riskini artırır ve sonunda kalıbın onarılmasını zorlar. İyi kalıp soğutması ve uygun çelik özellikleri, ısı kontrolünün başlamasını geciktirir.
Alüminyum döküm kalıbı, bir kez satın alıp unutacağınız bir ticari ürün değildir. Parça kalitenizi, üretim istikrarınızı ve uzun vadeli birim maliyetinizi belirleyen hassas bir araçtır. Fiyatı karşılaştırmadan önce çelik kalitesini, soğutma tasarımını, boşluk sayısını ve bakım planını karşılaştırın. Kalıp doğru tasarlanıp üretildiğinde döküm sürecinin sorunsuz ilerleme şansı vardır; Paradan tasarruf etmek için zar zayıflatıldığında, sonraki her parti bunun bedelini öder.
Bir alüminyum basınçlı döküm projesi için bir tedarikçiyi değerlendiriyorsanız, teklif sürecinize kalıp özelliklerini ekleyin ve doğrudan ekibimizle iletişime geçin hem parça geometrinize hem de üretim hacminize uygun bir kalıp tasarımını tartışmak için.