 DİL


Ev / Haberler / Sektör haberleri / Alüminyum Döküm Malzemesi Kılavuzu: Alaşımlar, Özellikler ve Basınçlı Döküm Seçimi
Çizim, malzeme bloğunda "alüminyum döküm malzemesi" yazılı olarak masanıza iniyor. Bu ifade bir spesifikasyon değildir; oldukça farklı dalları olan bir kategoridir. Çoğu alıcı için kompakt cevap şudur: Yüksek basınçlı döküm için ADC12 veya A380 çoğu muhafaza, braket ve kapak uygulamasını çözecektir. Kaynak sonrasında bükülmesi, darbeyi absorbe etmesi veya yük taşıması gereken yapısal parçalar için A356 daha güvenli bir başlangıç noktasıdır. Sebebi marka tercihi değil. Her alaşımın hızlı katılaşma altında nasıl davrandığı, ne kadar süneklik sağlayabileceği ve daha sonra makine ve yüzey işleminin maliyetinin ne kadar olduğu önemlidir. Bu kılavuzda alaşımlar, seçim mantığı ve işlem öncesinde malzeme seçildiğinde ortaya çıkan hatalar anlatılmaktadır.
Alüminyum Döküm Malzemesi Nedir?
Saf alüminyum pratik bir döküm malzemesi değildir. Akışkanlığı düşüktür, hızla oksitlenir ve döküm sonrası mukavemeti çoğu mühendislik parçası için çok düşüktür. Bu nedenle döküm alaşımları, alüminyumun yanı sıra eriyik davranışını ve nihai mekanik özellikleri değiştiren kasıtlı eklemelerden yapılır.
Silikon baskın katkı maddesidir. %7-12 silikon içeren bir alüminyum alaşımı ince kesitlere kolayca akar, katılaşırken daha az büzülür ve sıcak yırtılmaya karşı dayanıklıdır. Bakır döküm mukavemetini arttırır ve CNC işlemede malzemenin temiz bir şekilde kesilmesini sağlar. Magnezyum, uygun bir ısıl işlemle birleştirildiğinde zamanla sertleşme sağlar ve korozyon direncini artırır. Basınçlı döküm alaşımlarında demir, kalıp yüzeyine lehimlemeyi baskıladığı için %0,8-1,2 aralığında tutulur, ancak yüksek demir, uzamayı azaltan kırılgan iğneler oluşturur.
Bu ifadenin hem izabe külçesiyle başlayan birincil alaşımları hem de geri dönüştürülmüş alüminyumdan gelen ikincil alaşımları kapsadığını bilmekte fayda var. Asya basınçlı döküm tesislerinde en yaygın olarak belirtilen döküm malzemesi olan ADC12, tipik olarak ikincil bir alaşımdır. Bu normal bir uygulamadır; bileşim yayınlanmış bir aralıkta kontrol edilir ve safsızlıklar JIS H5302, ASTM B85 veya müşteriye özel limitlere uyacak şekilde yönetilir.
Alüminyum Döküm Alaşımlarının Ana Aileleri
Her alüminyum döküm malzemesi dört pratik aileden birine aittir. Parçanızın hangi aileye ihtiyacı olduğunu anladığınızda alaşım seçimi çok daha kolay hale gelir.
Al-Si-Cu Alaşımları: ADC12, A380, A383
Bunlar yüksek basınçlı dökümün beygirleridir. Silikon %8 ila %12 arasında bulunurken bakır %1,5 ila %3,5 arasında kalır. Bakır, döküm mukavemetini artırır ve işlemeyi geliştirir. A383, uzun, ince çekirdekli kalıplar için kullanışlı olan kalıp lehimlemesini azaltmak için silikonu yukarı doğru iter ve bakırı hafifçe düşürür. Yüksek hacimlerde muhafaza, braket, kapak veya yağ pompası gövdesi üretiyorsanız bu aile varsayılandır.
Al-Si-Mg Alaşımları: A356, A357
Bitmiş parçanın bükülmesi, darbe enerjisini absorbe etmesi veya kaynaklanması gerektiğinde, A356 ve A357 genellikle ADC12'den daha iyidir. Yaklaşık %7 silikon ve %0,3-0,7 magnezyum içerirler. T6 koşulunda akma mukavemetleri ADC12 ile karşılaştırılabilir düzeydeyken uzama önemli ölçüde daha yüksektir. Bu alaşımlar düşük basınçta iyi akar ve tekerlekler, yapısal şasi parçaları ve aks bileşenleri için düşük basınçlı ve yerçekimi dökümünde kullanılır.
Al-Mg Alaşımları: A514, TR AC-AlMg5Si
Korozyona dayanıklılık ve parlak anodize yüzeyin önemli olduğu durumlarda Al-Mg alaşımları öne çıkıyor. %5 civarındaki magnezyum seviyeleri deniz suyuna ve hafif kimyasallara karşı mükemmel direnç sağlar. Ancak akışkanlıkları daha düşüktür ve eriyik daha kolay oksitlenir, dolayısıyla dökümhanede daha fazla talep görürler. Bunları denizcilik donanımı, gıda ekipmanı ve dekoratif muhafazalar için kullanın.
Ötektik Hiperötektik Al-Si Alaşımları: A390
%15'in üzerinde silikon içeren birincil silikon parçacıkları, olağanüstü aşınma direnci ve düşük termal genleşme katsayısı sağlar. A390 motor bloklarında ve kompresör silindirlerinde yaygındır. İşlenmesi daha zordur ve özel takımlar gerektirir; Aşınma direnci belirleyici faktör olmadığı sürece bunu belirtmeyin.
Yaygın Alüminyum Döküm Malzemelerinin Karşılaştırılması
Aşağıdaki tablo, yüksek basınçlı, düşük basınçlı ve yerçekimi dökümü için kullanılan tipik alüminyum döküm malzemelerini listelemektedir. Değerler ayrı ayrı döküm test çubuklarını temsil eder; Üretim dökümünün gerçek özellikleri duvar kalınlığına, soğuma hızına ve ısıl işleme bağlıdır. Kaynaklar: JIS H5302, ASTM B85 ve tipik alaşım tedarikçisi veri sayfaları.
| Alaşım | Si % | % Cu | mg % | ÜTS MPa | Uzama %'si | Tipik Süreç |
|---|---|---|---|---|---|---|
| ADC12 | 9.6–12.0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3.0–4.0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9,5–11,5 | 2.0–3.0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / Yerçekimi |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Yerçekimi |
Doğru Alüminyum Döküm Malzemesi Nasıl Seçilir
Servis koşuluyla başlayın, ardından geriye doğru çalışın. Bu sıralama en yaygın hatayı önler: Önce ucuz bir alaşım seçmek ve daha sonra yorulma veya basınç testini geçemeyeceğini keşfetmek.
- Önce döküm sürecine karar verin. İnce duvarlar, yüksek hacim ve sıkı toleranslar, yüksek basınçlı döküm ve Al-Si-Cu alaşımlarına işaret eder. Büyük veya yapısal parçalar, düşük basınçlı veya yerçekimi dökümüne ve Al-Si-Mg alaşımlarına işaret eder.
- Uzama ve darbe gereksinimlerini tanımlayın. %5'in üzerinde uzamaya ihtiyaç duyulursa ADC12 gibi standart HPDC alaşımları zorlanacaktır. A356-T6 veya sünek HPDC kaliteleri daha iyi seçimlerdir.
- Basınç sızdırmazlığını kontrol edin. Yağ karterleri, valf gövdeleri ve hidrolik manifoldlar, kontrollü gaz içeriğine sahip silikon açısından zengin malzemeye ihtiyaç duyar. A413 ve düşük basınçlı A356 bu durumlar için popülerdir.
- Çalışma sıcaklığını düşünün. Motor bloklarının yakınındaki veya elektrik sistemlerindeki parçalar için termal iletkenlik ve sürünme mukavemeti, statik akma mukavemetinden daha önemli olabilir.
- Yüzey bitirme rotasına bakın. Eloksallama için düşük bakır ve düşük çinko çok önemlidir. ADC12, Al-Mg alaşımlarına göre daha koyu ve daha az düzgün anotlama yapar.
- İşleme maliyetini tahmin edin. Bakır içeren alaşımlar kısa talaşlar halinde işlenir ve toleransları iyi tutar. Hiperötektik alaşımlar standart takımları yok eder ve özel kesici uçlar gerektirir.
Genel bir kural olarak:
- Basit ince duvarlı muhafaza, yüksek hacim: ADC12 veya A380.
- Kaynak yapılacak veya bükülecek yapısal braket: A356.
- Basınca dayanıklı kap veya yağ geçirmez muhafaza: A413 veya düşük basınçlı A356.
- Bir pistonun veya silindirin altındaki aşınma yüzeyi: A390.
Yüksek Basınçlı Döküm ve Düşük Basınçlı Döküm Malzemeleri
Aynı alüminyum döküm malzemesi hem yüksek basınçlı döküm hem de düşük basınçlı döküm için nadiren optimaldir. HPDC, kalıbı yüksek basınçta milisaniyeler içinde doldurur; bu, 1,5–3 mm'lik duvarları dökmenize olanak tanır, ancak aynı zamanda havayı da hapseder. ADC12 gibi standart HPDC alaşımları bu nedenle yalnızca %1-4 uzama sağlar çünkü iç gözeneklilik sünekliği sınırlar. Düşük basınçlı döküm daha yavaş dolar, katılaşma bir yükselticiden beslenir ve döküm T6 ısıl işlemini kabul edecek kadar yoğundur.
- HPDC karmaşık şekillere, ince duvarlara ve yüksek üretim hızlarına uygundur. ADC12, A380 ve vakum destekli sünek kaliteler standart malzeme aralığıdır.
- LPDC daha yoğun, kaynaklanabilir, ısıl işlem görebilen ve daha yüksek sünekliğe sahip parçalar üretir. A356 ve A357 tipik başlangıç noktalarıdır.
- Yerçekimi kalıcı kalıba döküm ikisinin arasında yer alır ve T6 özellikleri gerektiren basit şekillere uygundur.
Sürecin malzeme davranışını nasıl değiştirdiğini anlamak önemlidir. HPDC ve LPDC hatlarına sahip bir tesis gibi her iki rotayı da çalıştıran bir üretici, parçayı tek bir işleme zorlamak yerine alaşımı parçayla eşleştirebilir. Temel süreç hakkında arka plan bilgisi için şu teknik genel bakışa bakın: alüminyum döküm .
Talaşlı İmalat ve Yüzey İşlemde Alüminyum Döküm Malzemesi Davranışı
Döküm dökümhanede bitmez. Çoğu basınçlı döküm CNC işleme ve yüzey işlemeye gider ve malzeme bunun ne kadar kolay olduğunu belirler.
- İşlenebilirlik: Al-Si-Cu alaşımları, standart karbür işleme altında kısa kırık talaşlar ve mükemmel yüzey kalitesi sağlar. Yüksek sünekliğe sahip alaşımlar uzun, lifli talaşlar üretir ve toleransı tutmak daha zordur. Hiperötektik alaşımlar takımları hızla aşındırır ve çok kristalli elmas uçlar gerektirebilir.
- Eloksal: Berrak, parlak anodize bir yüzey için yüksek bakır ve yüksek çinkodan kaçının. Al-Mg alaşımları en temiz filmleri üretir.
- Isı iletkenliği: LED soğutucular ve EV soğutma plakaları için termal iletkenlik önemli bir seçim faktörüdür. Saf alüminyum 230 W/m·K'ye yakındır; ADC12 kabaca 96 W/m·K'dir; A356-T6 yaklaşık 151 W/m·K'dir.
| Alaşım | Durum | Isıl İletkenlik (W/m·K) |
|---|---|---|
| ADC12 | Oyuncu kadrosu | 96 |
| A380 | Oyuncu kadrosu | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Endüstri Uygulamaları ve Gerçek Dünyadan Örnekler
Alaşım performansı artırdığı için malzemeyi uygulama belirler. Kendi üretimimizde otomotiv motor parçalarından tarım dişli kutularına kadar hizmet verdiğimiz her sektörde aynı kural karşımıza çıkıyor.
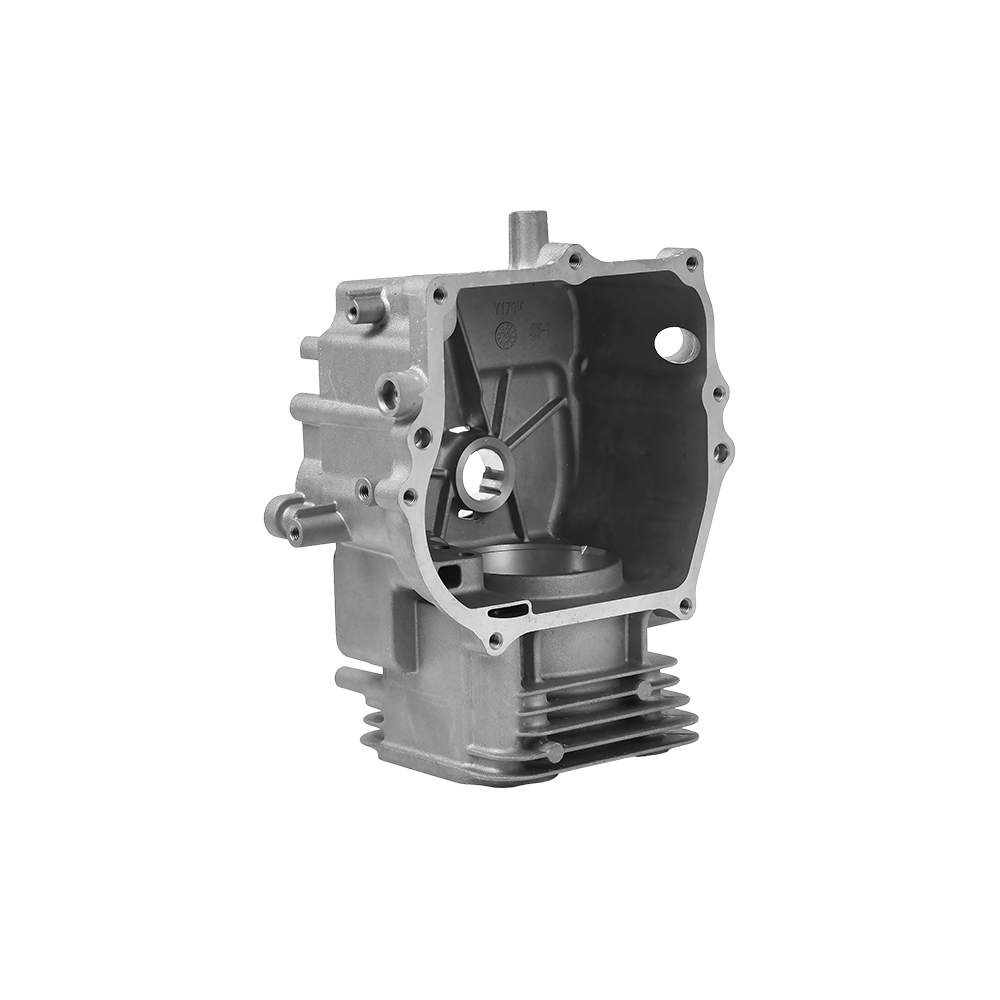
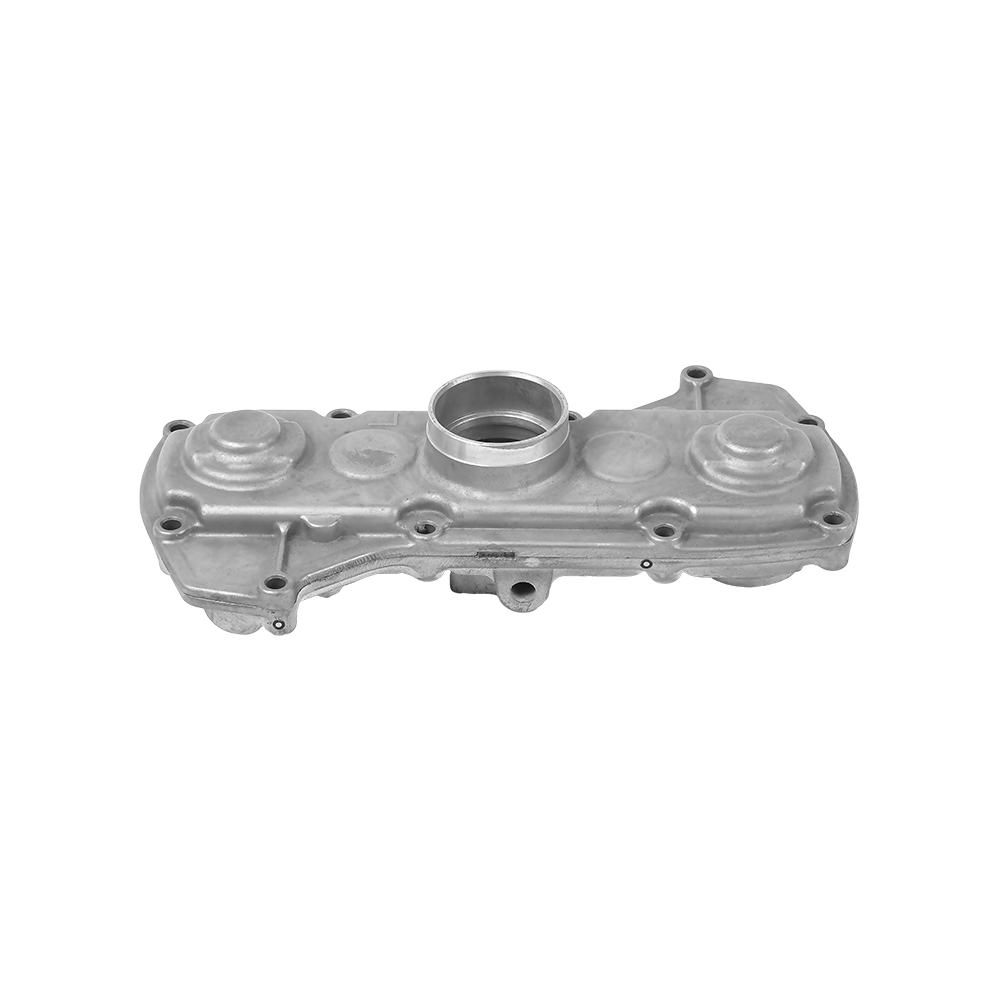
- Otomotiv motor bileşenleri: silindir kapağı kapakları, yağ pompası gövdeleri, su pompası gövdeleri, yatak braketleri. Çoğu, maliyet, işlenebilirlik ve basınç sızdırmazlığı nedeniyle ADC12 veya A380'den yapılır.
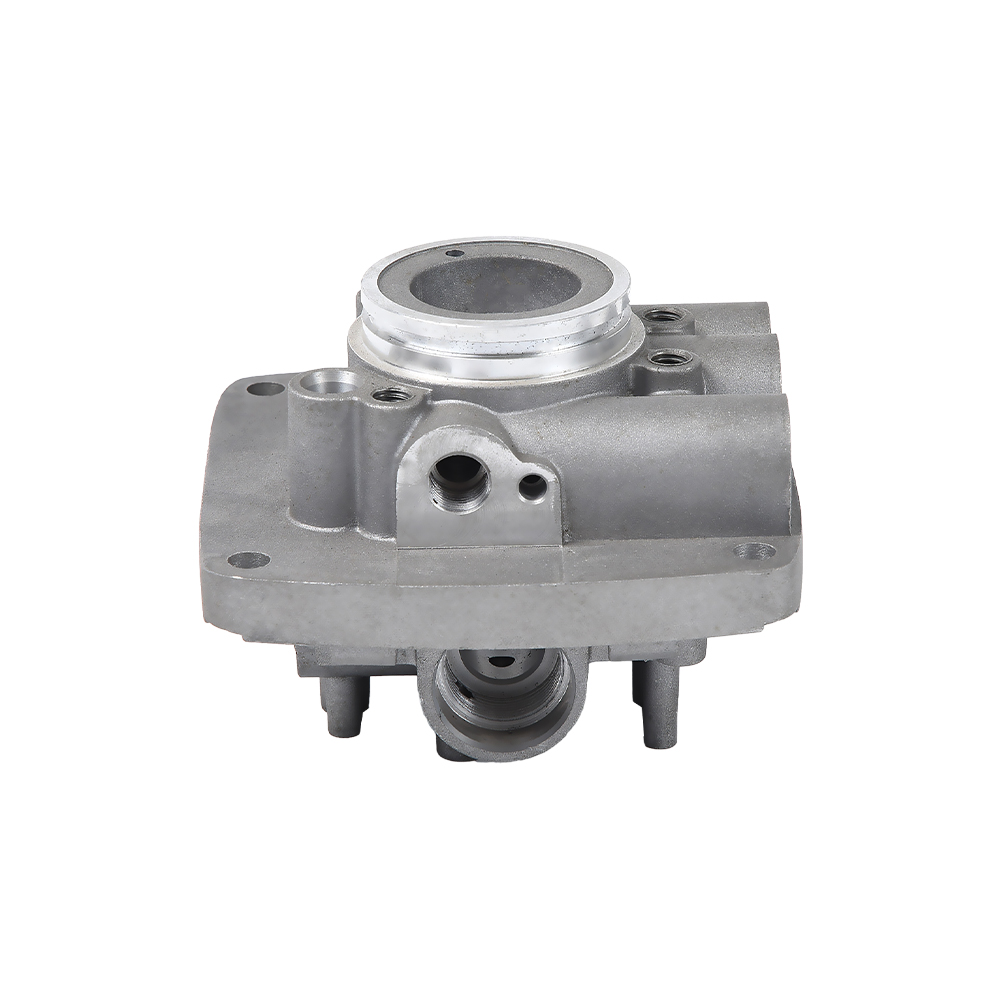
 Yüksek Performans için Alüminyum Oto Motor Silindir Parçaları Alüminyum dökümden üretilen bu motor silindiri parçaları, otomotiv uygulamaları için güç ve ısı dağıtımı sağlar. Kendi kullanım durumunuzu değerlendirmek için bunları yukarıda tartışılan malzeme seçim ilkesiyle eşleştirin. Ürünü Görüntüle →
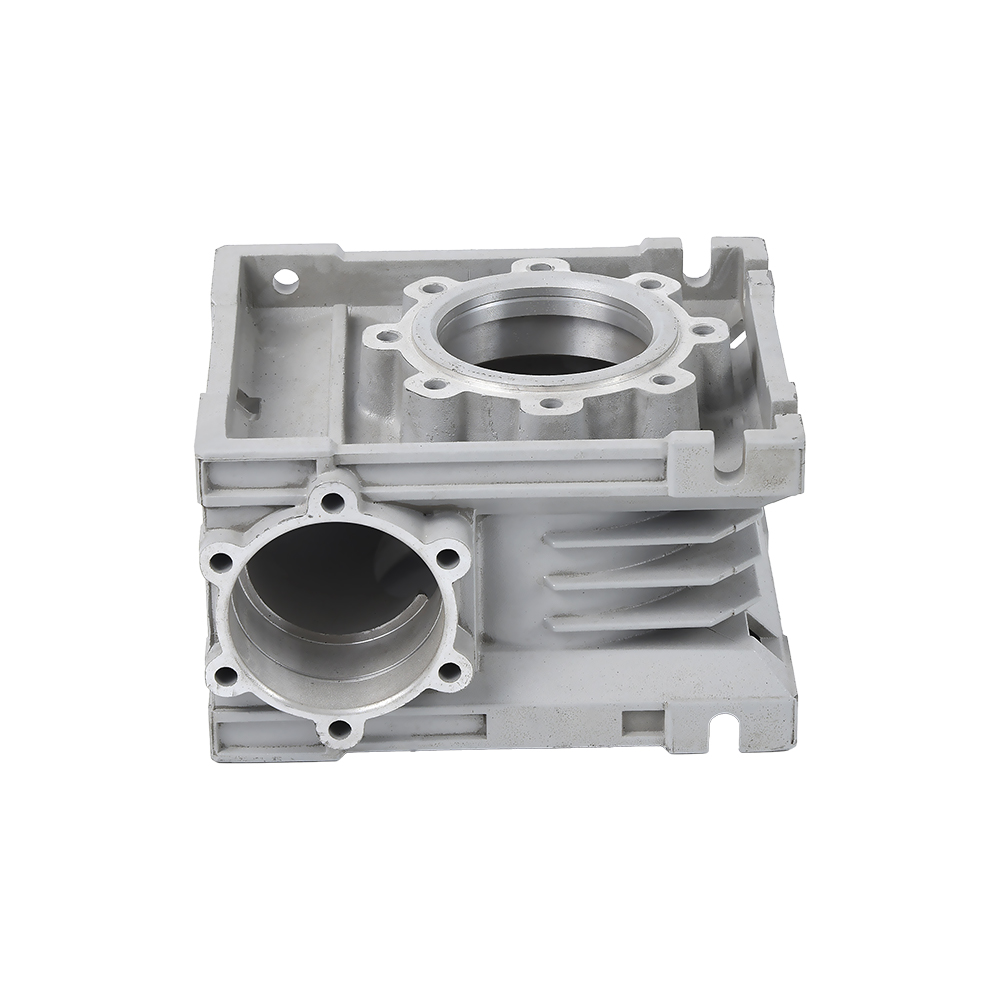
- Şanzıman ve vites kutusu gövdeleri: bunların sertliğe, boyutsal stabiliteye ve yağ sızdırmazlığına ihtiyacı vardır. Yük durumuna bağlı olarak kontrollü gözenekliliğe sahip ADC12 veya düşük basınçlı dökümde A356 kullanılır.
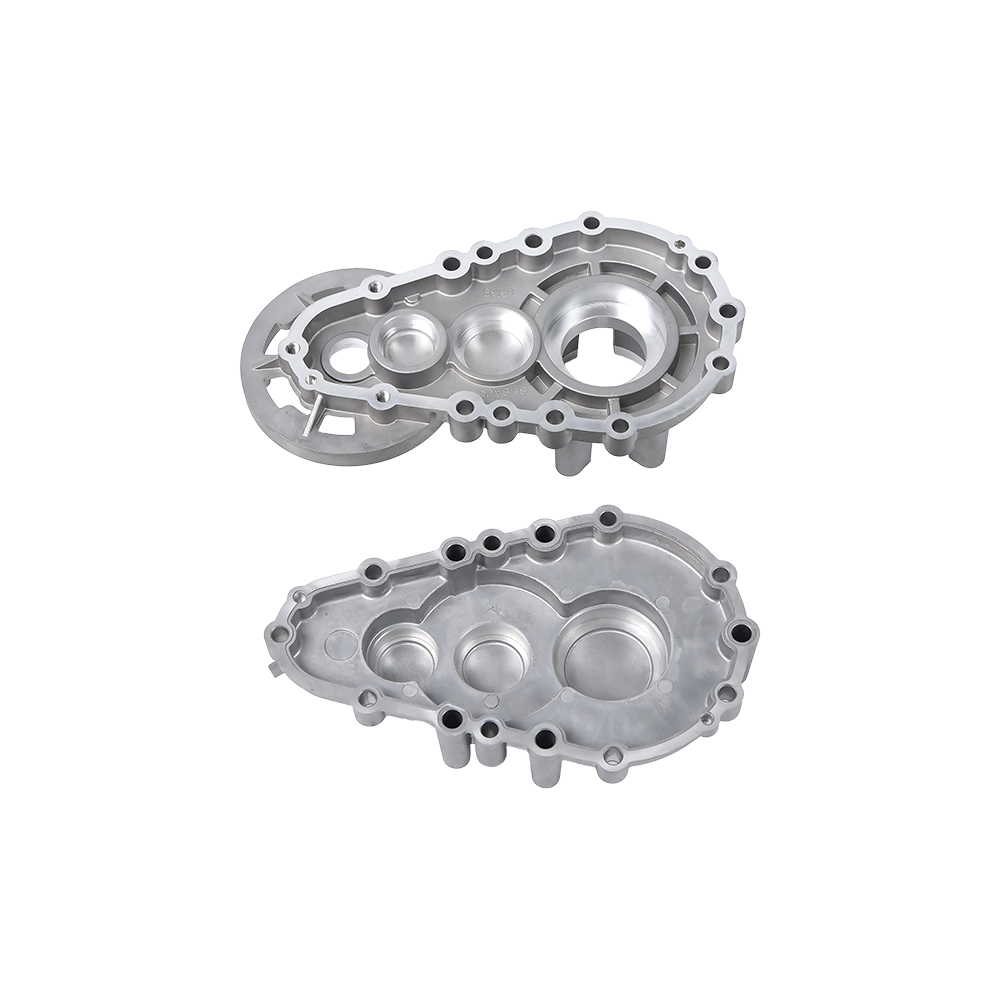
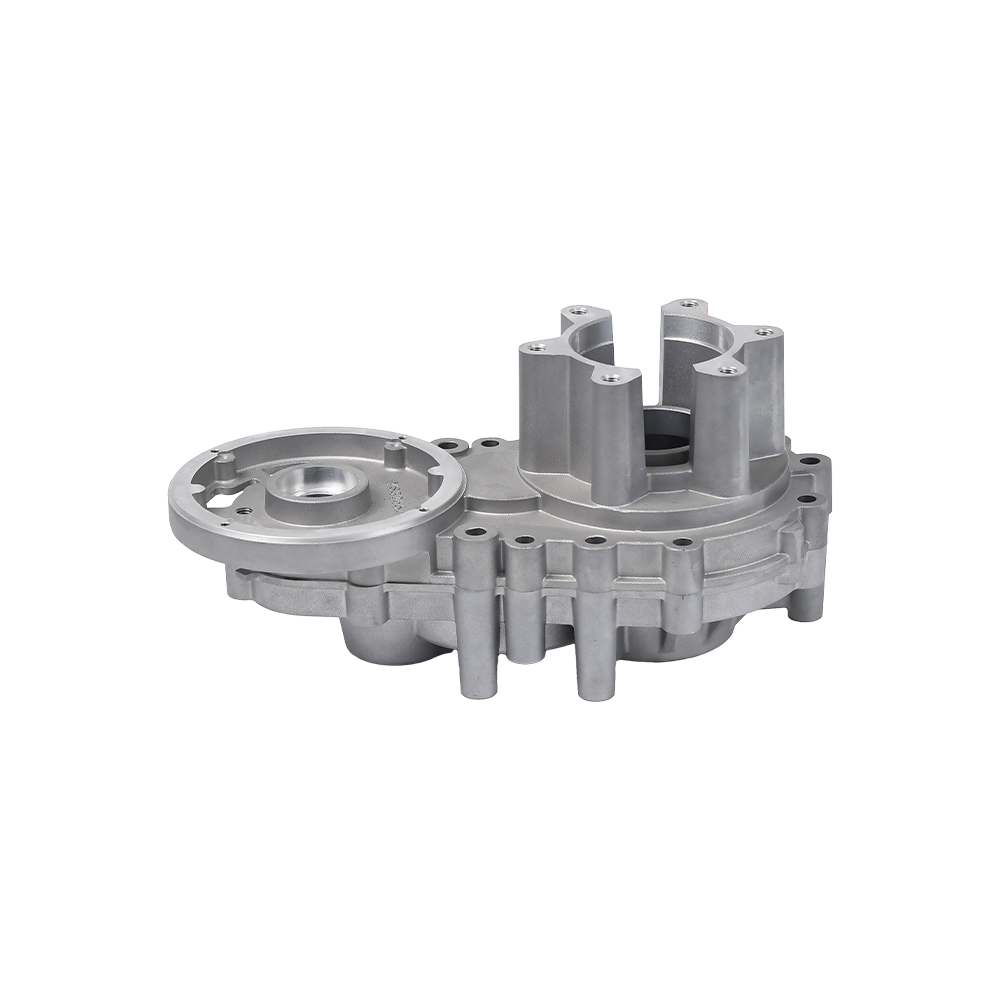
 Dayanıklılık için Alüminyum Döküm Şanzıman Muhafazası Bu dişli kutusu muhafazası, yapısal bütünlüğü korurken ağırlığı azaltmak için alüminyum dökümden yararlanır. Aşağıdaki teknik notta vurgulandığı gibi, döküm rotalarını karşılaştıranlar için idealdir. Ürünü Görüntüle →
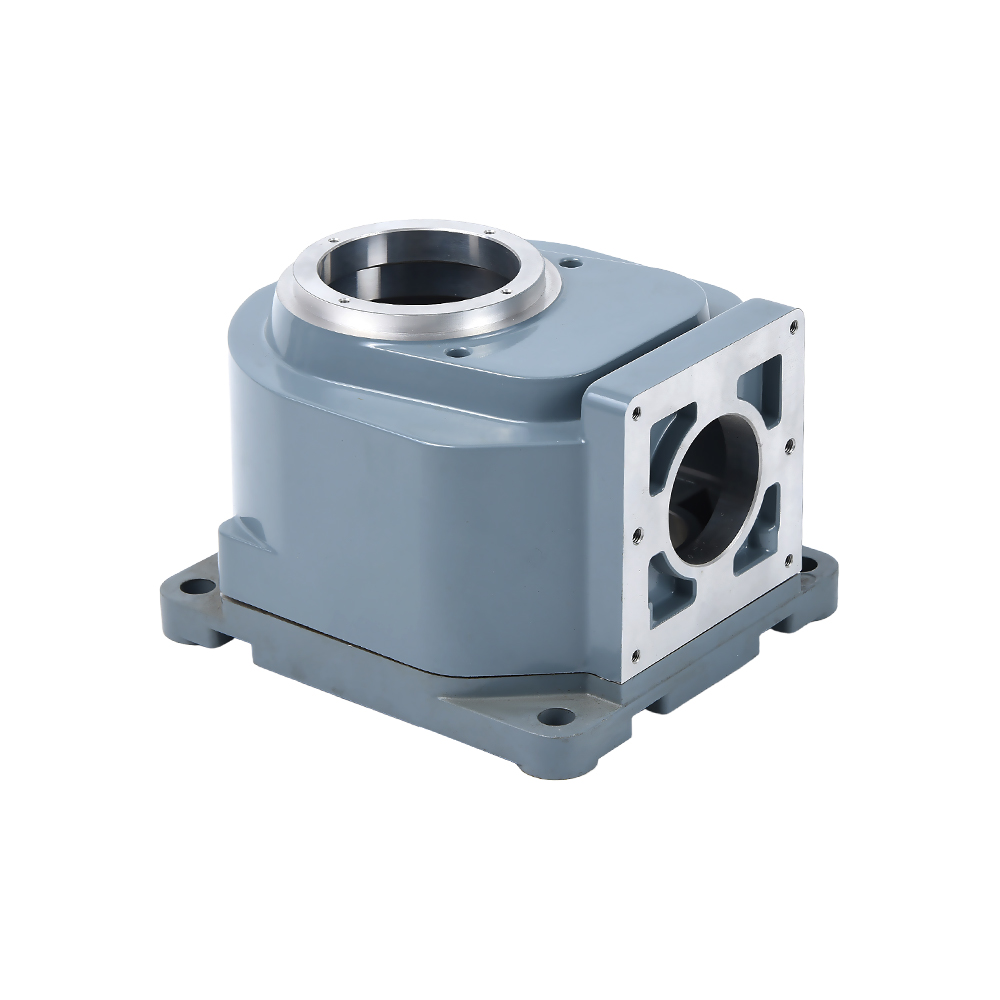
- Hidrolik valfler ve pnömatik bileşenler: basınç sızdırmazlığı ve iyi işleme önceliklerdir. Yüksek silikonlu Al-Si-Cu alaşımları yaygındır, düşük basınçlı A356 ise daha yoğun valf gövdeleri için kullanılır.
 Hassasiyet için Alüminyum Döküm Hidrolik Valf Güvenilir sıvı kontrolü sunan, alüminyum döküm yoluyla üretilen hassas bir hidrolik valf. Çevredeki paragraflar alaşıma dayalı performansı vurguluyor ve bunu değerlendirmeniz için uygun bir örnek haline getiriyor. Ürünü Görüntüle →
- Motosiklet karterleri ve şanzıman kutuları: titreşim yükleriyle birleştirilmiş ince duvarlar; ADC12 veya A383 tipiktir.
- Tarımsal dişli kutuları: mikro yeke dişli kutuları ve pirinç ekim makinesi parçaları darbeye ve kire maruz kalır; Süneklik ve korozyon direnci önemlidir.
- Yeni enerji taşıt ısı yayılımı yüzeyleri: kontrollü bakır ve demir seviyeleri iletkenliğe ve düzlüğe yardımcı olur.
- Akıllı ev ve tıbbi aksesuarlar: yüzey kalitesi ve boyutsal tekrarlanabilirlik alaşım seçimini yönlendirir.
Bu rotanın uygun olup olmadığını düşünen alıcılar için alüminyum dökümün avantajları ayrı bir teknik notta özetlenmiştir.
Standartlar ve Spesifikasyon Eşdeğerleri
Bir döküm çizimi genellikle bir alaşımı JIS numarasına göre, diğerini ise ASTM veya EN AC tanımına göre belirtir. Çapraz referans yapabilmek, satın almada pahalı hataların önlenmesini sağlar. Aşağıdaki tablo ortak kalitelerin yakın fonksiyonel eşdeğerlerini vermektedir.
| Ortak Ad | JIS | ASTM | EN AC | Tipik Süreç |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 benzer | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380.0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356.0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / Yerçekimi |
| A357 | — | 357.0 (ASTM B26) | AC-42200 | LPDC / Yerçekimi |
| A413 | ADC12 benzer akış | 413.0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Malzeme Seçimiyle Bağlantılı Yaygın Döküm Kusurları
Malzeme seçimi, dökümde bu kusurlardan kaçının ortaya çıkacağını belirler. Bu nedenle malzeme incelemesinin ilk numune geldikten sonra değil, takım kesilmeden önce yapılması gerekir.
- Gaz gözenekliliği: çözünmüş hidrojen ve hapsolmuş havadan kaynaklanır. Daha yüksek silikon alaşımları büzülme gözenekliliğini azaltır ancak gaz gözenekliliği kalır; vakum desteği veya daha yavaş doldurma hızı, işlemin düzeltilmesidir.
- Büzülme gözenekliliği: son bölümlerde sağlamlaşmak için görünür. Bakır içeren alaşımların donma aralığı daha uzundur, bu da büzülmeyi beslemeyi zorlaştırır. Uygun besleme tasarımına sahip A356 daha bağışlayıcıdır.
- Lehimleme: döküm kalıp yüzeyine yapışır. Fazla demir kırılgan fazlar oluştursa da, bu sorunu azaltmak için basınçlı döküm alaşımlarında %0,8'in üzerindeki demir kasıtlı olarak tutulur.
- Soğuk kapanma: zayıf malzeme akışı ve oksit filmler. Yüksek silikonlu alaşımlar daha uzun süre akışkan kaldıkları için riski azaltır; daha yüksek kalıp sıcaklığı da yardımcı olur.
- Oksit kalıntıları: Magnezyumun erime sıcaklığında kolayca oksitlendiği Al-Mg alaşımlarında daha yaygındır. Dikkatli eriyik kullanımı ve filtreleme çok önemlidir.
Alüminyum Döküm Malzemesi İçin Maliyet ve Tedarik Hususları
Alaşım fiyatı gerçek maliyetin yalnızca bir parçasıdır. Bir üretim programında işleme, hurda, proses verimi ve yeniden işleme genellikle daha önemlidir.
- Alaşım fiyatı: ADC12 en ucuz ortak seçimdir. A356'nın maliyeti daha yüksektir ve A390 veya özel sünek HPDC kalitelerinin maliyeti önemli ölçüde daha yüksektir.
- İkincil işleme: bakır içeren alaşımlar kısa talaşlara dönüştürülerek çevrim süresi ve takım aşınması azaltılır. Hiperötektik alaşımlar birinci sınıf aletler gerektirir.
- Hurda kontrolü: basınçlı dökümden şirket içi geri dönüşler kontrollü oranlarda yeniden eritilmelidir; Çok fazla geri dönüştürülmüş hurda demir içeriğini artırır.
- Tedarikçi entegrasyonu: Kendi bünyesinde kalıp, basınçlı döküm ve CNC işleme olanakları bulunan bir üretici, malzemeyle ilgili sorunları daha hızlı çözebilir. Aynı tesiste hem yüksek basınçlı hem de düşük basınçlı döküm yapılıyorsa, parçayı tek bir işleme zorlamak yerine malzeme parçayla eşleştirilebilir.
- Tutarlılık: büyük hacimli parçalar için tedarikçinin bileşim aralığını koruduğunu ve mekanik özellikleri düzenli olarak izlediğini doğrulayın.
Alüminyum Döküm Malzemesi Hakkında Sıkça Sorulan Sorular
En yaygın alüminyum döküm malzemesi nedir?
JIS sistemindeki ADC12 ve ASTM sistemindeki A380 en yaygın yüksek basınçlı döküm malzemeleridir. Her ikisi de Al-Si-Cu ailesine aittir ve geniş bir muhafaza, braket ve yapısal kapak yelpazesini kapsar.
ADC12 ve A356 arasındaki fark nedir?
ADC12, yüksek basınçlı döküm için optimize edilmiştir: ince duvarları doldurur, kalıp lehimlemeye karşı dayanıklıdır ve iyi işlenir, ancak sınırlı sünekliğe sahiptir. A356, T6'ya ısıl işlem uygulanabilen, çok daha yüksek uzama ve daha iyi kaynaklanabilirlik sağlayan bir Al-Si-Mg alaşımıdır.
Alüminyum dökümlere ısıl işlem yapılabilir mi?
Standart yüksek basınçlı dökümler sıkışmış gaz içerir, bu nedenle T6 ısıl işlemi kabarcıklara ve çarpık yüzeylere neden olabilir. Isıl işlem gerekiyorsa A356 ile düşük basınçlı dökümü seçin veya özel sünek alaşımlı vakum destekli HPDC kullanın.
İnce duvarlar için hangi alüminyum döküm malzemesi en iyisidir?
A413 veya ADC12 gibi %12'ye yakın silikon içeren alaşımlar en iyi akışkanlığa sahiptir. 1,5 mm'nin altındaki duvar kalınlıkları, kalıp sıcaklığı, enjeksiyon hızı ve havalandırma da dahil olmak üzere dikkatli proses kontrolüne ihtiyaç duyar.
Alüminyum döküm alaşımlarına neden bakır eklenir?
Bakır döküm mukavemetini artırır ve işlenebilirliği artırır, ancak korozyon direncini azaltır. Bakır içeren alaşımlar, bir kaplama ile korunmadıkça deniz veya ağır kimyasal ortamlar için seçilmemelidir.
Hangi alaşım en iyi anodize yüzeyi sağlar?
A514 gibi Al-Mg alaşımları parlak ve net bir yüzeyle anodize edilir. Yüksek bakırlı ADC12, daha koyu ve daha az kıvamlı anotlama yapar. Dekoratif anotlama spesifikasyonun bir parçasıysa, işleme başlamadan önce alaşımı gözden geçirin.
Doğru alüminyum döküm malzemesi, veri sayfasında en yüksek rakama sahip olan malzeme değildir. Süreç ve hizmet koşuluna uygun olanıdır. Duvar kalınlığı ve üretim hacmiyle başlayın, ardından mekanik gereksinimleri belirleyin ve son olarak alaşımları toplam maliyetle karşılaştırın. Bir çiziminiz varsa ve doğrudan öneriye ihtiyacınız varsa en hızlı yol, bunu hem yüksek basınçlı hem de alçak basınçlı hatlar işleten bir döküm üreticisiyle görüşmektir.