 DİL


Ev / Haberler / Sektör haberleri / Özel Alüminyum Dökümler: Proses, Toleranslar ve Tedarikçi Seçim Kılavuzu
İlk önce doğrudan cevap: Özel bir alüminyum döküm, bir alüminyum alaşımının eritilmesi, yeniden kullanılabilir bir kalıpta şekillendirilmesi ve ardından çiziminizin geometri, boyut toleransı ve yüzey kalitesi açısından eşleştirilmesiyle üretilen metal bir parçadır. Yılda birkaç yüz ila birkaç milyon parça arasında değişen üretimler için döküm, katı kütükten işleme veya metal levhadan imalatla karşılaştırıldığında genellikle hafif, güçlü ve termal olarak iletken bir parçaya giden en ekonomik yoldur.
Başarınız dört karara bağlıdır: Hangi alaşıma, hangi döküm sürecine, hangi toleranslara ihtiyacınız var ve hangi tedarikçiyi seçiyorsunuz? . Bu seçimler birbiriyle bağlantılıdır ve birini değiştirmek diğerlerini de etkileyecektir. Aşağıdaki bilgiler size, masada para bırakmadan dört seçeneğin tamamını yapabilmeniz için pratik temeller sunmaktadır.
Ayrıca tüm zinciri, takımlamayı, dökümü ve CNC işlemeyi tek bir çatı altında kontrol eden bir ortakla çalışmanın da karşılığını verir. Tüm adımlardan tek bir ekip sorumlu olduğunda, mühendislik değişiklikleri daha hızlı gerçekleştirilir, toleranslar daha az ileri geri hareketle elde edilir ve parça baştan sona tutarlı bir hikayeyle gelir.
Neden Alüminyum Alaşımları Özel Döküm Parçalar İçin Varsayılan Malzemedir?
Alüminyum, özel döküm parçalar için diğer demir dışı metallerden daha sık seçilir ve rakamlar bunun nedenini açıklar. Yoğunluğu 2,7 g/cm³, 7,85 g/cm³ çeliğin yaklaşık üçte biri . Alaşıma bağlı olarak, ısı iletkenliği kabaca 90 ila 160 W/m·K arasına düşer ve yüksek basınçlı döküm, 2 mm kadar ince ses duvarları üretir. Bu üç özellik, otomotiv, elektronik ve makine üreticilerinin güvendiği hafif, ısı dağıtan tasarımlara olanak sağlar.
Doğru Döküm Alaşımını Seçmek
Alaşım seçiminin döküm prosesine uygun olması gerekir. A380 ve ADC12, yüksek basınçlı dökümde hakimdir. A356, düşük basınçlı, kalıcı kalıp ve kum döküm için standarttır. Farklılıklar gerilme mukavemeti, uzama ve termal iletkenlikte ortaya çıkar.
| Alaşım | Döküm Süreci | Çekme Dayanımı (MPa) | Akma Dayanımı (MPa) | Uzama (%) | Isıl İletkenlik (W/m·K) |
|---|---|---|---|---|---|
| A380 | Yüksek basınçlı döküm | 320 | 160 | 3.5 | 96 |
| ADC12 | Yüksek basınçlı döküm | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Düşük basınçlı / kalıcı kalıp / kum | 262 | 186 | 6 ila 12 | 150 |
| A413 | Yüksek basınçlı döküm | 295 | 130 | 3.5 | 121 |
Parçanızın ince kesitlerde basınca dayanıklı olması gerekiyorsa A413 yaygın bir seçimdir çünkü hızlı doldurma kalıbında daha az mikro gözenek üretir. Esnekliğe ihtiyacınız varsa, T6 temperli A356 daha iyi bir seçimdir. Hedef değerlerinizi kendi yapısal simülasyonunuzla doğrulayın; zayıf nokta neredeyse hiçbir zaman yayınlanmış malzeme verileri değil, kalın bölümlerin iç gözenekliliğidir.
Özel Alüminyum Parçalar için Dört Döküm Prosesi
Neredeyse her özel alüminyum döküm projesi şu işlemlerden birini kullanır: yüksek basınçlı döküm, düşük basınçlı döküm, kalıcı kalıba döküm veya kum döküm. Her birinin çevrim süresi, işleme maliyeti, gözeneklilik ve ulaşılabilir duvar kalınlığı arasında farklı bir dengesi vardır. Her sürecin temellerini anlamak, çok pahalı olan veya gerekli kaliteye ulaşamayan bir süreç belirlemekten kaçınmanıza yardımcı olur. Yöntemin daha derin bir açıklaması için okuyun alüminyum dökümün temel prensipleri Teknik rehberimizde.
| Süreç | Duvar Kalınlığı | Tipik Döngü Süresi | Takım Maliyeti | Gözeneklilik Riski | Tipik Yıllık Hacim |
|---|---|---|---|---|---|
| Yüksek basınçlı döküm | 2 ila 4 mm | 30 ila 90 saniye | Yüksek | Orta (gaz gözenekliliği) | 10.000'den fazla |
| Düşük basınçlı döküm | 3 ila 8 mm | 3 ila 10 dakika | Orta | Düşük | 1.000 ila 50.000 |
| Kalıcı kalıp / yerçekimi | 3 ila 8 mm | 5 ila 20 dakika | Orta | Düşük to medium | 500 ila 10.000 |
| Kum dökümü | 4 ila 10 mm | 30 dakikadan birkaç saate kadar | Düşük | Düşük | 1 ila 1.000 |
Yüksek basınçlı döküm en hızlı çevrimi ve en keskin yüzeyi sunar, ancak hızlı metal dolgusu daha yüksek gaz gözenekliliği riskini beraberinde getirir. Düşük basınçlı döküm, kalıbı kontrollü basınçla alttan doldurur, böylece parça daha yoğun olur ve basınca dayanıklı hale getirilmesi daha kolaydır; hidrolik ve yapısal parçalar için düşük basıncın tercih edilmesinin nedeni budur. Kalıcı kalıba döküm, orta hacimli ve ısıl işlem gerektiren parçalar için bir orta yoldur. Kum dökümü prototipler, çok büyük parçalar ve küçük seriler için hala doğru cevaptır.
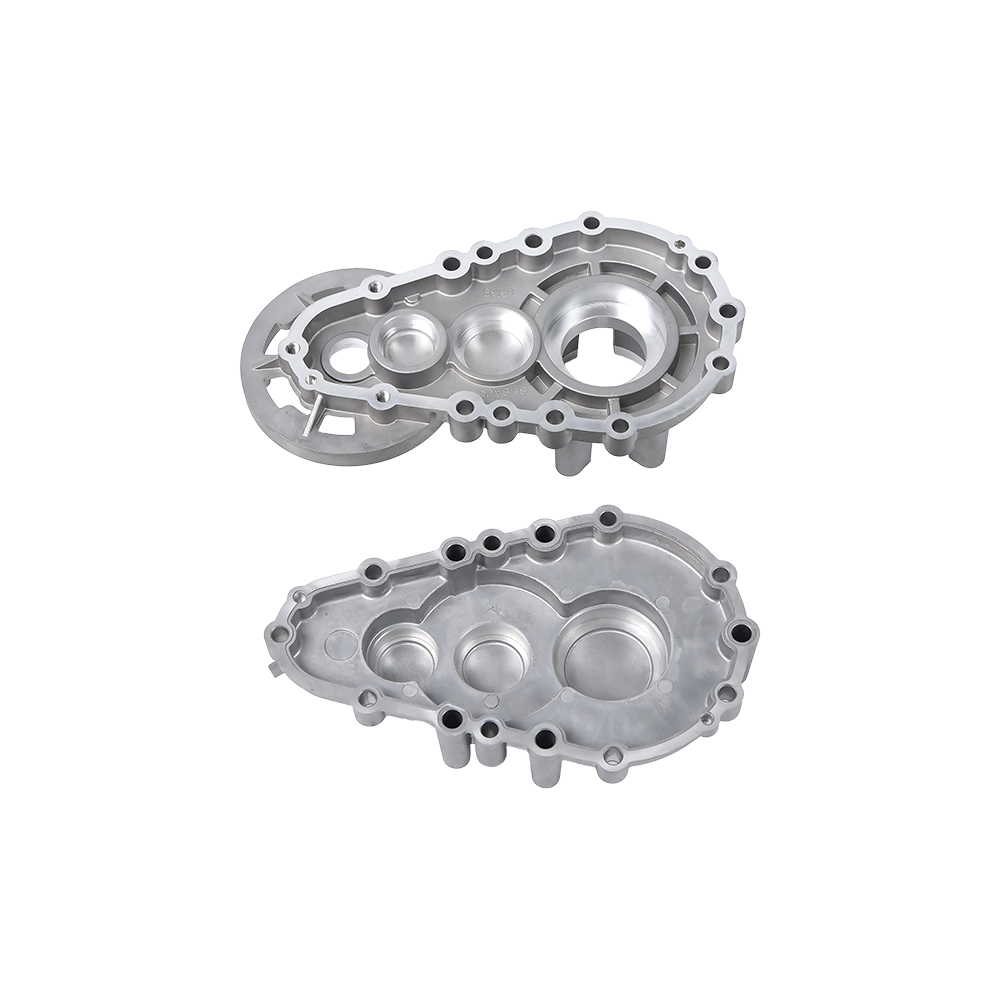
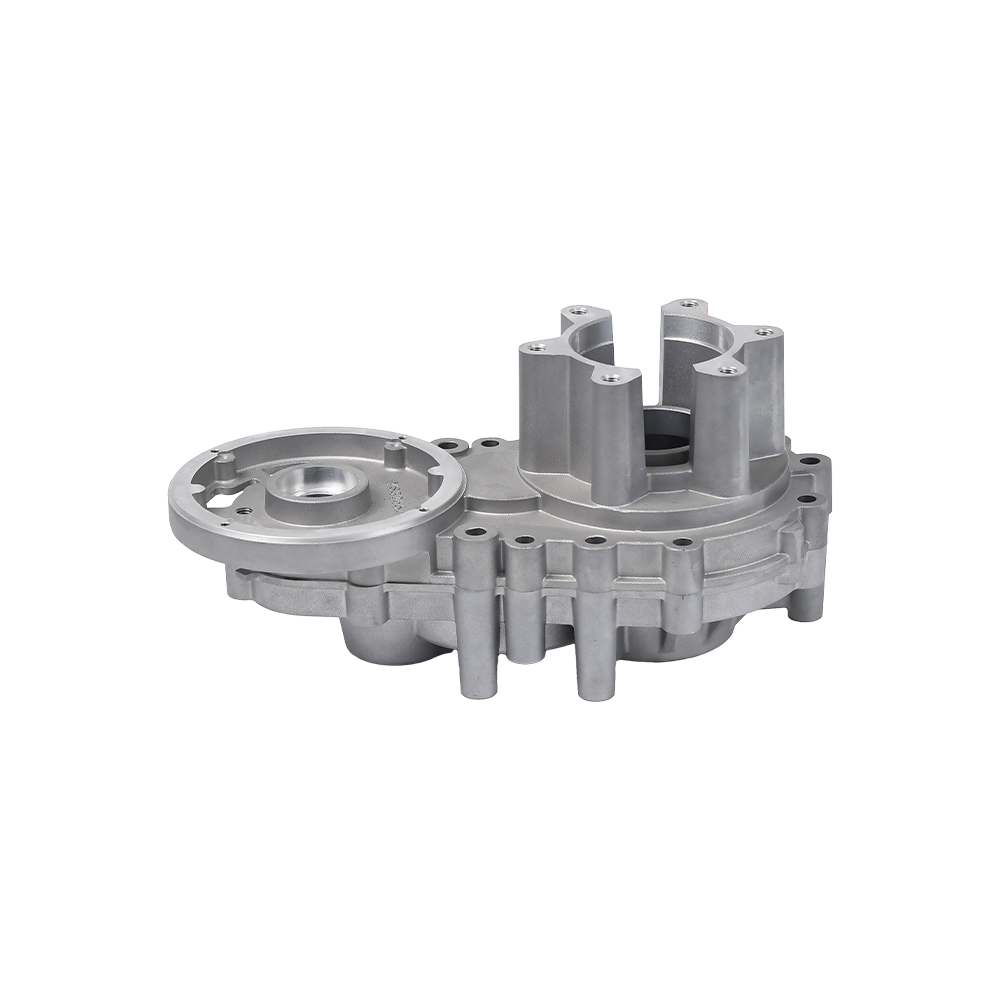
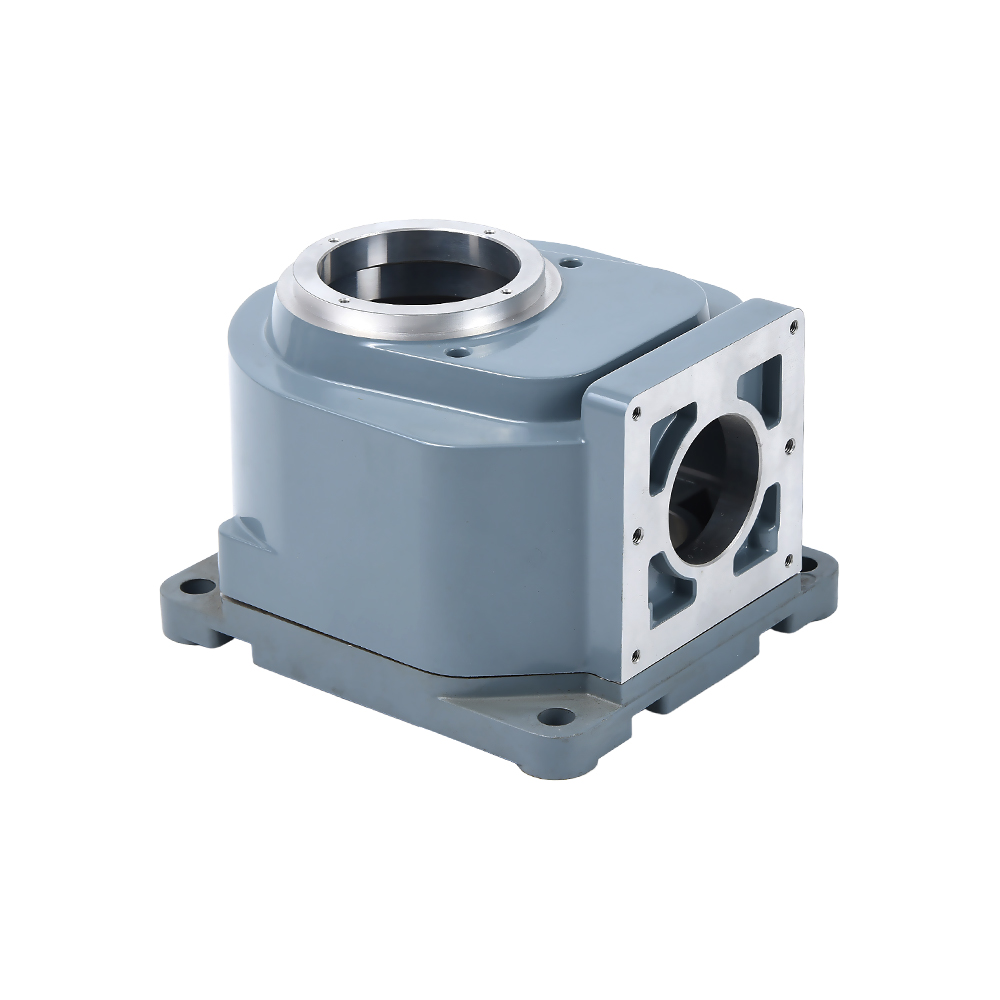
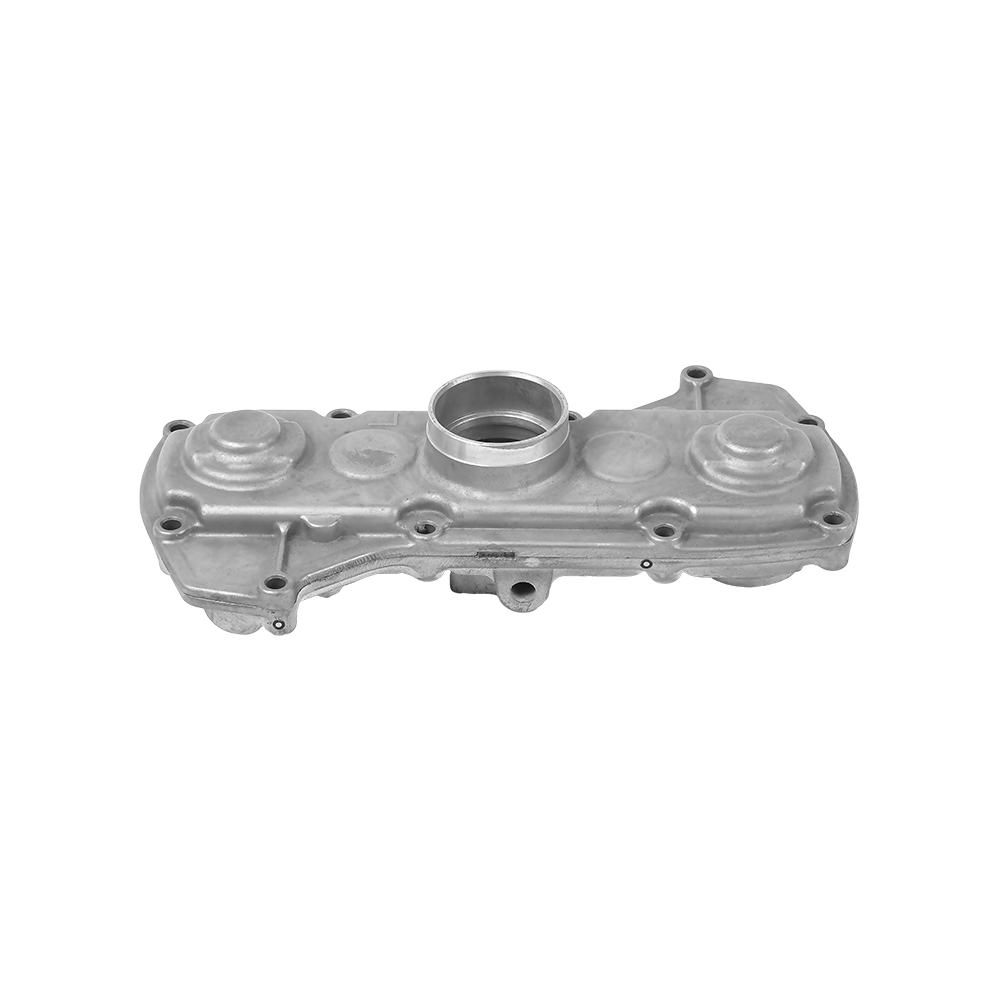
 Basınca Dayanıklı Uygulamalar için Alüminyum Döküm Şanzıman Muhafazası Bu dişli kutusu muhafazası, yatak ve sızdırmazlık yüzeylerinde işleme gerektiren parçalar için idealdir. Düşük basınçlı döküm, daha az iç gözenekli, daha yoğun metal üretir ve işleme sonrasında kusurları azaltır. Ürünü Görüntüle →
Çoğu tedarikçi değerlendirmesi başarısız oluyor çünkü sadece basınçlı döküm fiyatını karşılaştırıyorlar. Gerçekte mekanik sonuca süreç karar verir. Örneğin, rulmanlar ve sızdırmaz yüzeyler için işlenecek bir dişli kutusu mahfazası, düşük basınçlı veya dikkatlice kontrol edilen yüksek basınçlı dökümden yararlanır çünkü işleme, iç gözenekleri açacak ve gizli gaz deliklerini yüzey kusurlarına dönüştürecektir.
Özel Alüminyum Döküm Üretimini Kolaylaştıran Geometri Kuralları
Daha düşük bir teklife ve daha az üretim reddine giden en hızlı yol, döküm için temel tasarımı takip etmektir. En önemli kural, eşit duvar kalınlığını korumaktır. Basınçlı dökümde normalde aralarında duvarlar kullanılmalıdır. 2 mm ve 4 mm . Sertliğe ihtiyacınız olduğunda tüm duvarı arttırmak yerine kaburga ekleyin.
En Büyük Etkiye Sahip Beş Tasarım Parametresi
- Hem iç hem de dış duvarlarda 1 ila 3 derecelik taslak açısı. Yeterli taslak olmadığında parça kalıba yapışır ve zorla çıkarma geometriyi bozabilir.
- En az 0,5 mm, ideal olarak 1,0 mm iç köşe yarıçapı. Keskin köşeler gerilimi yoğunlaştırır ve alüminyumda sıcak yırtılma riskini artırır.
- Bitişik duvarın %70 ila %80'inde kaburga kalınlığı. Duvar kadar kalın olan kaburgalar karşı yüzeyde çökme izleri oluşturur.
- Yükseklik/çap oranı 2:1'in altındadır. Uzun çıkıntılar eşit olmayan şekilde küçülür ve üst kısımda boyutsal kaymaya neden olur.
- Çaplarının üç katından daha derin kör deliklerden kaçının; aksi takdirde pahalı çekirdek çekme işlemlerine ihtiyaç duyarsınız ve çıkarma sırasında parçanın yırtılma riskiyle karşı karşıya kalırsınız.
Nerede Katı Olmalı, Nerede Gevşek Olmalı
Toleransların aşırı belirtilmesi, özel alüminyum dökümlerde en yaygın bütçe katilidir. Yalnızca sızdırmazlık yüzeyleri, yatak delikleri ve montaj yüzeyleri sıkı sınıflara ihtiyaç duyar. Diğer tüm yüzeyler işlemin doğal kabiliyetine bırakılmalıdır. Ne kadar çok boyutu sıkıştırırsanız, o kadar fazla işleme adımı ve inceleme süresi eklersiniz ve fiyat hızla yükselir.
Toleranslar ve Yüzey Cilası: Çiziminizin Gerçekçi Olarak İsteyebileceği Şeyler
Döküm boyutu ve işlenmiş boyut aynı şey değildir. Yüksek basınçlı dökümde döküm halindeki doğrusal boyut tipik olarak geçerlidir /- ilk 25 mm'de 0,10 mm işlenmiş bir delik rutin olarak tutulurken /- 0,02 mm . İlk adım çiziminizde bu iki grubu ayırmaktır.
| Süreç | Doğrusal Tolerans (İlk 25 mm) | 25 mm başına ilave | Yüzey İşlem Ra (mikron) |
|---|---|---|---|
| Yüksek basınçlı döküm | /- 0,10 mm | /- 0,02 mm | 1,6 ila 3,2 |
| Düşük basınçlı döküm | /- 0,20 mm | /- 0,05 mm | 3,2 ila 6,3 |
| Kalıcı kalıp | /- 0,25 mm | /- 0,05 mm | 3,2 ila 6,3 |
| Kum dökümü | /- 0,8 mm | /- 0,1 mm | 6,3 ila 12,5 |
İşlenmiş düz bir yüz kolaylıkla Ra 0,8 mikron değerine ulaşırken iyi bir döküm yüzü Ra 3,2 mikron aralığında bulunur. Sızdırmazlığın kritik olduğu valf gövdeleri gibi parçalar için, spesifikasyon her zaman conta yüzeyinin işlenmesini gerektirmelidir. İşlevsel olmayan alanlar için, döküm yüzeyini bırakın ve ekstra adım maliyetinden tasarruf edin.
Özel Alüminyum Dökümlerin Kullanıldığı Yerler ve Her Sektörün Talepleri
Özel alüminyum döküm kullanan her endüstri farklı gereksinimleri beraberinde getirir. Bu talep profilini anlamak, kendi satın alma spesifikasyonlarınızı tanımlamanıza yardımcı olur.
- Otomotiv ve yeni enerji araçları: motor blokları, vites kutusu muhafazaları, su pompaları ve elektrikli motor muhafazaları. Hafiflik ve termal iletkenlik belirleyicidir. Parça hacimleri normalde yüksektir, bu nedenle basınçlı döküm hakimdir.
- Motosikletler ve küçük elektrikli ekipmanlar: karterler ve şanzıman kutuları. Titreşim yorulma direnci kritik öneme sahiptir.
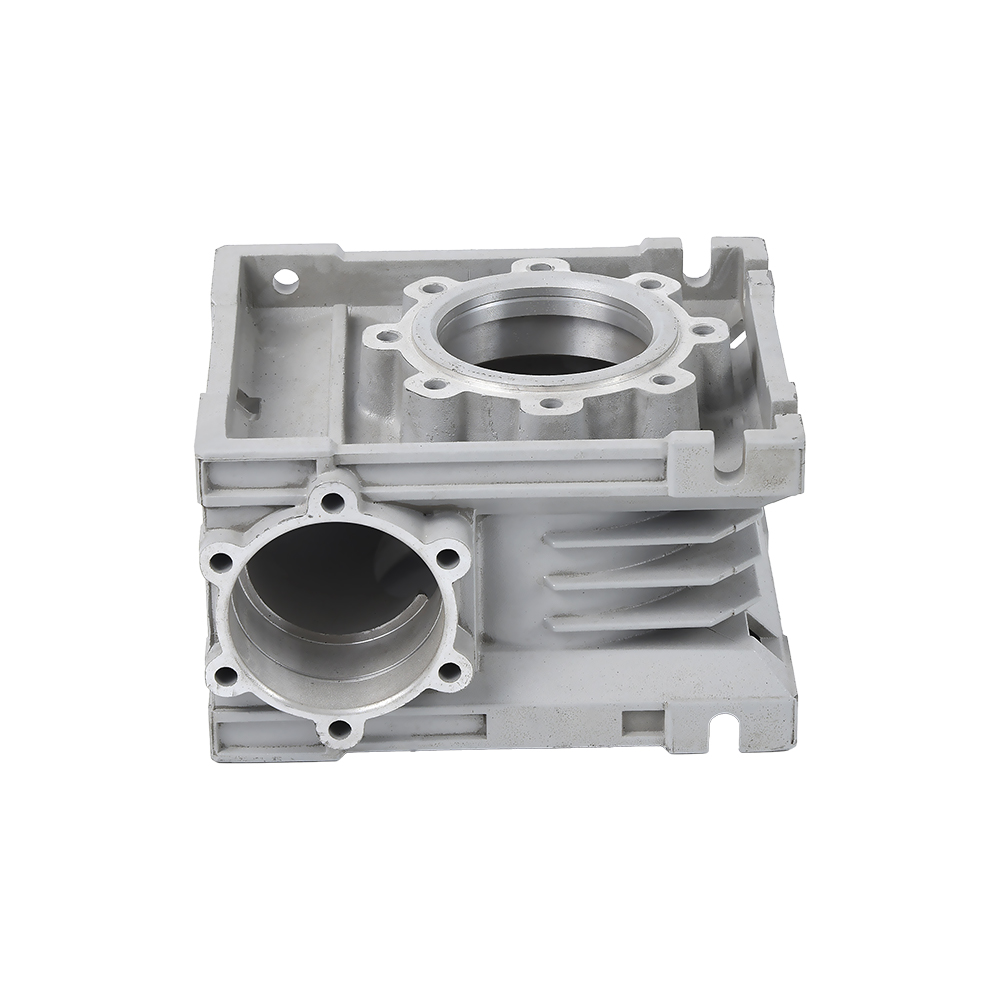
- Tarım makineleri: pirinç ekim makinesi dişli kutuları ve mikro yeke dişli kutuları. Toz, nem ve şok yüklemesi, sağlam duvar bölümleri ve sıkı sızdırmazlık gerektirir.
- Hidrolik ve pnömatik: valf gövdeleri, fren pompaları ve basınç düzenleyici gövdeler. Düşük gözeneklilik ve basınç sızdırmazlığı temel kriterlerdir.
- Elektronik ve elektrikli makineler: motor muhafazaları, yeni enerji araçları için ısı dağıtma yüzeyleri ve sensör muhafazaları. Boyutsal kararlılık ve termal performans en önemlisidir.
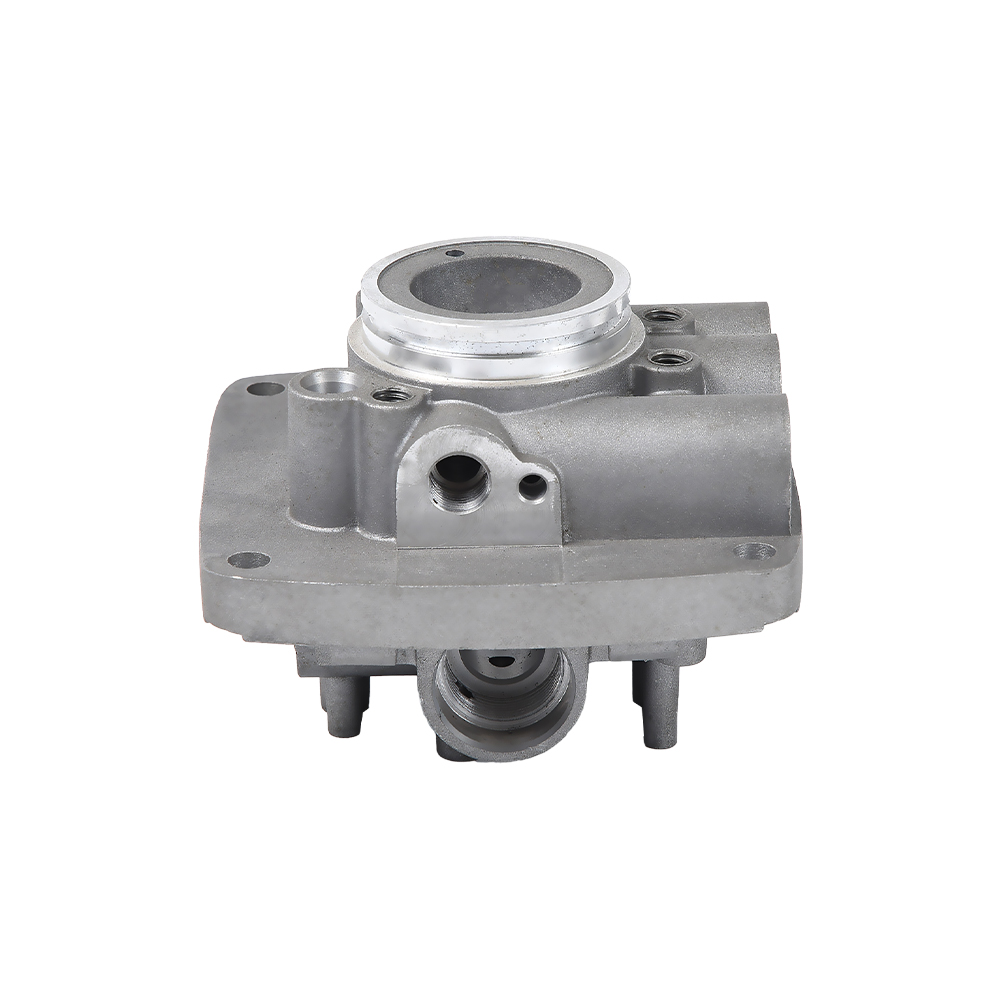
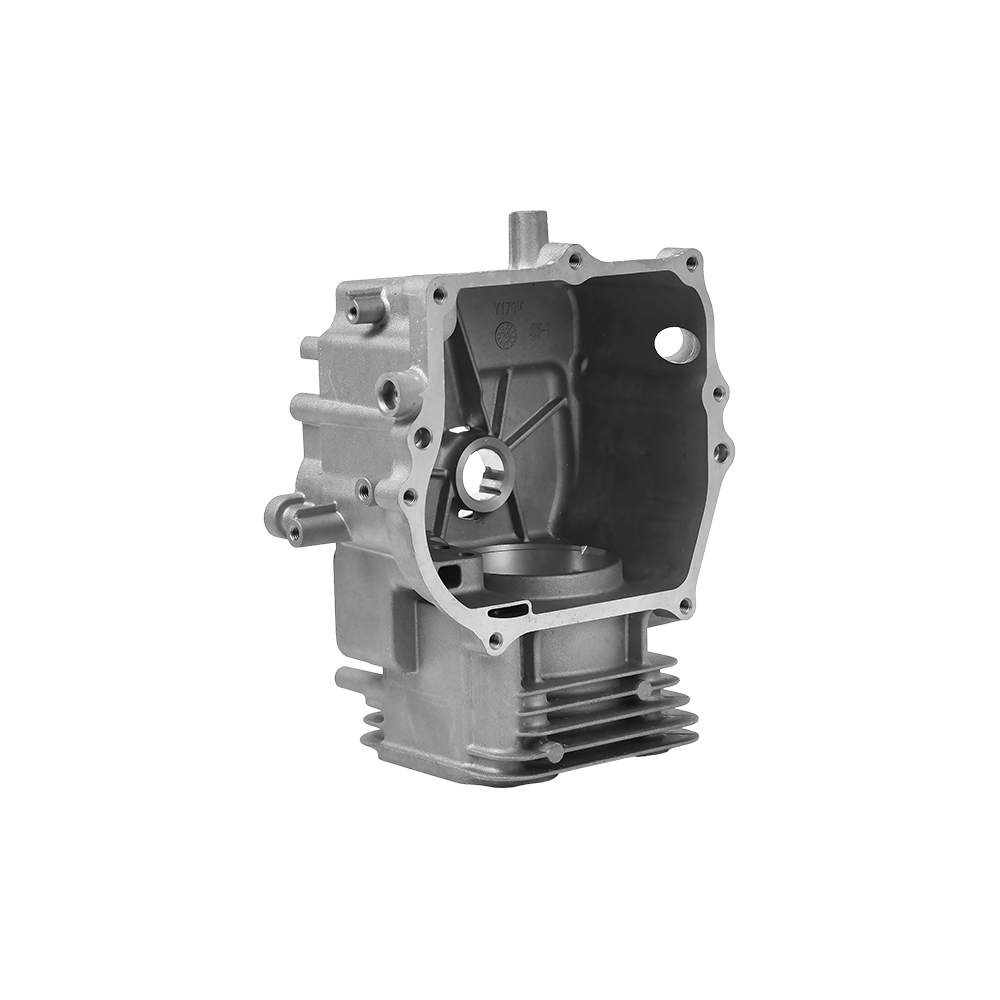
 Tedarikçi Kalifikasyonu için Alüminyum Oto Motor Silindir Parçaları Benzer motor silindiri parçaları üretip üretmediklerini kontrol ederek tedarikçinin kapasitesini değerlendirin. Önceki deneyimleri, çizimlerde gösterilmeyen gözeneklilik ve deformasyon sorunlarının önceden tahmin edilmesine yardımcı olur. Ürünü Görüntüle →
Bir dökümhanenin tüm bu sektörlerde eşit derecede güçlü olması alışılmadık bir durumdur. Bir tedarikçiye sorulacak doğru soru "alüminyum dökebilir misiniz" değil, "benimkine benzer parçalar ürettiniz mi?" sorusudur. Örneğin araç su pompaları ve vites kutusu mahfazaları üreten bir tedarikçi, çizimde görünmeyen gözeneklilik ve deformasyon sorunlarını öngörecektir.
Özel Alüminyum Dökümler için Maliyet Etkenleri ve Gerçekçi Teslimat Süreleri
Özel bir alüminyum dökümün toplam maliyeti kalıplama, parça fiyatı ve bitirme işlemlerinden oluşur. Takımlama tek seferlik bir yatırımdır ve parça boyutuna, boşluk sayısına ve kalıbın karmaşıklığına bağlıdır. Parça fiyatı çevrim süresine ve malzeme tüketimine bağlıdır. Bitirme, çiziminizin kaç işlem gerektirdiğine bağlıdır.
- Kalıplama: Orta boy bir mahfaza için tek boşluklu, yüksek basınçlı döküm kalıbı tipik olarak şu aralıkta değişir: 10.000 ila 50.000 ABD Doları Geometriye ve çelik kalitesine bağlı olarak. Kum döküm modelinin maliyeti 3.000 doların çok altında olabilir, dolayısıyla düşük hacimler için yüksek parça maliyetine rağmen daha ekonomiktir.
- Alaşım fiyatı: Alüminyum fiyatı Londra Metal Borsası (LME) kurunu takip eder. Sorumlu tedarikçiler, uzun üretim programlarının kârsız hale gelmemesi için bir metal ayarlama maddesi içerir.
- Çevrim süresi: Basınçlı döküm çevrimleri saniyeler içinde ölçülürken, düşük basınçlı ve kalıcı kalıp çevrimleri dakikalar içinde gerçekleştirilir. Bu fark parça fiyatına hakimdir.
- İkincil işlemler: işleme, kılavuz çekme, anotlama ve sızıntı testinin her biri maliyet ekler. Bunları tek bir tedarikçiyle birleştirmek lojistik ve yönetim masraflarını azaltır.
Tipik bir proje zaman çizelgesi şuna benzer: Kalıplama, çizimin onaylanmasından itibaren 4 ila 8 hafta sürer, numuneler ve boyut raporu, kalıplama tamamlandıktan sonra 2 ila 3 hafta içinde takip edilir ve numuneler onaylandıktan sonra seri üretim başlar. Bu gerçekçi bir toplam verir Başlangıçtan seri üretime kadar 7 ila 12 hafta basit bir kısım için.
Özel Bir Alüminyum Döküm Tedarikçisi Nasıl Taranır?
Fiyatlandırma gerekli ama yeterli değil. Daha da önemlisi tedarikçinin sürecin ne kadarını kendi bünyesinde kontrol ettiğidir. Döküm ve işleme farklı disiplinlerdir ve ayrı olduklarında tolerans sorunları parmakla işaret etme egzersizi haline gelir.
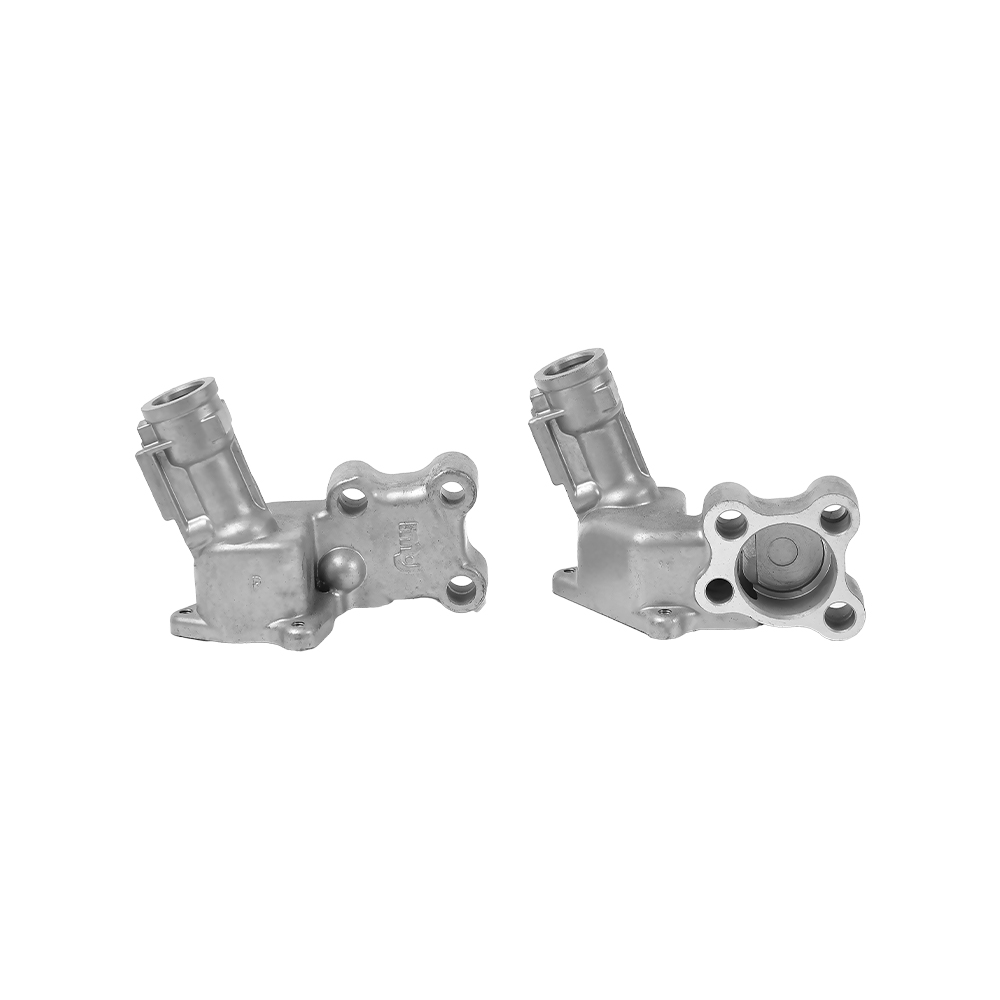
 Şirket İçi Kontrollü Alüminyum Döküm Hidrolik Valf Tolerans anlaşmazlıklarını önlemek için hem dökümü hem de işlemeyi kontrol eden bir tedarikçi seçin. Basit bir test parçası, tüm sürecin gerçek boyutsal kapasitesini ortaya çıkarır. Ürünü Görüntüle →
Çizim Göndermeden Önce Sorulacak Altı Soru
- Tedarikçi hem yüksek basınçlı hem de düşük basınçlı döküm sunuyor mu? Proje geliştikçe aralık önemlidir.
- CNC işleme şirket içinde mi yapılıyor? Bu, numune onayı sırasında keşfedilen tolerans sorunlarını düzeltmenin en hızlı yoludur.
- Belgelenmiş bir uygunsuzluk süreci var mı? Yeniden çalışma ve yeniden incelemenin nasıl ele alınacağını bilmek istiyorsunuz.
- Benzer kısımları kanıtlayabilirler mi? Yalnızca ekipmanın stok fotoğraflarını değil, teslimat kayıtlarını veya vaka hikayelerini de isteyin.
- Standart numune onay prosedürü nedir? Tedarikçi, çiziminize göre ölçülen değerleri içeren bir ilk ürün raporu tanımlamalıdır.
- Teknik sorulara ne kadar hızlı cevap veriyorlar? Çizim sorularına 24 saat içinde yanıt veren bir tedarikçinin üretim sırasında da hızlı yanıt vermesi muhtemeldir.
Pratik testlerden biri, bir boyutta gerekenden daha geniş bir toleransa sahip tek bir basit parça göndermek ve ardından tedarikçinin neyle geri geldiğini izlemektir. Olgun bir tedarikçi size gerçekte tutabilecekleri tolerans sınıfını söyleyecektir.
Her Partiyi Tutarlı Tutan Kalite Kontrol
İlk numune onaylandığında döküm projesi bitmiş sayılmaz. Asıl zorluk, sonraki on bin parçayı numuneyle aynı tutmaktır. Sıcak proseslerin sürüklenmesi: erime sıcaklığı, enjeksiyon hızı, kalıp sıcaklığı ve soğuma süresinin tümü gözenek yapısını ve son boyutları değiştirir.
Her Siparişte Önemli Olan Kontrol Noktaları
- Tüm boyutların çizime göre ölçüldüğü ve numuneyle birlikte bir raporun düzenlendiği ilk ürün muayenesi.
- Sabit bir aralıkta proses içi denetim yapılır, böylece kalıp aşınması veya proses kayması erkenden tespit edilir.
- Valf gövdeleri, pompa gövdeleri ve herhangi bir basınç taşıyan parça için özel ekipmanlarda sızıntı testi.
- Tahribatlı numune alma veya kritik bölümlerin X-ışını muayenesi yoluyla gözeneklilik izleme.
- İşlenmiş olarak belirtilen toleranslar için işleme sonrasında son boyut muayenesi.
İyi tedarikçileri ayıran özellik, parti başına proses parametrelerinin izlenebilirliğidir. Tedarikçinin her parti için döküm eğrisini, kalıp sıcaklığını ve yastık uzunluğunu kaydedip kaydetmediğini sorun. Bir sorun ortaya çıktığında, bu kayıtlar ekibin nedeni haftalar yerine günler içinde teşhis etmesine olanak tanıyor.
Özel Alüminyum Dökümler Hakkında Sıkça Sorulan Sorular
Özel parçalar için yüksek basınçlı döküm ile düşük basınçlı döküm arasındaki fark nedir?
Yüksek basınçlı döküm, eriyiği yüksek hızda kalıba enjekte ederek hızlı döngüler ve ince duvarlar sağlar, ancak daha yüksek gaz gözenekliliği şansı sağlar. Düşük basınçlı döküm, kalıbı kontrollü basınç altında alttan doldurarak daha yoğun, basınca daha dayanıklı ancak daha yavaş bir döngüye sahip bir yapı üretir. Hacim için yüksek basınçlı dökümü, sızdırmazlık veya yapısal gereksinimler için ise düşük basıncı seçin.
Özel bir alüminyum döküm için takım maliyeti ne kadardır?
Orta boyutlu bir muhafaza için, yüksek basınçlı döküm kalıbı genellikle şu aralıktadır: 10.000 ila 50.000 ABD Doları kum döküm modeli ise 3.000 doların altında olabilir. Seçim ekonomiktir: takımlama maliyetini yıllık miktarınıza dağıtın. Düşük hacimde, kum dökümünün daha düşük takımlama maliyeti kazanır; yüksek hacimde, basınçlı dökümün daha düşük parça fiyatı kazanır.
Alüminyum basınçlı dökümler için minimum et kalınlığı nedir?
Yüksek basınçlı dökümde, 2 mm tipiktir ve küçük yüzeylerde 1,5 mm'ye ulaşılabilir . Düşük basınçlı ve kalıcı kalıba döküm normalde 3 mm ve üzeri gerektirir. Daha ince duvarlar daha akıcı bir alaşım gerektirir ve bu da mekanik mukavemeti bir miktar azaltabilir.
İkincil işleme operasyonları her zaman gerekli midir?
Hayır. Çizim toleranslarınız döküm kapasitesi dahilindeyse ve sızdırmazlık yüzeylerine veya dişli deliklere gerek yoksa parçayı doğrudan kullanabilirsiniz. Ancak hassas deliklerin, contaların ve dişlerin herhangi bir döküm işleminin sağlayabileceğinden çok daha sıkı olması gerektiğinden en kritik otomotiv ve hidrolik parçalar işlenir.
Yeni bir özel döküm projesinin çizimden seri üretime geçmesi ne kadar zaman alır?
Tipik olarak 7 ila 12 hafta . Kalıplama 4 ila 8 hafta sürer, numune hazırlama ve ilk ürün incelemesi 2 ila 3 hafta sürer ve numune onayının ardından seri üretim yapılır. Olgun bir çizim ve şirket içi aletlere sahip bir dökümhane bu süreyi kısaltır.
Aynı parça prototip kum dökümden basınçlı döküme aktarılabilir mi?
Evet, ancak geometrinin baştan itibaren basınçlı döküm için tasarlanması gerekir. Kum dökümü daha kalın duvarlara izin verir ve taslak oluşmaz; basınçlı döküm, taslak, düzgün duvar kalınlığı ve iyi fırlatma gerektirir. Her iki prosesi de sunan bir dökümhaneyle transferi erken planlıyorsanız, geçiş basit bir takım değişikliğine dönüşür.
Bitirmek için Pratik Bir Kelime
Özel alüminyum dökümler, hafif, güçlü ve termal olarak verimli parçaları uygun ölçekte üretmenin kanıtlanmış bir yoludur, ancak her proje ayrıntılarda başarılı veya başarısız olur: alaşım seçimi, süreç uyumu, tolerans bütçesi ve tedarikçi disiplini. Bunlardan herhangi birini fazla düşünürken diğerlerini göz ardı etmek, bütçeyi genişletmenin en hızlı yoludur.
Eksiksiz bir çizimle başlayın, yalnızca fiyat yerine süreç girdisi isteyin ve takımlama, döküm ve işlemeyi birlikte kontrol eden bir tedarikçi seçin. Eğer sizin rolünüz, döküm süreciyle ilgili ikinci bir görüşün faydalı olacağı aşamadaysa, mühendislik ekibimizle iletişime geçin çiziminizle; işlemeye başlamadan önce size neyin gerçekçi olduğunu göstereceğiz.