 DİL


Ev / Haberler / Sektör haberleri / Döküm için Alüminyum Alaşımları: Sınıflar, Özellikler ve Seçime İlişkin Pratik Bir Kılavuz
Masanıza üzerinde yalnızca "alüminyum alaşımı" yazan malzeme bloğunun bulunduğu bir çizim düşüyor. Bu tek çizgi, yapısal bir braket için A356, yüksek hacimli döküm muhafaza için A380 veya yıllar boyunca kayan temasa dayanması gereken bir kompresör silindiri için B390 anlamına gelebilir. Yanlış kaliteyi seçtiğinizde ilk prototipler kusursuz görünebilir; daha sonra işleme sonrasında çatlaklar ortaya çıkar, 2.000 parçalık bir partide basınç testi sızıntıları yüzeye çıkar veya anotlanmış yüzeyler düzensiz ve koyu renkte ortaya çıkar.
İşte detaydan önce doğrudan cevap. Yüksek basınçlı döküm için pratik varsayılanlar şunlardır: A380 ve A383 ADC12, benzer bir alaşımın Asya tanımıdır. Düşük basınç, yerçekimi ve kum dökümü için stveart seçenekler şunlardır: A356 ve 356 . Tasarımda kayma aşınması hakimse (silindir gömlekleri, kompresör silindirleri, yatak yüzeyleri) B390 değerlendirmeyi hak ediyor. Korozyon direnci ve kozmetik kaplama ham mukavemetten daha ağır basıyorsa, 518 test edilecek alaşımdır. Bu makalenin geri kalanında, tedarikçi görüşmesine dahil edebileceğiniz rakamlarla bu sonuçlar açıklanmaktadır.
Dökme Alüminyum Alaşımlı Tanımlamalar Nasıl Çalışır?
Kuzey Amerika'daki dökme alüminyum alaşımları, Alüminyum Birliği'nin ondalık noktalı dört basamaklı sistemini takip eder. İlk rakam ana alaşım elementini tanımlar ve tek başına bu rakam size alaşımın kalıptaki ve servisteki davranışı hakkında bilmeniz gerekenlerin çoğunu anlatır.
- 1xx.x — %99,0 veya daha yüksek alüminyum, esas olarak elektrik iletkenleri ve kimyasal ekipmanlarda kullanılır.
- 2xx.x — ana element olarak bakır. Bu aile, ısıl işlemden sonra tüm dökme alüminyum alaşımları arasında en yüksek mukavemeti üretir, ancak korozyon direnci zayıflar.
- 3xx.x — bakır ve/veya magnezyum ilaveli silikon. Bu, hem basınçlı döküm hem de yerçekimi dökümü için güçlü bir ailedir.
- 4xx.x — Sızıntı açısından kritik parçalar için mükemmel akışkanlık ve basınç sızdırmazlığı sunan ana eleman silikon.
- 5xx.x — en iyi korozyon direncini ve en tutarlı anodize kaplamayı sağlayan magnezyum.
- 7xx.x — çinko, yüksek döküm mukavemeti ile zamanla sertleşebilir ancak ticari döküm işlerinde daha az yaygındır.
Sayıların, harflerin ve ondalık sayıların aslında ne anlama geldiği
İkinci rakam, temel alaşımın modifikasyonunu gösterir; son iki rakam aile içindeki spesifik alaşımı tanımlar. Ondalık sayı da önemlidir: x.x döküm formudur, x.xx ise külçe formudur. A356'daki A gibi harf öneki, harfsiz temel alaşımdan daha sıkı safsızlık limitleri anlamına gelir. Uygulamada, A356-T6 gibi bir spesifikasyon tam bir talimattır: 3xx.x alaşım ailesi, değiştirilmiş 356 bileşimi, daha sıkı safsızlıklar ve T6 ısıl işlemi.
Öfke tanımlamaları kısaca açıklandı
Temper, alaşımdan sonra kısa çizgi ile ayrılarak yazılır. T6, çözelti ısıl işlemi ve ardından yapay yaşlandırma anlamına gelir; bu, çoğunlukla yapısal bir dökümün yük taşıması gerektiğinde belirtilen temperdir. T5, parçanın dökümden soğutulduğu ve daha sonra yapay olarak yaşlandırıldığı, distorsiyon ve kabarmayı önlemek için basınçlı dökümlerde yaygın olarak kullanılan çözüm adımının atlandığı anlamına gelir. F, fabrikasyon olarak üretilmiş anlamına gelir; çoğu basınçlı döküm bu şekilde tedarik edilir. Bu ayrımlar akma mukavemetini doğrudan etkiler: A356-T6 kabaca ulaşır 186 MPa akma dayanımı , döküm halindeki A356 ortalıkta dururken 125MPa .
Döküm için En Yaygın Alüminyum Alaşımları
Metal Döküm Enstitüsü'ne göre kum dökümü, yerçekimi dökümü ve düşük basınçlı döküm için en yaygın alaşımlar şunlardır: 356 ve 357 sırasıyla yaklaşık %6 ve %7 silikon içerir. ScienceDirect'te yayınlanan bir malzeme bilimi genel görünümü, A319 (Al-6Si-3Cu-1Fe-1Zn) ve A356'nın (Al-7Si-0.25Cu-0.2Fe-0.4Mg) yerçekimi dökümünde çoğu endüstriyel uygulamayı oluşturduğuna dikkat çekerek modeli doğruluyor. Yüksek basınçlı döküm için alaşım seçim kılavuzunda 3xx.x serisinin hakim olduğu, ardından 4xx.x, 5xx.x ve 2xx.x serilerinin geldiği görülmektedir.
| Alaşım | Si % | % Cu | mg % | Fe maksimum % | ÜTS (MPa) | Verim (MPa) | Uzama %'si | Tipik süreç |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Düşük basınç / yerçekimi / kum |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3.5–6 | Düşük basınç / yerçekimi / kum |
| 319 | 5.5–6.5 | 3.0–4.0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Yerçekimi / kum |
| A380 | 7,5–9,5 | 3.0–4.0 | 0.10 | 1.3 | 324 (döküm olarak) | 160 (döküm olarak) | 3.5 | döküm |
| A383 / ADC12 | 9,5–11,5 | 2.0–3.0 | 0.10 | 1.3 | 310 (döküm olarak) | 150 (döküm olarak) | 3.5 | döküm |
| B390 | 16–18 | 4.0–5.0 | 0,45–0,65 | 1.3 | 285 (oyuncu kadrosu) | 240 (döküm olarak) | 1 | döküm |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (döküm olarak) | 190 (döküm olarak) | 4–7 | döküm |
Yukarıdaki özellik değerleri, ayrı ayrı dökülmüş test çubukları için yayınlanmış ASM International verilerini takip eder. Bunları belirli bir parça geometrisi için garanti olarak değil, mühendislik değerlendirmesinin başlangıç noktası olarak değerlendirin.
Döküm Süreci Alaşım Seçimini Nasıl Kısıtlıyor?
Döküm işlemi alaşım seçiminde ilk filtredir. Her işlem kalıbı farklı şekilde doldurur ve alaşımın doldurma koşullarını tolere etmesi gerekir.
Yüksek basınçlı döküm: hız ve ince duvarlar
alüminyum döküm işlemi Erimiş metali 10 ila 175 MPa arasındaki basınç altında sertleştirilmiş bir çelik kalıba enjekte eder. Doldurma süreleri milisaniye cinsinden ölçülür, bu nedenle alaşımın döküm sıcaklığında son derece akışkan olması gerekir. A380 ve A383 baskın seçimlerdir çünkü silikon içerikleri ince duvarlar ve karmaşık kaburgalar için gereken akışkanlığı sağlar. A356 basınçlı döküm olabilir ancak daha düşük silikon içeriği, ince kesitlerin temiz bir şekilde doldurulmasını zorlaştırır ve kalıp lehimleme riskini artırır.
Düşük basınçlı döküm: temiz dolgu ve daha az gözenek
Düşük basınçlı döküm, kalıbı aşağıdaki fırından doldurur ve kontrollü gaz basıncı altında eriyiği bir yükseltici tüp aracılığıyla yukarıya doğru iter. Akış, yüksek basınçlı enjeksiyonla karşılaştırıldığında sabit ve laminerdir. Gözeneklilik seviyeleri daha düşük olma eğilimindedir ve mekanik özellikler daha tekrarlanabilirdir; tekerleklerin, süspansiyon kollarının ve yapısal braketlerin bu şekilde yapılmasının nedeni budur. T6'daki A356, bu bileşenler için standart kombinasyondur. Gözeneklilik ana ret nedeni olduğunda, bir tedarikçiyle teyit etmeye değer. düşük basınçlı döküm gaz deliklerini azaltabilir Sızıntı testi standartlarınızı karşılamaya yetecek kadar.
Yerçekimi ve kum dökümü: daha kalın kesitlerle çok yönlülük
Yerçekimi kalıcı kalıba döküm, basit alttan doldurma veya eğme-dökme geometrisini kullanırken, kum dökümü en geniş şekil özgürlüğünü sunar. Her iki işlem de düşük akışkanlık konusunda daha bağışlayıcıdır, bu nedenle en çok A356, 356, 319 ve 357 kullanılır. Soğutma basınçlı döküme göre daha yavaş olduğundan, mikro yapı daha kabadır ve döküm özelliklerini sıkı tutmaya çalışmak yerine bir ısıl işlem belirleyerek bu durumu telafi edersiniz.
Gerçek Bileşenlerde Hangi Alaşım Özellikleri Önemlidir
Çekme mukavemetinin ötesinde, bir döküm alaşımının döküm prosesinin kendisinde hayatta kalması ve son ortamda performans göstermesi gerekir. Bu altı özellik, gerçek dünyadaki seçimlerin çoğunu belirler.
Sıcak çatlama direnci
Alaşımın geniş bir donma aralığına sahip olması ve dendritler arasında sıvı metalin yetersiz beslenmesi durumunda katılaşma sırasında çatlaklar oluşur. Bakır açısından zengin 2xx.x alaşımları buradaki en kötü suçlulardır. A356 dar bir aralıkta katılaşır, bu da ona güçlü bir sıcak çatlama direnci verir ve neden yapısal yerçekimi dökümlerine hakim olduğunu açıklar.
Lehimleme eğilimi
Erimiş alüminyum, çelik kalıp yüzeyleriyle reaksiyona girerek takıma kaynak yapabilir. Alaşımdaki demir, ıslanmayı azaltan demir açısından zengin intermetalik fazlar oluşturarak bu durumu hafifletir. Bu nedenle basınçlı döküm alaşımları %1,3'e kadar demir içerirken, A356 gibi yerçekimi döküm alaşımları lehimlenecek kalıp olmadığından demiri %0,20'nin altında tutar. Yerçekimiyle döküm alaşımı alıp bunu basınçlı dökümle yapmaya çalışırsanız lehimleme sorunları yaşayabilirsiniz.
Basınç sızdırmazlık
Hidrolik valf gövdeleri, pompa gövdeleri ve şanzıman kasalarının tamamı sızıntı testi gereklilikleriyle karşı karşıyadır. Yaklaşık %12 silikon içeren A413 mükemmel basınç sızdırmazlığına sahiptir. A356 ve A380 de iyi performans gösteriyor. %16-18 silikon içeren B390, basınca dayanıklı dökümler için daha az güvenilirdir çünkü birincil silikon parçacıkları matrisin sürekliliğini bozar ve mikro gözenekli ağlar oluşturabilir.
Korozyon direnci
518, %7,5-8,5 magnezyum içeriği sayesinde çoğu dış mekan veya tuzlu su ortamında basınçlı döküm alaşımları arasında en güçlü adaydır. A380 ve 319 gibi bakır içeren alaşımlar tuz yüklü havada daha hızlı paslanır. A356 ortada yer alır ve uygun yüzey koruması uygulandığı takdirde çoğu makine ve otomotiv kaporta altı uygulaması için kabul edilebilir.
İşlenebilirlik
A380 ve 319 iyi işlenir, kısa kırık talaşlar üretir ve yüksek kesme hızlarında iyi takım ömrü sağlar. 518'in yüksek magnezyum içeriği, takımların etrafına dolanabilecek lifli talaşlar üretir, bu nedenle daha keskin kesici uçlar ve talaş kırıcı geometri gereklidir. Parçanız kapsamlı delme ve kılavuz çekme gerektirecekse bunu alaşım kararına dahil edin.
rmal conductivity
rmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) A380 yaklaşık olarak ölçüm yaparken 96 W/(m·K) . Bir parça, elektrik motorundan veya güç elektroniğinden ısıyı uzaklaştırırsa, yaklaşık 55 W/(m·K)'lik bu fark, bağlantı sıcaklığını önemli ölçüde değiştirir.
Uygulama Odaklı Alaşım Seçimi
Alaşım seçimi genellikle yapısal gereklilikler ile döküm prosesinin ekonomisinin kesiştiği bir noktadır. Aşağıdaki tablo, ortak bileşenleri, döküm atölyelerinin gerçekte onlar için çalıştırdığı kalitelerle eşleştirmektedir.
| Başvuru | Önerilen notlar | Kararı yönlendiren şey nedir? |
|---|---|---|
| Motor silindir parçaları | A380, A383, B390 | Hacim, basınç sızdırmazlığı, aşınma direnci |
| Şanzıman ve şanzıman gövdeleri | A380, A383 | Sertlik, sızdırmazlık, boyutsal doğruluk |
| Yağ pompaları ve su pompaları | A356, A380 | Basınç sızdırmazlık, machinability, thermal fatigue |
| Hidrolik valfler ve bloklar | A356, A380 | Sızdırmazlık, dayanıklılık, işlenmiş sızdırmazlık yüzeyleri |
| Motor gövdeleri ve uç kapakları | A380, ADC12 | İnce duvar dolgusu, boyutsal doğruluk, dayanıklılık |
| Tarımsal dişli kutuları | A356, 319 | Yer çekimi/kum dökümünde tokluk, yorulma direnci |
| Yeni enerjili araçlar için ısı emiciler | A383, A356 | rmal conductivity, flatness, thin-wall detail |
| Akıllı ev ve tıbbi muhafazalar | A383, ADC12 | Karmaşık geometri, kozmetik yüzey, ince duvarlar |
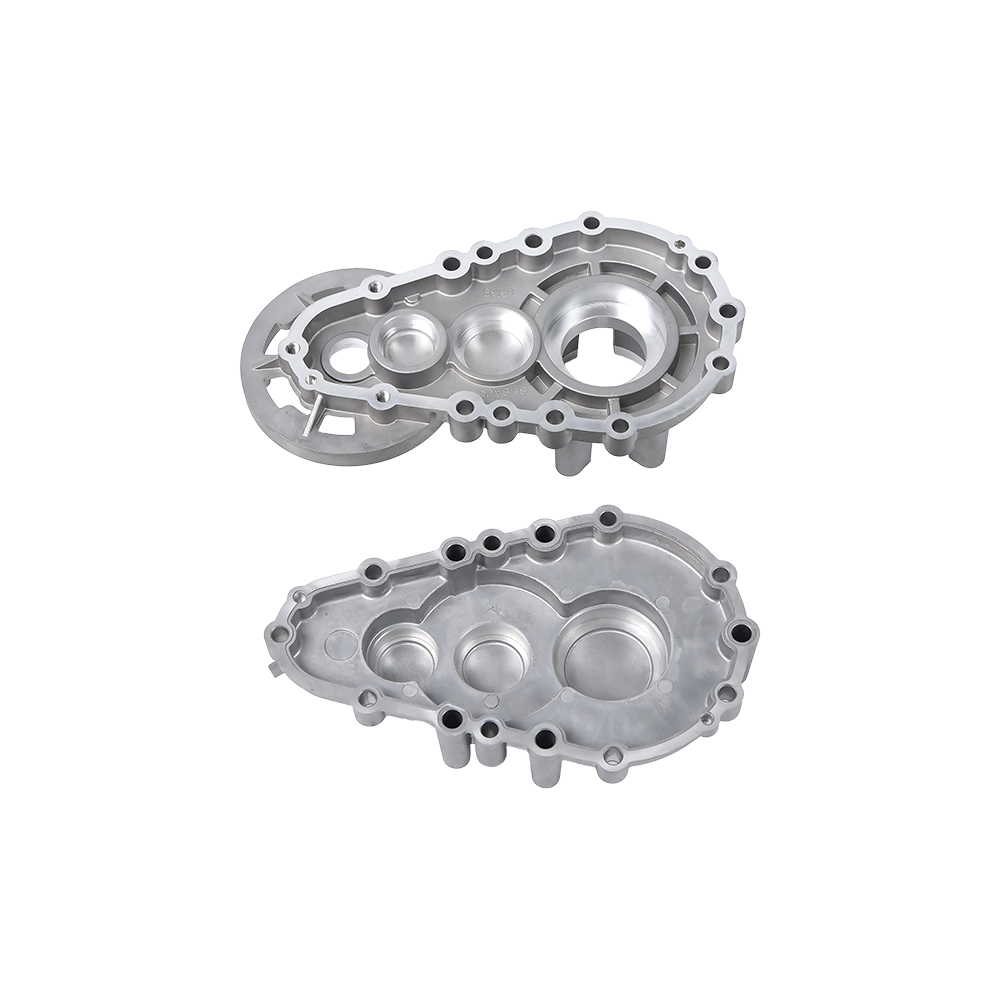
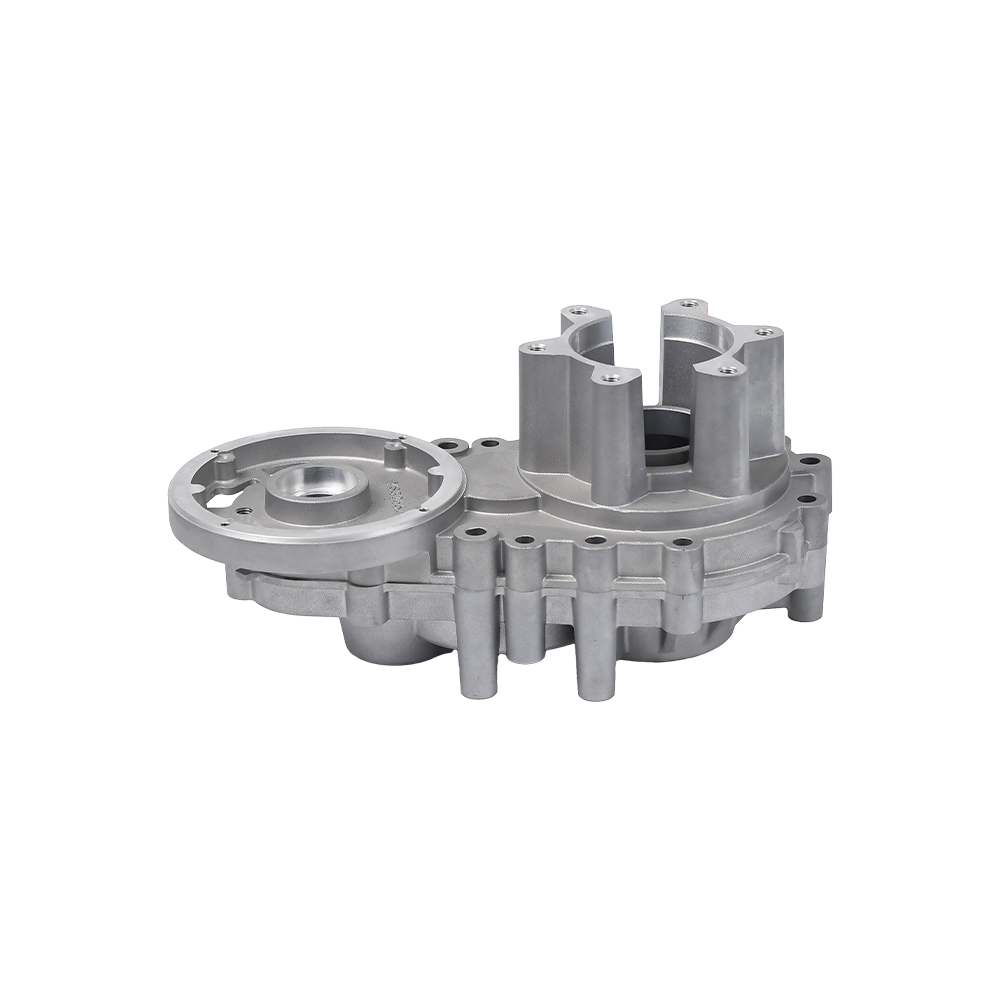
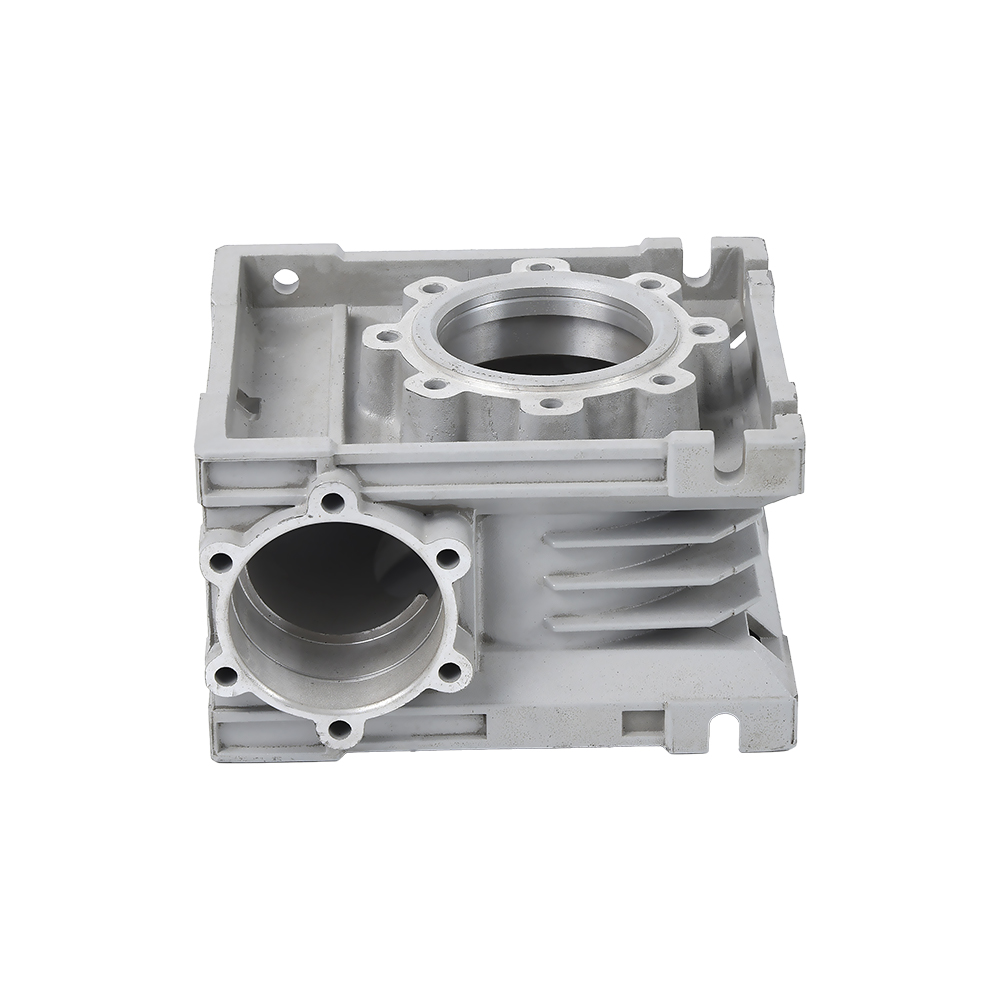
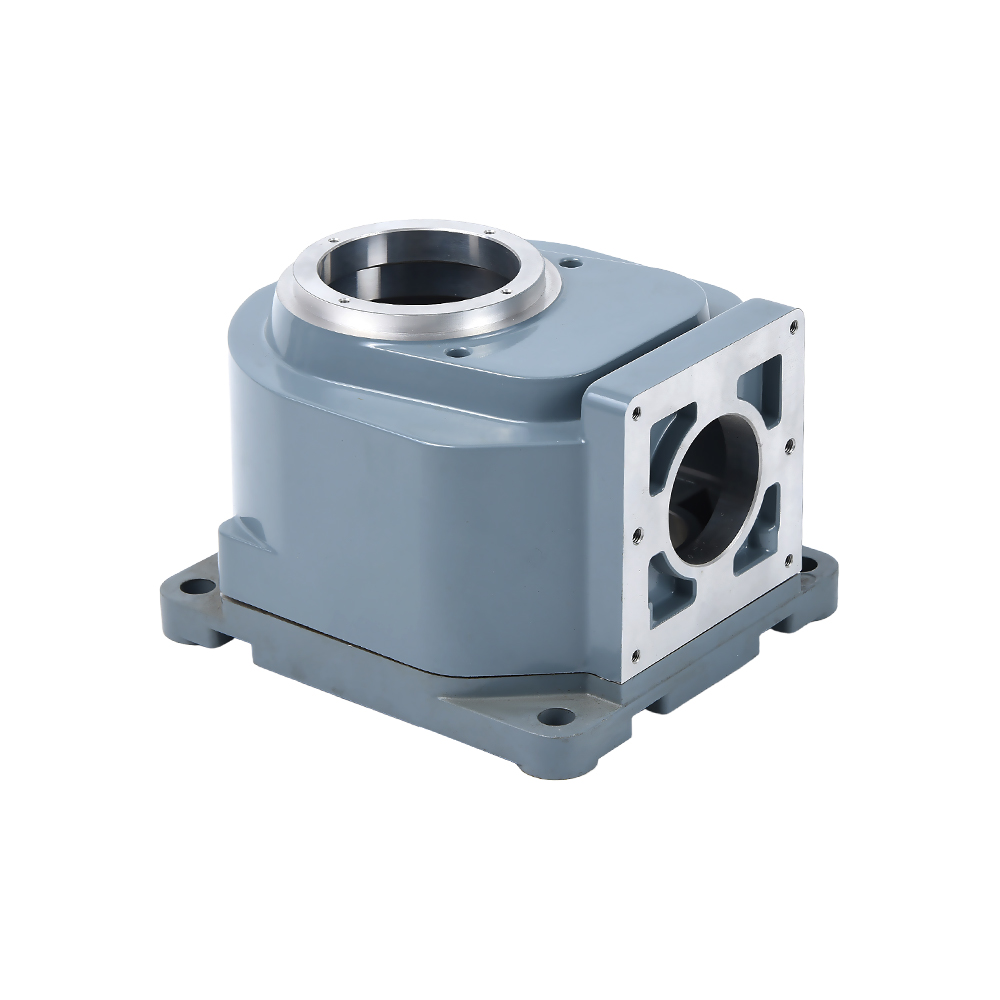
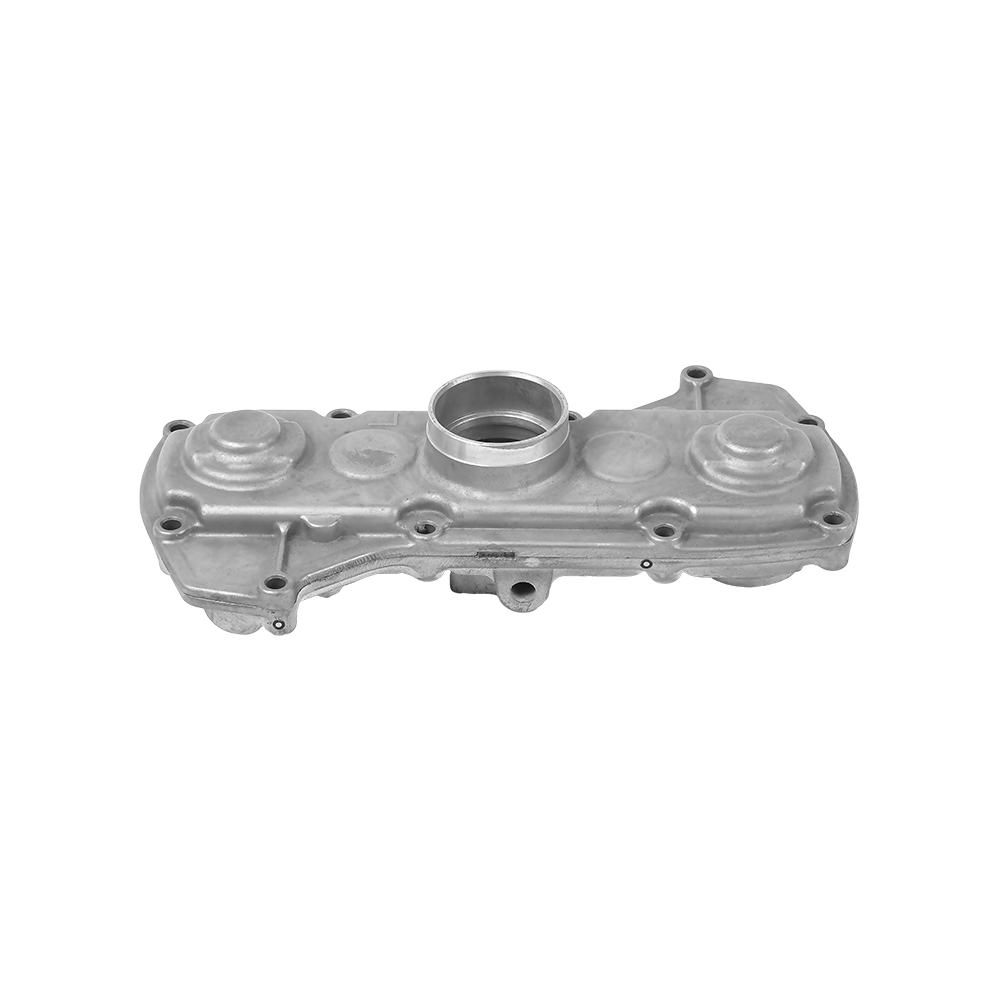
Güç aktarma organları ve yapısal uygulamalar için tedarikçiler genellikle alüminyum döküm dişli kutusu muhafazaları A380 veya A383'te çünkü bu alaşımlar iletim hizmetinde ihtiyaç duyulan sertliği ve basınç sızdırmazlığını sağlar. Bir dişli kutusu muhafazasının aynı zamanda titreşim yorgunluğuna da dayanması gerektiğinde, çevrim süresi daha uzun olsa bile T6 temperli A356 dikkate alınmaya değerdir.
 Alüminyum Döküm Şanzıman Muhafazası - Ningbo Beilun Youyuan Makine İmalatı aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Ürünü Görüntüle →
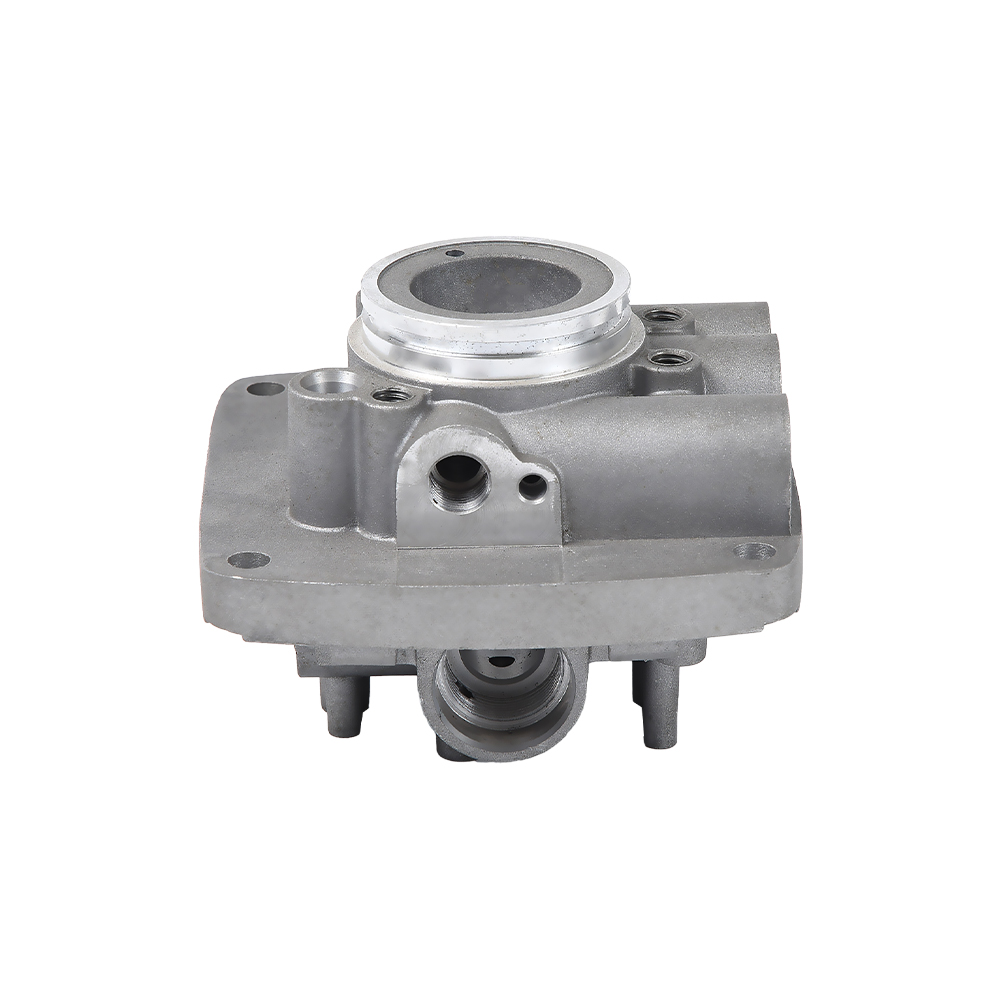
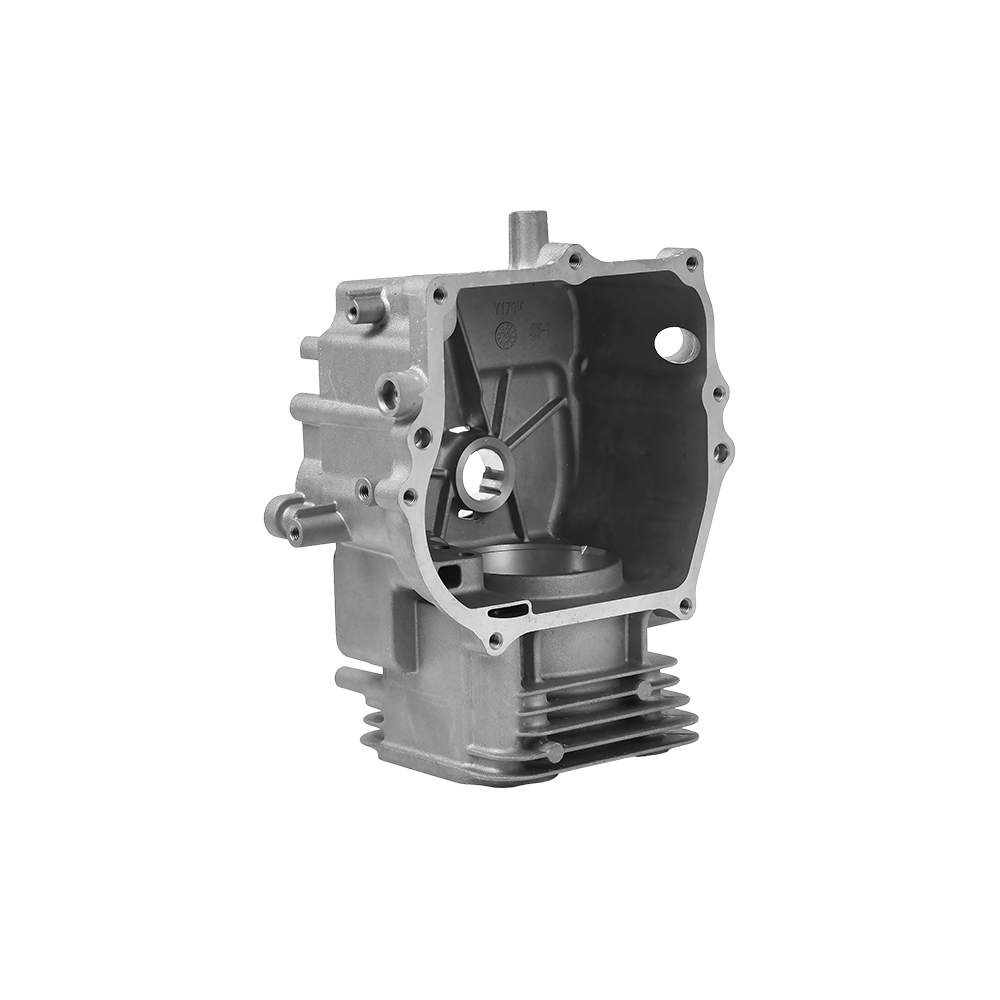
Otomotiv motoru kategorisinde, alüminyum oto motor silindir parçaları yapısal bütünlük ve soğutma performansı önemli olduğunda genellikle A356-T6'da veya üretim hacmi parça başına mümkün olan en düşük maliyeti gerektirdiğinde A380'de belirtilir. B390, silindir çapı alanının ayrı bir astar olmadan kayma aşınmasına karşı yüksek dirence ihtiyaç duyduğu durumlarda seçilir.
 Özel Alüminyum Oto Motor Silindir Parçaları Üreticileri. OEM Tedarikçileri - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd, Çin'deki bir OEM / ODM Alüminyum Oto Motor Silindir Parçaları üreticisidir ve Alüminyum Oto Kap... Ürünü Görüntüle →
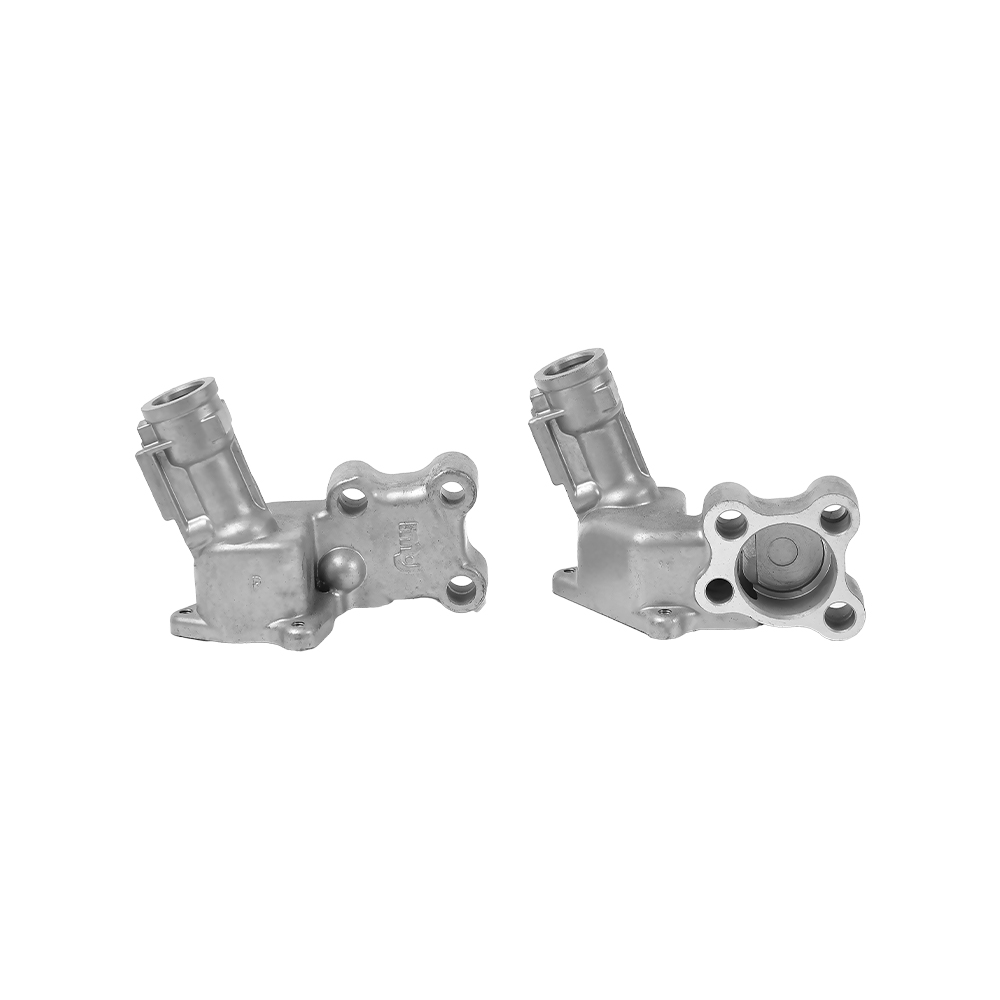
Akışkan gücü bileşenleri için, alüminyum döküm hidrolik valf gövdeler genellikle A380'de dökülür çünkü düz sızdırmazlık yüzeylerine temiz bir şekilde işlenir ve makro gözeneklilik olmadan basıncı tutar. Daha yüksek yorulma talebi olan orta seriler için T6'daki A356 referans olmaya devam ediyor.
 Özel Alüminyum Döküm Hidrolik Valf Üreticileri. OEM Tedarikçileri - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd, Çin OEM / ODM Alüminyum Basınçlı Döküm Hidrolik Valf üreticileri ve Alüminyum Kalıp... Ürünü Görüntüle →
Alaşım Seçimini Etkileyen Tasarım Hususları
alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Duvar kalınlığı
- döküm — küçük bileşenler için minimum 0,8–1,5 mm duvarlar; 2–3 mm, kaburgalı ve çıkıntılı orta boy muhafazalar için pratik tabandır.
- Düşük basınçlı döküm — alaşımın donma aralığına bağlı olarak minimum 2,5–4 mm duvarlar.
- Yerçekimi ve kum dökümü — Yanlış çalışma ve büzülme kusurlarını önlemek için minimum 3–5 mm duvarlar.
Boyutsal toleranslar
- döküm küçük boyutlarda yaklaşık ±0,1 mm ve 100 mm'de ±0,3–0,5 mm tutar. Bu nedenle çoğu hassas muhafaza ve braket dökümdür.
- Düşük basınçlı ve yerçekimi dökümü tipik olarak 100 mm'nin üzerinde ±0,5 mm uzanır. Daha sıkı bir hassasiyet gerekiyorsa, A356-T6 yapısal parçaları ısıl işlemden sonra işlenir.
- Kum dökümü ±0,8 mm veya daha fazlasını verir ve fonksiyonel yüzlerde işleme neredeyse her zaman gereklidir.
Taslak açısı
Parçanın temiz bir şekilde çıkarılması için basınçlı dökümde dış duvarlarda en az 1-2 derecelik ve iç göbeklerde 1,5-2,5 derecelik bir taslak gerekir. Düşük basınçlı ve yerçekimi aletlerinin de çekişe ihtiyacı vardır, ancak doldurma ve çıkarma kuvvetleri daha düşük olduğundan biraz daha azdır. Tasarımınız montaj gereklilikleri nedeniyle sıfır drafta izin veriyorsa, işleme payları veya maliyet ekleyen kaydırma eylemleri hakkında bir konuşma bekleyin.
Isıl işlem ve distorsiyon
T6 ısıl işlemi akma mukavemetini önemli ölçüde artırır ancak aynı zamanda söndürme adımından dolayı distorsiyona da yol açar. İnce cidarlı dökümlerde T6'dan sonra sıklıkla bir düzeltme işlemi gerekir. Basınçlı döküm alüminyum alaşımları genellikle F temperinde kullanılır çünkü yüksek basınçlı enjeksiyonla tutulan gaz içeriği, çözelti ısıl işlemi sırasında yüzeyin kabarmasına neden olabilir. Parçanızın gerçekten T6'ya ihtiyacı olup olmadığını doğrulayın; F'den T6'ya yükseltme hem proses maliyetini hem de hurda oranını artırabilir.
Yüzey işleme uyumluluğu
Bu makaledeki her alaşım üzerinde toz kaplama ve boyama çalışmaları. Eloksal bir istisnadır. Yaklaşık %7'nin üzerindeki silikon seviyeleri daha koyu, parçalı bir anodik kaplama üretir ve döküm kaplamalar genellikle anotlamadan sonra kötü görünen ince bir gözeneklilik katmanı içerir. Dekoratif bir anodize kaplamaya ihtiyacınız varsa, ya 518 gibi düşük silikonlu bir alaşım belirtin ya da anotlamadan önce döküm yüzeyini makineyle çıkarmayı planlayın. Temiz bir üretim bitişi için örnek referanslar, bunun nasıl yapıldığını göstermektedir. alüminyum döküm uygulamaları kozmetik standartlarını karşılamak için yüzey hazırlama adımlarına giderek daha fazla güveniyoruz.
Döküm Amaçlı Alüminyum Alaşımlar Hakkında Sıkça Sorulan Sorular
Döküm için hangi alüminyum sınıfı en iyisidir?
re is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
ADC12 A383 ile aynı mıdır?
y are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
Döküm alüminyum parçalar anodize edilebilir mi?
Evet, ancak sonuç silikon içeriğine bağlıdır. A380 ve A383, mimari özelliklere uymayan koyu, yamalı bir yüzeye anotlanır. 518 gibi düşük silikonlu basınçlı döküm alaşımları çok daha iyi bir anodik kaplama üretir. Tutarlı bir görünüm için, anotlamadan önce yüzeyi işleyin veya taşlayın ve bir son spesifikasyona karar vermeden önce gerçek kalıptan üretim öncesi numuneleri test edin.
A356-T6'da T6 ne anlama geliyor?
T6, çözelti ısıl işlemi, su verme ve yapay yaşlandırmanın temper tanımıdır. A356 için bu, %5-10 uzamayı korurken, akma mukavemetini döküm durumunda yaklaşık 125 MPa'dan yaklaşık 186 MPa'ya yükseltir. Önemli mekanik yüke maruz kalacak yapısal dökümler için varsayılan temperdir.
Hangi alüminyum döküm alaşımı en iyi basınç sızdırmazlığına sahiptir?
Yaklaşık %12 silikon içeren A413, basınca en dayanıklı basınçlı döküm alaşımı olarak yaygın şekilde gösterilmektedir. A356 ayrıca yağ veya hidrolik sıvı tutması gereken yerçekimi ve düşük basınçlı dökümler için de iyi performans gösterir. Basınca dayanıklı uygulamalar için 2xx.x bakır alaşımlarından kaçının ve alaşımdan bağımsız olarak büzülme gözenekliliğini önlemek için parçayı eşit duvar kalınlığına sahip olarak tasarlayın.
B390 neden kompresör ve motor silindiri uygulamalarında kullanılıyor?
B390 %16–18 silikon ve %4–5 bakır içerir. Yüksek silikon içeriği, silindir yuvalarında ve kompresör silindirlerinde gerekli olan olağanüstü kayma aşınma direnci sağlayan sert birincil silikon parçacıkları oluşturur. Takaslar daha düşük süneklik, daha zor işleme ve daha zayıf basınç sızdırmazlığıdır, bu nedenle yalnızca aşınmanın baskın arıza modu olduğu durumlarda seçilir.
Pratik Bir Kapanış Önerisi
Kalıp kesilmeden önce alaşım kararını masaya koyun. Döküm tedarikçinize, ekipmanlarında düzenli olarak hangi alaşımları çalıştırdıklarını sorun; her gün A380 parçaları üreten bir dökümhane, onlara sıkı çevrim süreleri ve öngörülebilir hurda oranlarıyla teklif verirken, ilk kez A356 basınçlı döküm parçası, sonunda alıcının ödediği geliştirme riskini taşır. Öte yandan, parçanız yorulma veya sızdırmazlık sertifikası alırsa, tedarikçinizin tercih ettiği alaşımdan uygulamaya daha uygun bir alaşıma geçmek, daha yüksek parça fiyatını haklı çıkaracak kadar saha arızalarını azaltabilir. Sertifikalı bir malzeme test raporu aracılığıyla kimyasal bileşimi doğrulayın, üretim koşulları altında bir test partisi işleyin ve gerçek parça geometrisinden elde edilen mekanik özelliklerin çizim gereksinimlerini karşıladığını kontrol edin. Bu işlem her zaman müşteri denetimi sırasında alaşım uyumsuzluğunu keşfetmekten daha ucuz olacaktır.