 DİL


Ev / Haberler / Sektör haberleri / CNC İşleme Alüminyum: Toleranslar, Alaşımlar, Maliyetler ve Tedarikçi Seçim Kılavuzu
Alüminyumun CNC ile işlenmesi, alüminyum bileşenlerde sıkı toleranslar, mükemmel yüzey kalitesi ve tekrarlanabilir parça kalitesi elde etmek için en güvenilir üretim yöntemidir. Alüminyum, çelikten kabaca iki ila üç kat daha hızlı keser, daha az iş mili gücü gerektirir ve eşdeğer çelik parçaların yaklaşık yüzde 35'i kadar ağırlığa sahip parçalar üretir. Prototip çalışmaları, orta partiler ve yüksek hacimli üretim için CNC işleme alüminyumu, hız, boyutsal doğruluk ve maliyet verimliliğinin en güçlü kombinasyonunu sunar. /-0,01 mm'ye kadar tutulan alüminyum parçalara veya Ra 0,8 um yüzey kalitesine ihtiyacınız varsa, CNC işleme oraya ulaşmanın pratik yoludur.
Birçok üretici artık zamandan ve paradan tasarruf etmek için alüminyum dökümü CNC son işlemle birleştiriyor. Döküm adımı, net şekli hızlı bir şekilde oluştururken, makineyle işleme, kritik boyutları, cıvata deliklerini, sızdırmazlık yüzeylerini ve hassas şekilde kontrol edilen konturları tamamlar. Ningbo Beilun Youyuan Machinery Manufacturing'de her iki operasyon da aynı fabrikada yürütülüyor; bu da teslimat sürelerini kısaltıyor ve müşterilere ham maddeden bitmiş bileşene kadar sorumlu bir ortak sağlıyor.
CNC İşlenmiş Parçalar İçin Neden Alüminyum Varsayılan Seçimdir?
Alüminyum en yaygın şekilde işlenen demir dışı metaldir ve nedenlerini görmek kolaydır. Alüminyumun yoğunluğu 2,70 g/cm3 olup çeliğin 7,85 g/cm3 yoğunluğunun yaklaşık üçte biri kadardır. Çoğu mühendislik uygulamasında dayanıklılıktan ödün vermeden parça ağırlığını doğrudan keser. Otomotiv ve havacılık endüstrilerinin ağırlık tasarrufu için baskı yaptığı bu tek mülk, CNC ile işlenmiş alüminyuma yönelik büyük talebi artırıyor.
Alüminyum ayrıca metali atmosferik korozyondan koruyan doğal olarak oluşan bir oksit katmanını (Al2O3) korur. Çoğu endüstriyel ortamda, CNC ile işlenmiş alüminyum parçalar, yalnızca korozyon koruması için boya veya kaplama gerektirmez. Kozmetik görünüm, renk kodu veya aşınma direnci gerektiğinde anotlama hala tavsiye edilir.
Alüminyumun işlenebilirliği bir başka belirleyici avantajdır. En yaygın işleme kalitesi olan 6061-T6, geleneksel referans noktası olan serbest kesim pirinçle karşılaştırıldığında yüzde 90'a yakın işlenebilirlik derecesine sahiptir. Bu, alüminyumun orta iş mili yükleriyle yüksek kesme hızlarında frezelenebileceği ve tornalanabileceği, çevrim sürelerinin kısaltılabileceği ve ham madde fiyatı kilogram başına çeliğe göre daha yüksek olduğunda bile parça başına maliyetin azaltılabileceği anlamına gelir.
- Isı iletkenliği: 6061-T6, 167 W/mK'de (304 paslanmaz çeliğin kabaca altı katı) ısı iletir; bu da onu soğutucular, motor muhafazaları ve termal yönetim parçaları için ideal kılar.
- Elektrik iletkenliği: Alüminyum, bakırın yaklaşık yüzde 61'i kadar iletkendir ancak ağırlığının yarısından azdır, bu nedenle akım taşıyan braketler ve mahfaza parçaları için sıklıkla seçilir.
- Geri dönüştürülebilirlik: Alüminyum, mekanik özelliklerini kaybetmeden süresiz olarak geri dönüştürülebilir ve yeniden eritme, birincil alüminyum üretmek için gereken enerjinin yalnızca yüzde 5'ini tüketir.
CNC İşleme için Yaygın Alüminyum Alaşımları: Özellikleri ve Seçimi
Tüm alüminyum alaşımları aynı şekilde işlenmez. Seçtiğiniz alaşım gücü, korozyon direncini, kesme kolaylığını ve son parça maliyetini belirler. Aşağıdaki tablo CNC ile işlenmiş alüminyum bileşenler için en sık belirtilen kaliteleri özetlemektedir.
| Alaşım | Çekme Dayanımı (MPa) | İşlenebilirlik | Korozyon Direnci | Tipik Uygulamalar |
|---|---|---|---|---|
| 6061-T6 | 310 | Mükemmel (%90) | iyi | Yapısal çerçeveler, otomotiv parçaları, hidrolik bileşenler |
| 7075-T6 | 572 | Mükemmel (%90) | Fuar | Havacılık braketleri, yüksek gerilimli bileşenler |
| 2024-T4 | 450 | iyi | Fuar | Uçak yapıları, yorulmaya dayanıklı parçalar |
| 5052-H32 | 228 | Fuar (70%) | Mükemmel | Yakıt depoları, deniz parçaları, metal levha muhafazalar |
| 6063-T5 | 215 | iyi | Mükemmel | Ekstrüde profiller, muhafazalar, trim parçaları |
CNC ile işlenmiş uygulamaların çoğu için, 6061-T6 en iyi başlangıç noktasıdır çünkü gücü, işlenebilirliği, korozyon direncini ve maliyeti dengeler. Parça yüksek gerilime maruz kaldığında ve ağırlık kritik olduğunda, 7075-T6 yaklaşık yüzde 85 daha fazla çekme mukavemeti sağlar ancak yaklaşık yüzde 30 daha fazla maliyete sahiptir ve korozyon direncini azaltır. Deniz veya kimyasal ortamlara maruz kalan parçalar için 5052 daha güçlü bir korozyon performansı sergiler ancak daha düşük mukavemete sahiptir ve biraz daha yavaş kesme parametreleri gerektirir.
Amaçlanan üretim rotası dolu çubuktan işlemek yerine basınçlı döküm ise alaşım seçimi değişir. Pres döküm parçalarda genellikle mükemmel dökülebilirliğe sahip ancak 6061-T6 ile karşılaştırıldığında daha düşük sünekliğe sahip olan A380 veya A383 alüminyum-silikon alaşımları kullanılır. Alüminyum döküm net şekle yakın bir şekil oluşturur ve ardından CNC işleme, dökümün tek başına ekonomik olarak sağlayamayacağı kritik boyutları tanımlar.
Alüminyum Parçalarda Kullanılan CNC İşleme Prosesleri
Beş CNC işleme yöntemi alüminyum bileşenler için en yaygın olanıdır. Her biri farklı geometri, toleranslar ve yüzey özellikleri üretir.
3 eksenli CNC frezeleme
3 eksenli frezeleme, kesici takımın X, Y ve Z eksenleri boyunca hareket etmesiyle alüminyum parçalar için en büyük güçtür. Düz plakaları, kare blokları, cepleri ve çoğu braket geometrisini işler. Tek taraftan malzemenin yüzde 90'ından fazlasının kaldırıldığı parçalar için 3 eksenli işleme neredeyse her zaman en ucuz seçenektir.
5 eksenli CNC frezeleme
5 eksenli frezeleme, parçaya herhangi bir yönden yaklaşmak için tablayı veya başlığı yatırır. Bu, karmaşık şekillere yönelik kurulum sayısını azaltır, yüzey kaplamasını iyileştirir ve alttan kesmeleri ve iç kanalları mümkün kılar. Türbin kanatları, çarklar ve karmaşık manifold blokları için makine hızı daha yüksek olsa bile 5 eksenli alüminyum işleme tercih edilen yoldur.
CNC tornalama
Tornalama, miller, burçlar ve piston bileşenleri gibi yuvarlak parçalar üretir. Alüminyum çok iyi tornalanır ve yüksek hızlı tornalama, çok ince bir yüzey kalitesiyle mükemmel boyutsal toleranslara ulaşabilir. Tahrikli takımlama özelliğine sahip CNC torna tezgahları aynı zamanda tek bir aynalama işleminde frezeleme ve delme işlemlerini de gerçekleştirebilir.
Delme ve kılavuz çekme
Delme ve kılavuz çekme are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
İsviçre CNC işleme
İsviçre tipi torna tezgahları, genellikle 32 mm'nin altındaki, dar toleranslı küçük çaplı parçalar için kullanılır. Mükemmel eşmerkezlilik sunarlar ve tek geçişte karmaşık profiller üretebilirler; bu da pimler, bağlantı parçaları ve küçük sensör muhafazaları için değerlidir.
Basınçlı döküm artı CNC kaplama işleme
Hacimli üretimde giderek daha fazla kullanılan hibrit bir yöntem, kaba formun basınçlı dökümü ve ardından yalnızca kritik yüzlerin CNC ile işlenmesidir. Basınçlı döküm adımı, katı çubuktan tüm malzemenin çıkarılmasından parça başına çok daha az maliyetlidir ve işleme adımı, dökümün tek başına sağlayamayacağı hassasiyeti katar. Bu, yılda 1.000 veya daha fazla miktarda otomotiv, hidrolik ve elektrik bileşenleri üreten imalatçıların tercih ettiği yaklaşımdır.
Alüminyum Keserken Temel İşleme Hususları
Alüminyumun CNC ile işlenmesi, çeliğin işlenmesinden daha toleranslıdır, ancak üretimde hala belirli sorunlar ortaya çıkmaktadır. Talaş oluşumunu, takım aşınmasını, termal genleşmeyi ve soğutma sıvısı kullanımını anlamak, hurda parçaların ve gereksiz gecikmelerin önlenmesine yardımcı olur.
- Talaş oluşumu ve tahliyesi: Saf alüminyum, iş milinin çevresine dolanabilecek ve yüzeyi bozabilecek uzun, lifli bir talaş üretir. Yüksek kesmeli kesiciler, yüksek iş mili hızları ve derin radyal kavrama, talaşları küçük bölümlere ayırır. Kuru kesme veya buharlı soğutma sıvısı kullanılması da talaş kaynağının önlenmesine yardımcı olur.
- Araç seçimi: Parlatılmış kanallara sahip karbür parmak frezeler genel alüminyum işleri için standarttır. Yüksek hacimli üretim için çok kristalli elmas (PCD) takımlar önemli ölçüde daha uzun süre dayanır ve daha dar boyutları koruyabilir. Takım sapması genellikle ana sınırlamadır, bu nedenle kısa, sert takım tutucular tercih edilir.
- Termal genleşme: Alüminyum, C derece başına metre başına 23 um oranında genişler; bu da çeliğin yaklaşık iki katıdır. Oda sıcaklığında işlenen hassas parçalar, kontrolsüz bir atölyede tolerans dışına çıkabilir. /-0,01 mm'nin altındaki toleranslar için sıcaklık kontrollü işleme ortamları önerilir.
- Soğutma sıvısı stratejisi: Taşma soğutucusu alüminyum için en yaygın yöntemdir; ısıyı ortadan kaldırır ve talaşları temizler. Minimum miktarda yağlama (MQL), ince bir sis kullanan ve yüksek hızlı işlemede popüler olan kuru bir alternatiftir. Seçim çevrim süresini, parça temizliğini ve takım ömrünü etkiler.
- Çapak oluşumu: Parça kenarında kesilen son talaş genellikle çapak bırakır. Parlatma pahları, yüksek ilerlemeli kesiciler ve özel çapak alma istasyonunun tümü, yavaş manuel çalışma gerektirmeden temiz kenarlar üretilmesine yardımcı olur.
Pratik anlamda, alüminyum işleme sorunlarının çoğu ilerleme hızına ve takım boşluklarına dayanmaktadır. Örneğin, 6061-T6'da, diş başına 0,05 mm ilerleme ile 12.000 RPM'de çalışan 6 mm'lik bir parmak freze, talaşları verimli bir şekilde temizlerken, diş başına 0,02 mm ile 4.000 RPM'deki aynı takım genellikle talaşları oluklara yükler ve kötü yüzey kalitesi üretir. Her alaşım ve takım tipi için kesme parametrelerini ayarlayan atölye, daha tutarlı parçalar sunar.
Alüminyum CNC İşleme Toleransları ve Yüzey İşlemleri
CNC işleme alüminyumu, standart ticari parçalar için /-0,10 mm'den, hassas tornalanmış veya taşlanmış bileşenler için /-0,005 mm'ye kadar toleransları tutabilir. Ulaşılabilir tolerans, yalnızca CNC kontrolörüne değil, işleme, parça boyutuna ve tüm işleme sisteminin sertliğine bağlıdır.
| Operasyon | Standart Tolerans | Hassas Tolerans | Yüzey Pürüzlülüğü (Ra) |
|---|---|---|---|
| 3 eksenli frezeleme | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5 eksenli frezeleme | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC tornalama | /-0,025 mm | /-0,005 mm | 0,4 um |
| Taşlama | /-0,005 mm | /-0,002 mm | 0,2 um |
| döküm işleme | /-0,10 mm | /-0,01 mm | 1,6 um |
İşlenmiş alüminyum için yaygın son işlem seçenekleri arasında korozyon koruması ve görünüm için Tip II anotlama (tipik olarak 20-25 um kaplama), aşınma direnci için sert anotlama (Tip III), dayanıklı renk için toz kaplama ve iletkenlik veya lehimlenebilirliğin önemli olduğu uygulamalar için akımsız nikel kaplama yer alır. Yüzey kalitesi, bu işlem sonrası seçimleri doğrudan etkiler: Pürüzsüz bir Ra 0,8 um yüzey, tekdüze bir anodize katman sağlarken, kaba öğütülmüş bir yüzey, eşit olmayan kaplama kalınlığı üretebilir.
Yüzeylerin yalıtılması için önerilen yüzey kalitesi tipik olarak Ra 0,8 um ila 1,6 um arasındadır. Çok pürüzlü conta temas yüzeyleri basınç altında düzgün bir şekilde sızdırmazlık sağlayamazken, aşırı derecede pürüzsüz yüzeyler bazen bazı conta malzemelerinin yerinde kalması için gereken sürtünmeyi azaltabilir.
Alüminyum Parçalar İçin Basınçlı Döküm ve CNC İşleme Birlikte Nasıl Çalışır?
Hacim yüksek ve parça geometrisi karmaşık olduğunda, masif alüminyum çubuktan her şeyin işlenmesi ekonomik açıdan çekici olmaz. Daha basit bir yaklaşım, hali hazırda nihai şekle yaklaşan bir kalıp döküm ham parça ile başlamak, ardından yalnızca işlevsel yüzleri makineyle işlemek olacaktır. Bu hibrit süreç, katı kütüğün işlenmesiyle karşılaştırıldığında malzeme israfını yüzde 60-70 oranında azaltabilir ve işleme süresini yüzde 40-50 oranında azaltabilir.
Takas, ön takım maliyetidir. Bir alüminyum basınçlı döküm kalıbının maliyeti, boşluk sayısına ve karmaşıklığa bağlı olarak 5.000 ABD Doları ile 50.000 ABD Doları arasındadır. Yaklaşık 1.000 parçanın üzerindeki yıllık hacimler için kalıp maliyeti genellikle daha düşük birim başına fiyatla karşılanır. Daha düşük hacimler için çubuktan işleme daha iyi bir seçim olmaya devam ediyor.
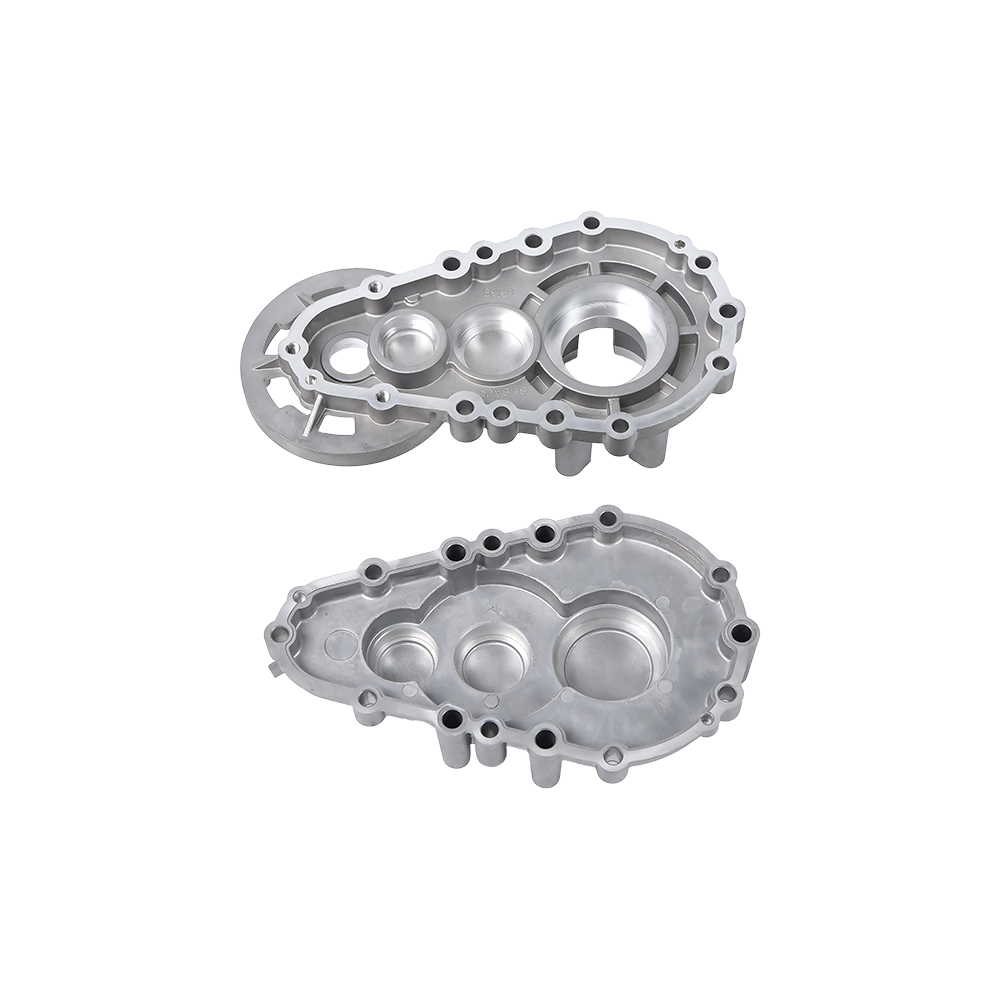
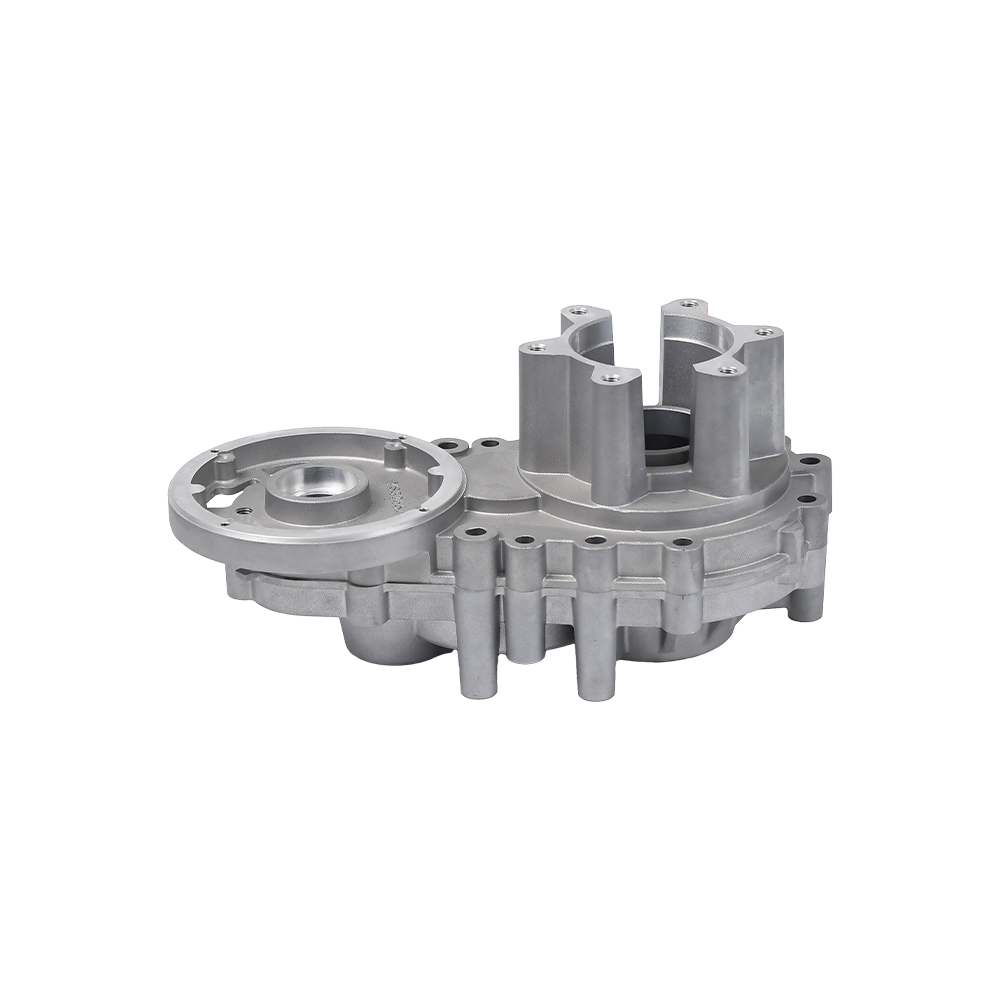
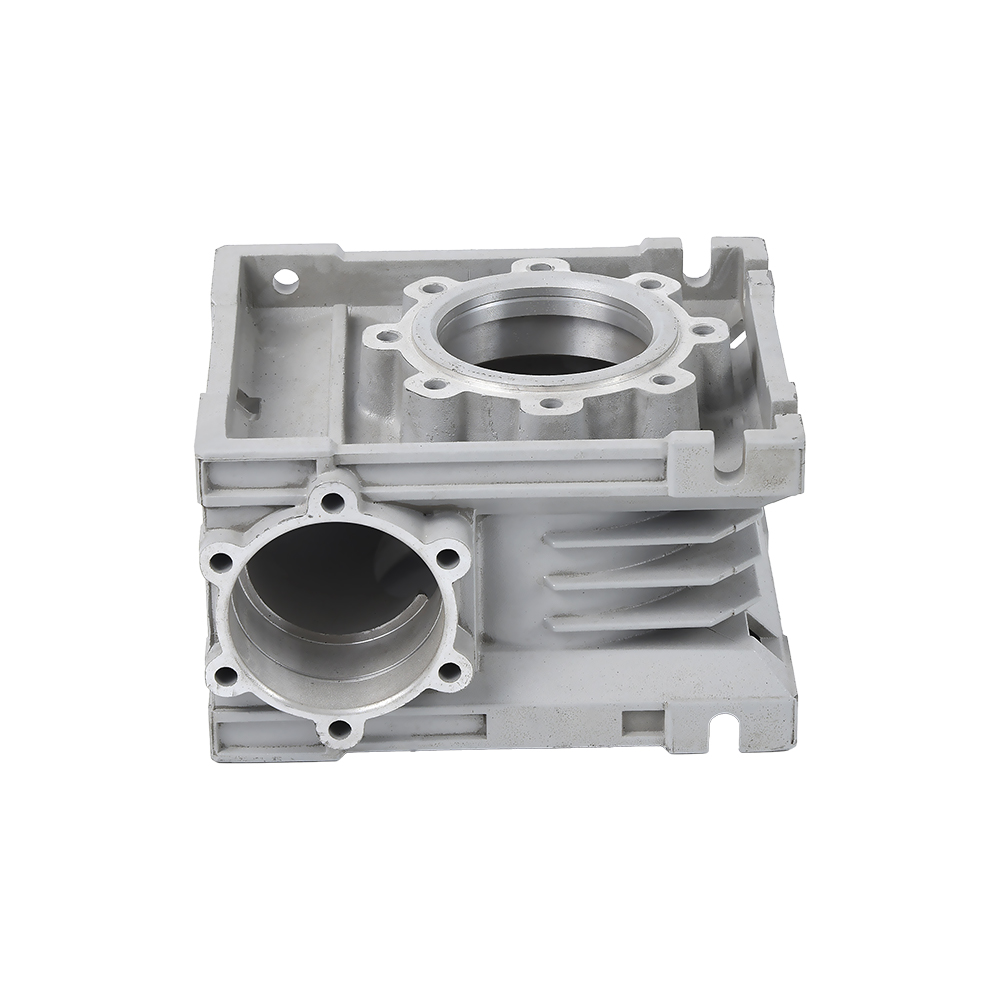
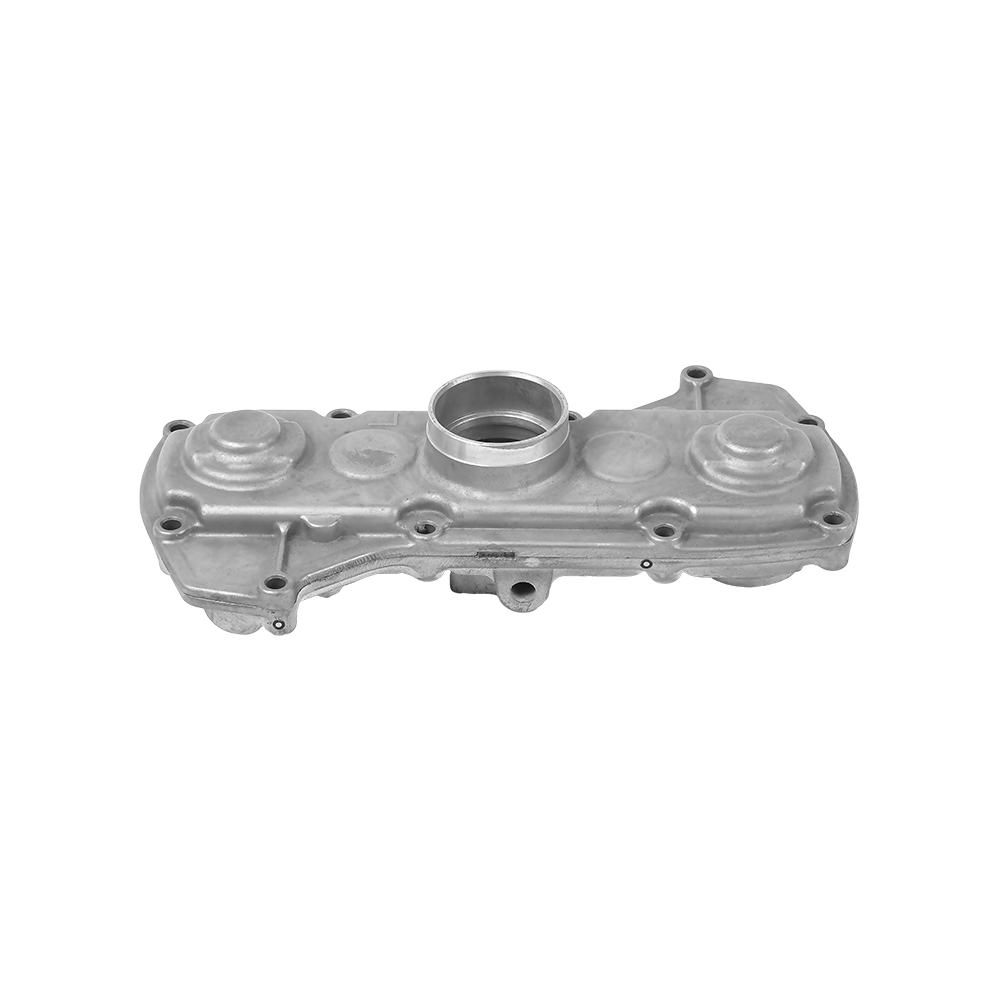
 Pirinç Ekim Makinesi için Alüminyum Döküm Şanzıman Gövdesi Bu dişli kutusu gövdesi, pirinç ekim makineleri gibi tarım makinelerine uygun, alüminyum döküm yoluyla üretilmiştir. Süreç, hassas boyutlar ve dayanıklılık sağlayarak onu iletim sistemleri için güvenilir bir bileşen haline getiriyor. Ürünü Görüntüle →
Ningbo Beilun Youyuan Machinery Manufacturing'de şirket takımlama, basınçlı döküm ve CNC işlemeyi tek bir çatı altında birleştiriyor. Sonuç sürekli bir üretim zinciridir: basınçlı döküm atölyesi neredeyse net şekli üretir ve makine atölyesi bunu çizim toleransına göre tamamlar. Müşteri, ayrı bir tedarikçi koordinasyonu gerektiren boş döküm yerine tamamlanmış bir parça alır. Böyle bir düzenleme, çoklu cıvata yüzlerinin, deliklerin ve sızdırmazlık yüzeylerinin sıkı spesifikasyonları karşılaması gereken dişli kutusu muhafazaları ve şanzıman kasaları için önemlidir.
Standart bir makine atölyesine ek olarak bu uygulama aynı zamanda bileşen tutarlılığını da geliştirir. Kendi parçalarını işleyen döküm tedarikçileri, CNC programına ulaşmadan önce hurdaları ayırabilir, döküm parametrelerini ayarlayabilir ve küçük boyutsal değişiklikleri telafi edebilir. Bu, tüm üretim sürecini daha istikrarlı hale getirir ve reddedilen nihai parçaların sayısını azaltır.
Halihazırda döküm kullanan projeler için, alüminyum dökümün avantajları yüksek üretim hızları ve mükemmel yüzey detaylarını içerir. Üstüne CNC son işleme eklendiğinde parça hem dökümün ekonomik faydalarından hem de işleme hassasiyetinden yararlanır.
CNC İşlenmiş Alüminyum Parçaların Uygulamaları
CNC ile işlenmiş alüminyum bileşenler neredeyse her endüstriyel sektörde karşımıza çıkmaktadır. En yaygın kategoriler şunları içerir:
Otomotiv ve yeni enerji araçları
Motor takozları, şanzıman muhafazaları, ısı emici plakalar, sensör braketleri, akü muhafazaları ve motor yapısal parçaları standarttır. Alüminyumun yüksek mukavemet-ağırlık oranı, toplam ağırlığı azaltarak araç menzilini doğrudan artırır. Elektrikli bir araçta araç ağırlığındaki her 100 kg'lık azalma, yaklaşık 10-15 km sürüş menzili ekleyebilir alüminyumu kütle azaltma programları için bariz bir seçim haline getiriyor. Örneğin, elektrikli araç üreticileri çelik yatak braketlerini, daha sonra /-0,02 mm'lik yatak toleranslarını tutacak şekilde CNC ile işlenen alüminyum dökümlerle değiştirdiler.
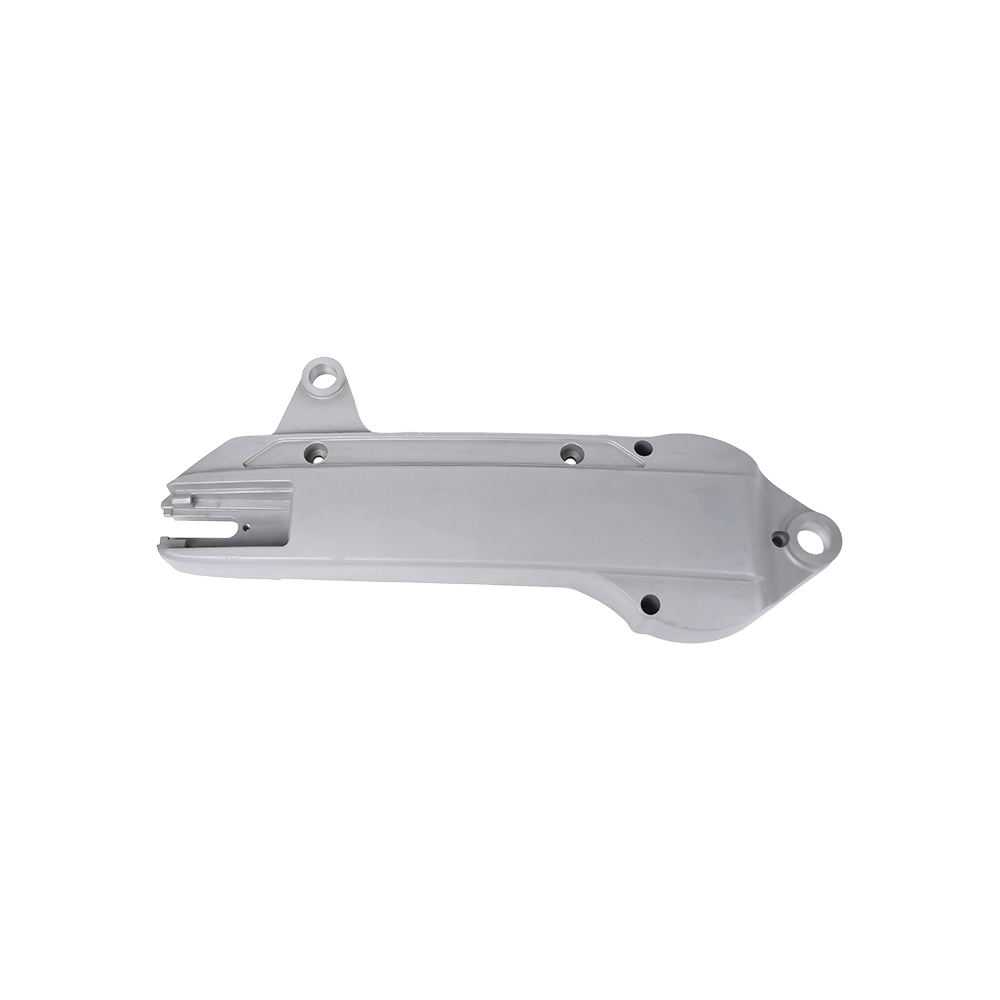
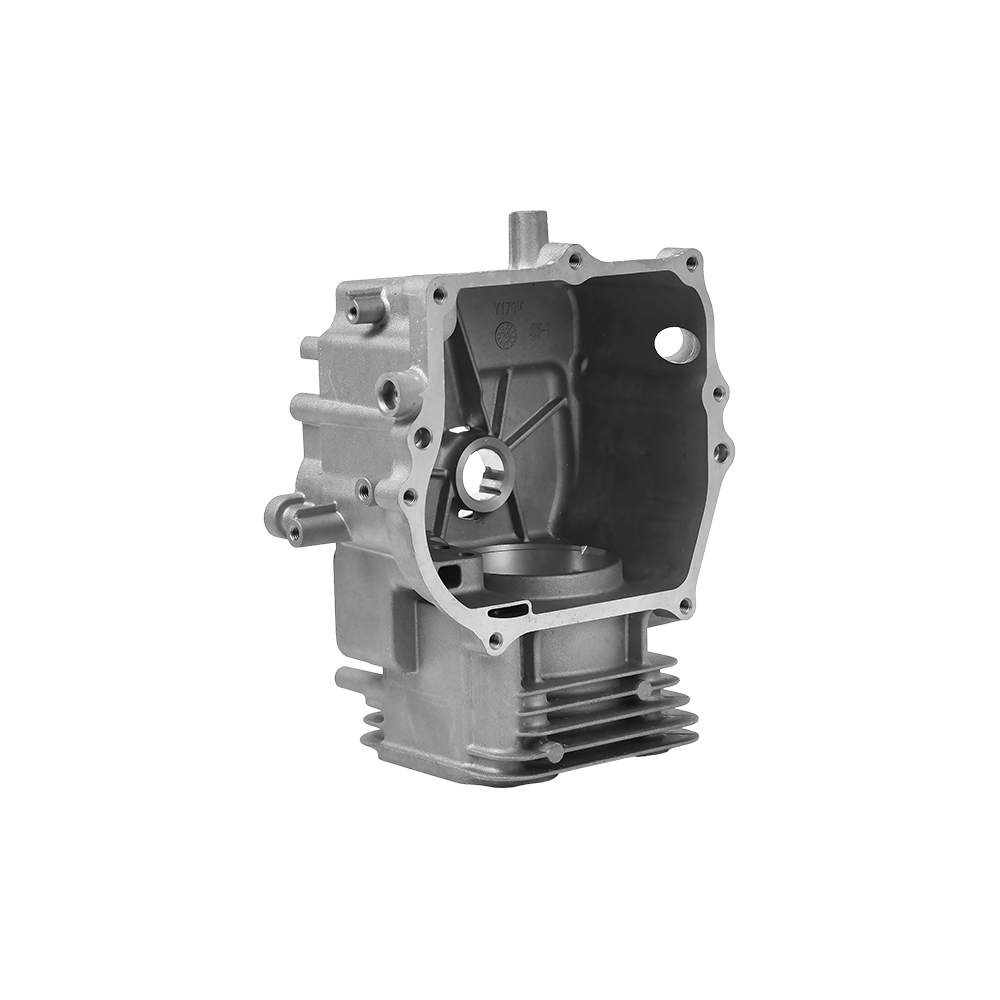
 Alüminyum Dökümden Yapılmış Motosiklet Kartteri Bu motosiklet karteri, sağlamlık ve hafiflik özellikleri sağlayan alüminyum döküm yoluyla üretilmiştir. Doğru delikler ve dişler için daha sonra CNC işlemeyi gerektiren motor montajı için gereklidir. Ürünü Görüntüle →
Elektrikli aletler ve küçük motorlar
Motosiklet karterleri, şanzıman kutuları ve motor kapakları sıklıkla dökülür ve daha sonra işlenir. Bu parçalar dişli deliklere, yatak deliklerine ve conta yüzeylerine ihtiyaç duyar ve bunların tümü dökümden sonra talaşlı imalatla en ekonomik şekilde üretilir. Aynı mantık mikro yeke dişli kutuları ve ekim makinesi bileşenleri için de geçerlidir.
Hidrolik ve pnömatik
Hidrolik valfler, valf blokları, regülatör gövdeleri ve pnömatik bağlantı parçaları, hafiflik ve korozyon direnci açısından alüminyuma güvenir. CNC işleme, sıvı akışını kontrol eden iç delikleri ve dişli bağlantı noktalarını üretir. Birçok valf gövdesi, işleme sonrasında belirtilen basınç sınıfını karşıladıklarını doğrulamak için basınç testine tabi tutulur.
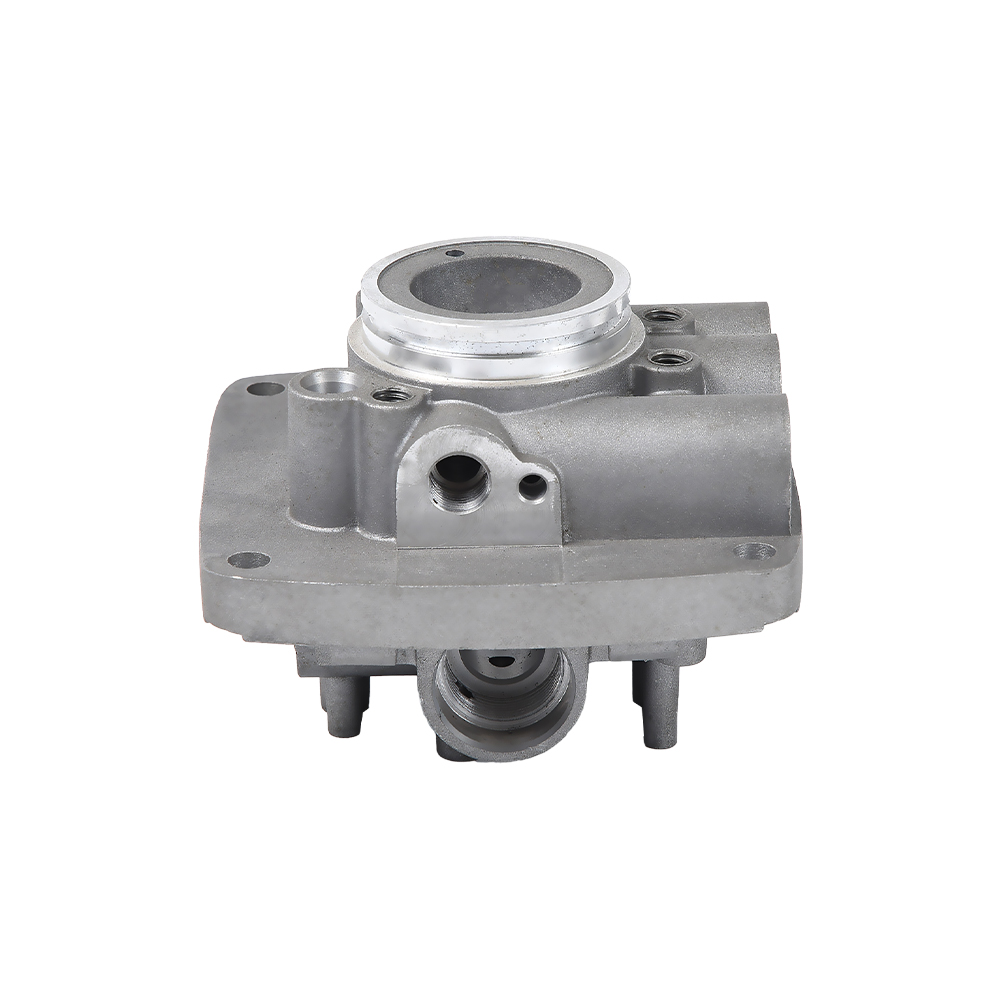
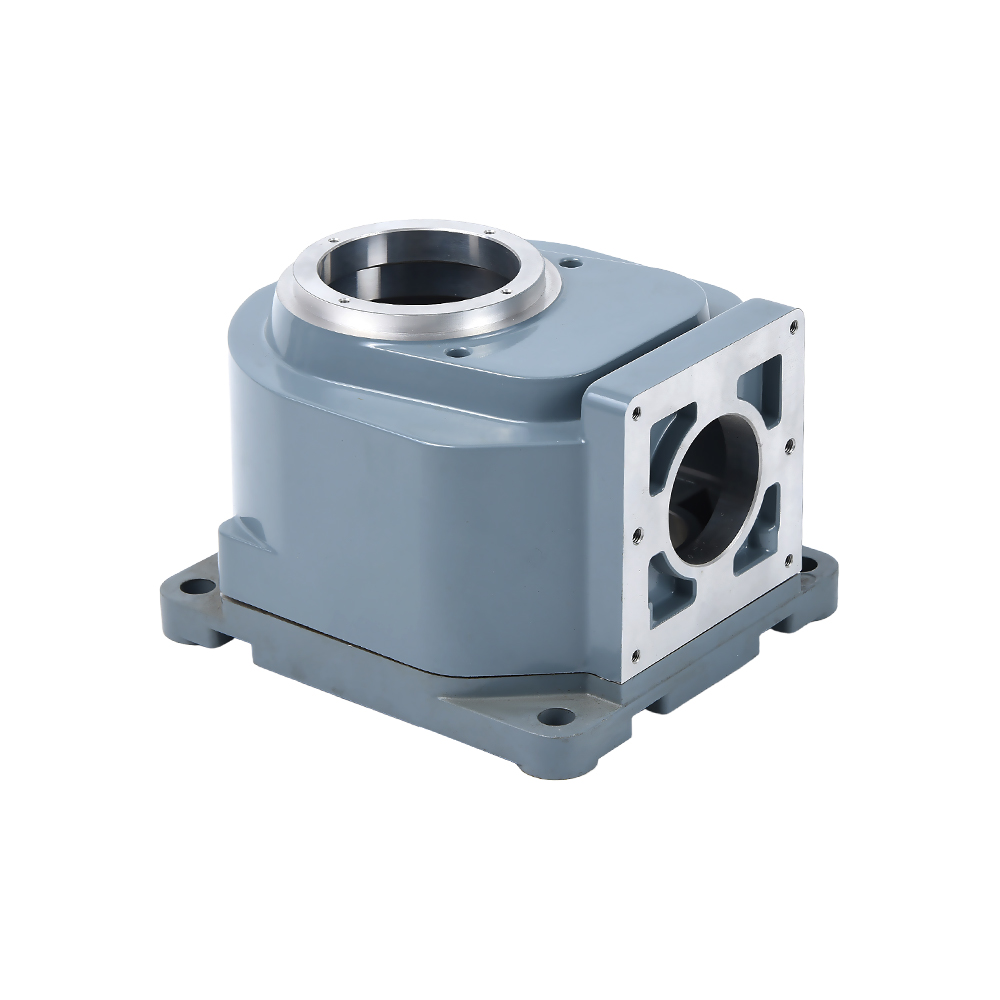
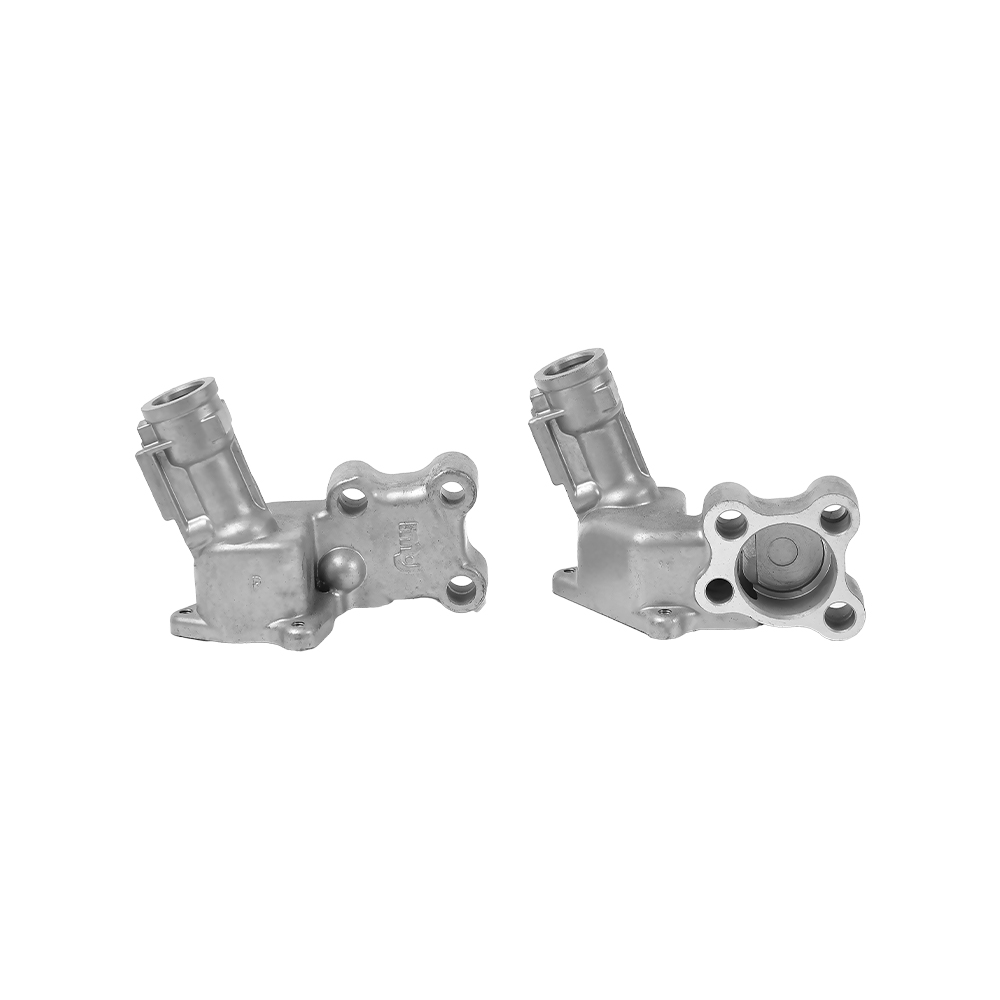
 Sıvı Kontrolü için Alüminyum Döküm Hidrolik Valf Bu hidrolik valf, korozyon direnci ve hafif yapı sunan alüminyum dökümden yapılmıştır. Kesin spesifikasyonlara göre işlenmiş iç geçitlerle sıvı kontrol sistemlerinde kullanılır. Ürünü Görüntüle →
Elektronik ve termal yönetim
Isı emiciler, LED muhafazaları ve elektronik muhafazalar sıklıkla CNC ile işlenir veya alüminyumdan dökülür. Alüminyum ısıyı etkili bir şekilde dağıttığı için bu parçalar güç kaynaklarında, invertörlerde ve motor kontrol cihazlarında kullanılır. Alüminyumun düşük manyetik geçirgenliği, malzemenin manyetik alanlara müdahale etmemesi gereken sensör muhafazaları için de onu uygun kılar.
Tarım makineleri
Pirinç ekim makinesi parçaları, karter muhafazaları ve dişli kutuları genellikle dökülür ve işlenir. Bu parçalar güvenilir sızdırmazlık, cıvata montajı ve boyutsal değiştirilebilirlik gerektirir. CNC işleme, sahadaki aşınmayı ve sızıntıyı azaltan tutarlı uyumlar ve pürüzsüz yüzeyler üretir.
Tıbbi cihaz bileşenleri
Alüminyum alet muhafazaları ve braketleri, ağırlığın ve korozyon direncinin önemli olduğu taşınabilir tıbbi cihazlarda kullanılır. CNC işleme, cihaza pürüzsüz bir yüzey ve kesin boyutlar kazandırırken eloksal, tekrarlanan temizliğe dayanıklı temiz bir yüzey sağlar.
CNC İşleme Alüminyum Tedarikçisi Nasıl Seçilir
CNC ile işlenmiş alüminyum için doğru tedarikçiyi seçmek, teklifleri karşılaştırmaktan daha fazlasını gerektirir. Aşağıdaki faktörler, bir projenin başarılı olup olmayacağını veya gecikme ve kalite sorunları yaşayıp yaşamayacağını sürekli olarak belirler.
- İşleme kapsamını ve iş mili kapasitesini isteyin: Bazı mağazalar X üzerinde maksimum 600 mm seyahate ulaşırken diğerleri 1.000 mm veya daha fazlasını tutar. Siparişi vermeden önce en büyük parçanızın uyup uymadığını öğrenin.
- Tolerans ve yüzey bitirme verilerini isteyin: Yetkili bir tedarikçi size sadece neyin mümkün olduğunu değil, üretimde hangi toleranslara sahip olduğunu da söylemelidir. Alüminyum parçalar için, kritik deliklerde /-0,01 mm ve sızdırmazlık yüzeylerinde Ra 0,8 um değerine bakın.
- Makine listesini kontrol edin: CNC'ler, freze merkezleri, torna merkezleri ve tel kesme makineleri atölyenin kapasitesini oluşturuyor. Atölyede ayrıca basınçlı döküm varsa, yüksek hacimli işler için ağa yakın şekiller üretilebilir. Ningbo Beilun Youyuan Machinery, üretim sistemindeki basınçlı döküm ve CNC işleme miktarlarını listeliyor.
- Entegre takımlama ve dökümü arayın: Takımları üretebilen, parçayı dökebilen ve işleyebilen bir tedarikçi, hacimli üretim için güçlü bir ortaktır. Bu, koordinasyon yükünü azaltır ve kalite kontrolünü kolaylaştırır.
- Denetim kurulumunu değerlendirin: Standart araçlar arasında kumpaslar, mikrometreler, yükseklik göstergeleri ve CMM ekipmanı bulunur. Tedarikçi ilk ürünle birlikte boyutsal bir rapor verebilmelidir.
- Örnek bir siparişle test edin: Üretim miktarlarını talep etmeden önce daima küçük bir parti veya prototip çalıştırın. Bu, büyük sermaye taahhüt etmeden önce işleme sürecini, paketlemeyi ve yanıt süresini doğrular.
Çin'de alüminyum parça tedarik eden alıcılar için fabrikanın yeri önemlidir. Tedarikçi, belirli parça ailesinde bir performans geçmişi göstermelidir: otomotiv, hidrolik, tarım veya elektrik. Ningbo'da on yılı aşkın üretim tecrübesine sahip yerleşik bir döküm ve işleme şirketi örneği, tedarikçinin ürün yelpazesi ile müşterinin uygulaması arasındaki uyumun değerini göstermektedir.
CNC İşleme Alüminyumda Maliyet Etkenleri
Paranın nereye gittiğini anlamak, alıcıların doğru fiyatı müzakere etmesine ve alakasız gereksinimler için fazla ödeme yapmaktan kaçınmasına yardımcı olur.
| Maliyet Sürücüsü | Parça Maliyetine Etkisi | Nasıl Azaltılır |
|---|---|---|
| Malzeme kalitesi | 7075-T6'nın maliyeti 6061-T6'ya göre yaklaşık yüzde 30-40 daha fazla | Tasarım belirli bir dayanıklılık gerektirmediği sürece 6061-T6 kullanın |
| Döküm takımları | Kalıp seti başına 5.000-50.000 USD | Dökümü yalnızca hacmin takım maliyetini karşıladığı durumlarda kullanın |
| İşleme süresi | Genellikle en büyük tek maliyet kalemi | Kurulumların ve kesici yolların sayısını en aza indirin; mümkün olduğunda 3 eksenli tasarım |
| Yüzey işleme | Türe bağlı olarak parça başına 0,5 ile 3 ABD Doları arası eklenir | Yalnızca işlev veya görünüm gerektirdiğinde anotlama veya kaplamayı ekleyin |
| Muayene | Tam CMM denetimi zaman ve maliyet katar | Yalnızca kritik boyutların tamamını inceleyin, diğerleri için istatistiksel örneklemeyi kullanın |
| miktar | Daha fazla parçaya yayılan sabit kurulum ve takım maliyetleri | Talebin izin verdiği ölçüde sipariş miktarını artırın; Küçük siparişler yüksek sabit maliyet taşır |
Pratik bir örnek vermek gerekirse, 0,2 kg'lık basit bir alüminyum braketin 6061-T6'dan 50 adetlik düşük hacimli bir siparişte işlenmesi 2-4 USD'ye mal olabilir. Aynı braket, basınçlı döküm olarak üretilip ardından CNC ile 10.000 parça halinde tamamlandığında, işleme adımından sonra bile parça başına 0,8-1,5 ABD dolarına düşebilmektedir.
SSS: CNC İşleme Alüminyum Hakkında Sıkça Sorulan Sorular
Alüminyumun CNC ile işlenmesi için tipik tolerans nedir?
Standart CNC işleme alüminyumu çoğu ticari parça için /-0,10 mm toleranslara sahiptir. Dikkatli kurulum ve sıcaklık kontrolü ile /-0,01 mm'lik daha dar toleranslara ulaşılabilir. Hassas taşlama /-0,002 mm'ye ulaşabilir ancak parça başına önemli miktarda maliyet ekler.
CNC işleme alüminyumu ayna benzeri bir yüzey elde edebilir mi?
Evet, aynaya benzer bir yüzey, yüksek hızlı işleme ile ince cilalı takımların ve genellikle parlatma veya elmas tornalama gibi bir işlem sonrası işlemin kombinasyonunu gerektirir. Standart CNC frezeleme, pürüzsüz fakat ayna benzeri olmayan Ra 0,8-1,6 um'yi verir. Dekoratif yüzeyler için genellikle eloksal veya cilalama eklenir.
Tipik bir parçanın CNC işleme alüminyumu ne kadar sürer?
Basit bir braket için teslim süresi genellikle 3-5 iş günüdür. 5 eksenli çalışma ve anotlama gerektiren karmaşık bir parça için 2-3 hafta bekleyin. Bileşen basınçlı döküm olarak başlıyorsa ve takım çalışmasına ihtiyaç duyuyorsa, tam teslim süresi genellikle takım yapımı ve ilk ürün onayı da dahil olmak üzere 4-6 haftadır.
Alüminyum parçalar için işleme ve basınçlı döküm arasında nasıl seçim yapabilirim?
Karar hacim ve geometriye bağlıdır. Yaklaşık 500 parçanın altındaki miktarlar için çubuktan işleme daha ekonomiktir. 1.000 veya daha fazla parça için, netliğe yakın karmaşık bir şekle sahip döküm ve CNC son işlem, paradan tasarruf sağlar. Aradaki fark öncelikle döküm kalıbının takım maliyetidir.
CNC ile işlenmiş alüminyum için 6061-T6 mı yoksa 7075-T6 mı belirtmeliyim?
Genel amaçlı parçalar, makine bileşenleri ve muhafazalar için 6061-T6'yı kullanın. Parça havacılık braketi veya yüksek dayanımlı armatür gibi yüksek oranda yüklendiğinde ve ek maliyet haklı olduğunda 7075-T6'yı seçin. 7075'in çekme mukavemeti 572 MPa'ya karşılık 6061'in 310 MPa'sıdır, ancak maliyet ve korozyon direnci daha az uygundur.
CNC ile işlenmiş alüminyum kaynak yapılabilir mi?
Evet, alüminyum TIG veya MIG yöntemleri kullanılarak kaynak yapılabilir. Ancak kaynak ısısı, özellikle ısıdan etkilenen bölgede ana malzemenin mekanik özelliklerini değiştirebilir. Parça kaynak sonrasında işlenirse kaynak gerilimi ve distorsiyonun dikkatli bir şekilde değerlendirilmesi gerekir. Çoğu CNC işlenmiş alüminyum tedarikçisi, tasarımın alternatifi olmadığı sürece kaynak yapmaktan kaçınır.
CNC ile işlenmiş alüminyum parçamın paslanıp paslanmayacağını nasıl anlarım?
Alüminyum atmosferik korozyona karşı iyi direnç gösterir ancak ıslak bir ortamda çelik veya bakırla birleştiğinde galvanik korozyona maruz kalabilir. Eloksal, sızdırmaz eloksal veya toz kaplamanın her biri ek koruma sağlar. Parça açık havada veya okyanus yakınında çalışıyorsa daha kalın bir anodik kaplama belirtin.
CNC İşleme Alüminyumunda Nihai Paket Servisi
Alüminyumun CNC ile işlenmesi olgun ve güvenilir bir üretim sürecidir. Alüminyumun düşük yoğunluğu, doğal korozyon direnci ve mükemmel işlenebilirliği, onu otomotiv, elektronik, hidrolik, tarım ve tıbbi ekipmanlardaki hassas bileşenler için standart malzeme haline getirir. /-0,01 mm'ye kadar olan toleranslar ve Ra 0,8 um yüzey kaplamaları tamamen gerçekçidir ve en iyi tedarikçi, uygulamanız için doğru alaşımı ve proses kombinasyonunu seçmenize yardımcı olacaktır.
Daha yüksek hacimler için basınçlı dökümü CNC son işlemle birleştirmek, boyutsal hassasiyeti kaybetmeden en düşük toplam maliyeti sunar. Önemli olan, hem döküm hem de işleme adımlarını dahili olarak kontrol eden ve size tek bir sorumluluk noktası veren bir üretim ortağı seçmektir. Doğru tedarikçiyle, CNC ile işlenmiş alüminyum parçalar doğru toleransa, zamanında ve gerçek üretim çabasını yansıtan bir maliyetle ulaşır.